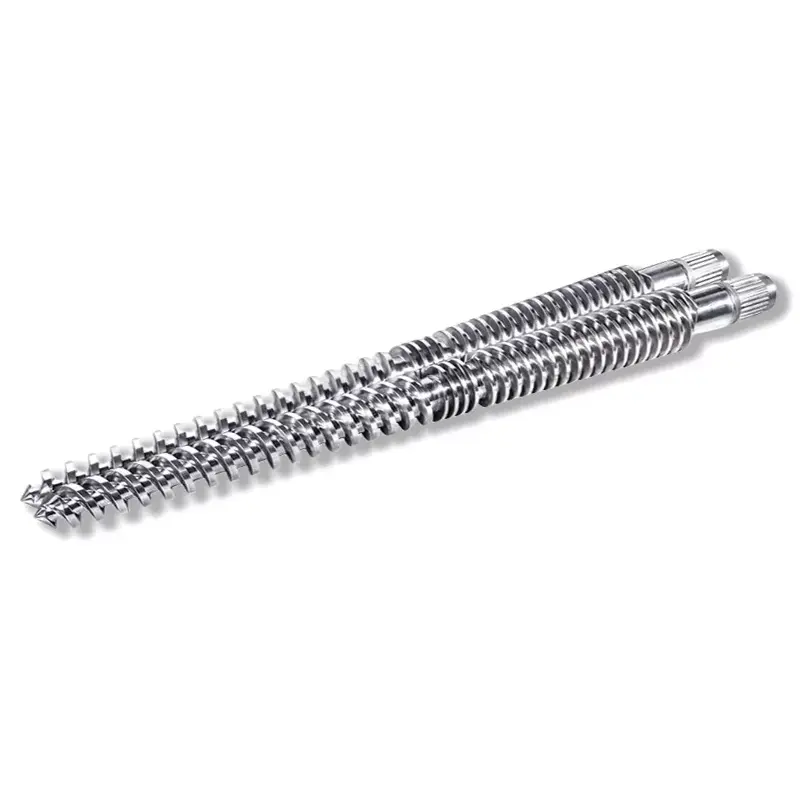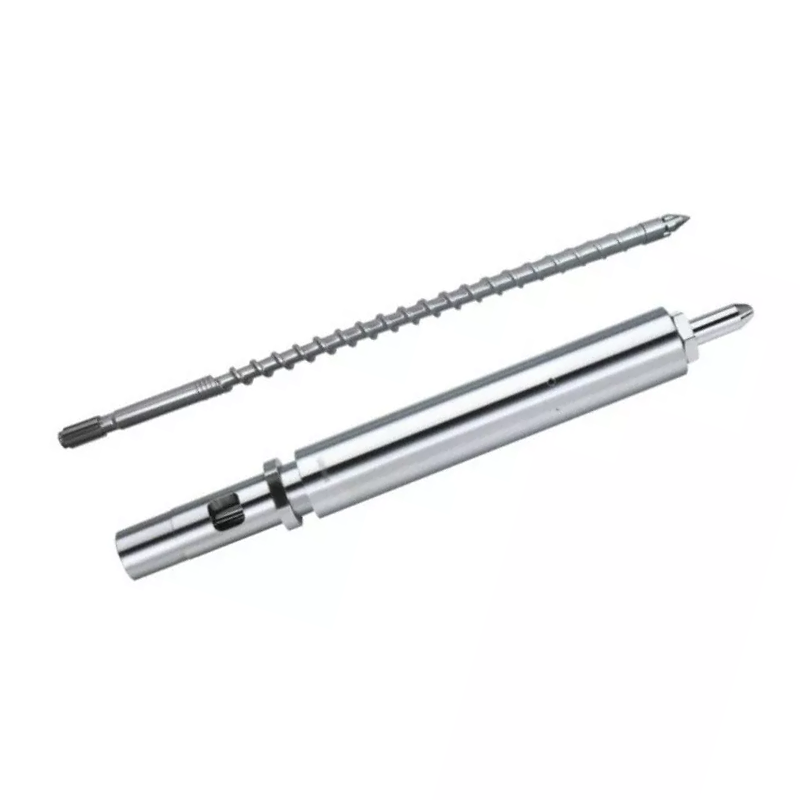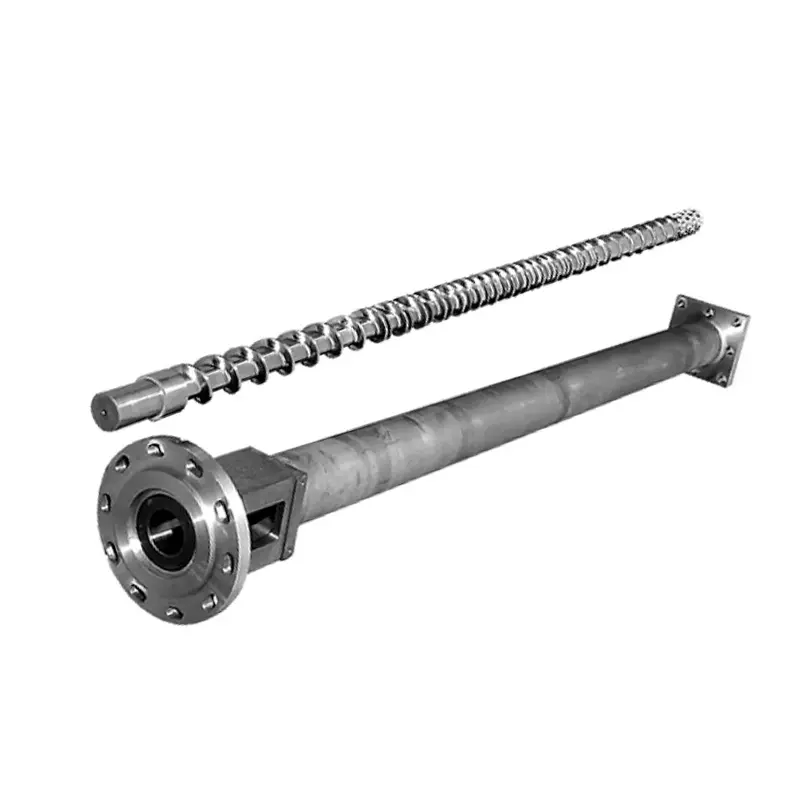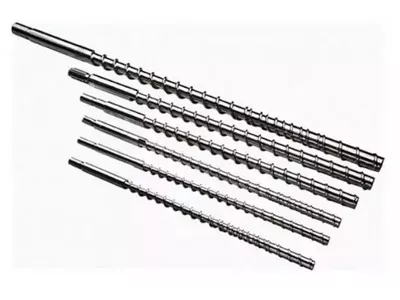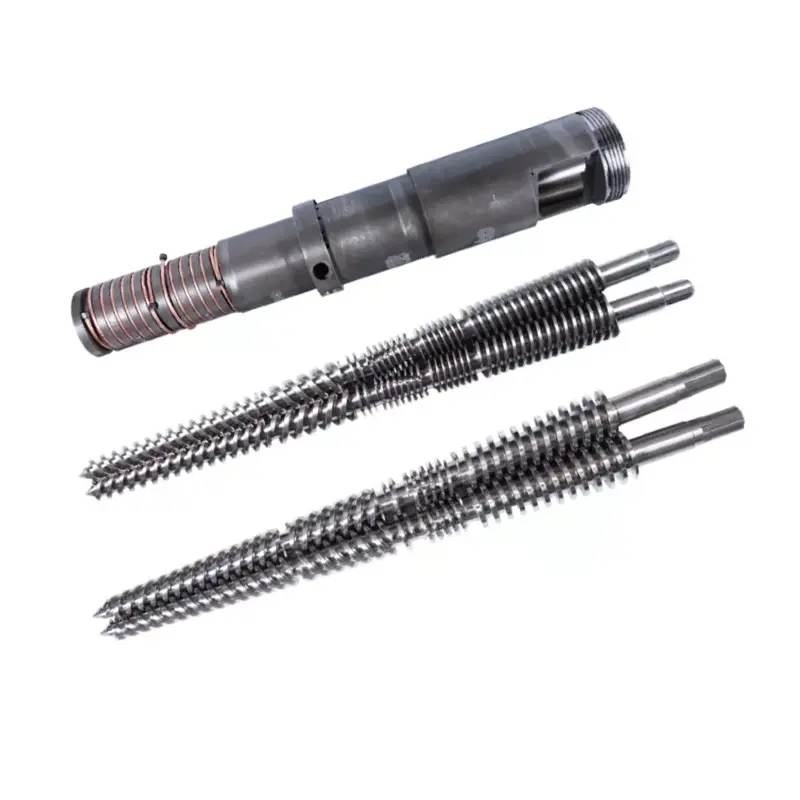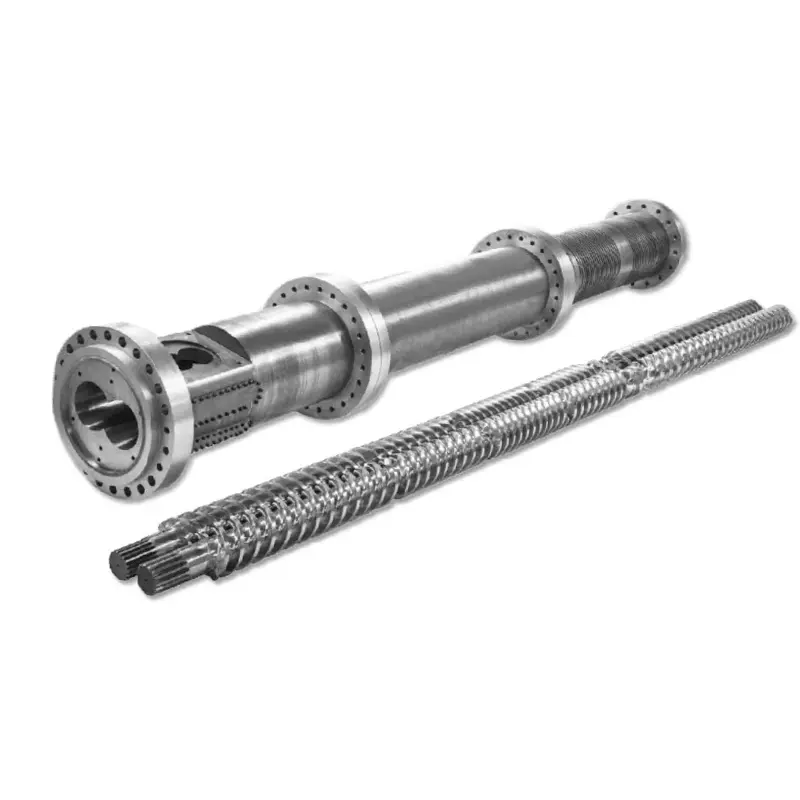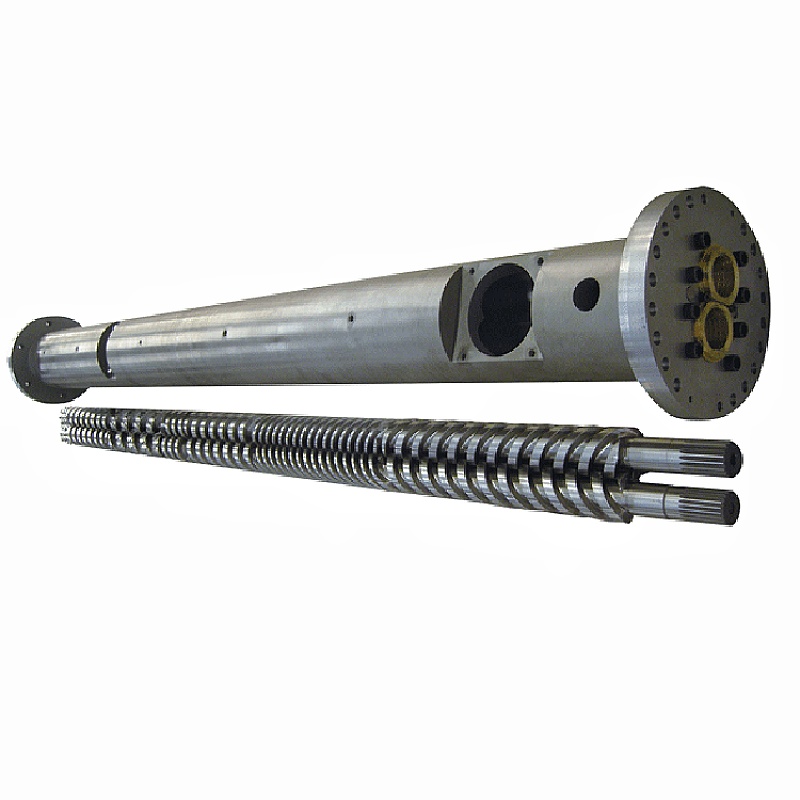
Сооднос L/D на завртката за вбризгувањее работната должина поделена со дијаметарот на завртката, а повеќето завртки за вбризгување работат од 18:1 до 25:1. Еве што не ви кажува ниту еден лист со спецификации: не можете да менувате L/D на машина што веќе ја поседувате. Должината е фиксирана од бурето. Она што можете да го промените едијаметар на завртката, и во фиксна цевка тој еден избор ги поместува L/D, капацитетот на ударот и притисокот на вбризгување заедно, во спротивни насоки. Помал шраф дава поголем L/D, помал удар и поголем притисок. Поврзете ја таа трговија со вашата смола и вашиот дел, а повеќето прашања за L/D одговараат сами.
Што значи односот L/D на завртката за вбризгување
L/D е работната должина на завртката (L) поделена со нејзиниот надворешен дијаметар (D). Завртката 22 пати подолга отколку што е широка има L/D од 22:1.
Односот се скали со големината. Завртка од 40 mm на 22:1 има работна должина од 880 mm. Завртката од 80 mm во 22:1 е долга 1.760 mm. Истиот сооднос, многу различни машини.
Она што всушност го опишува соодносот еколку писта треба завртката да ја заврши својата работа. Хранењето, топењето и мерењето се случуваат по таа должина. Поголема должина значи поголем капацитет на топење и повеќе мешање. Помала должина значи помалку од двете и помалку време за материјалот да седи жежок.
Повеќето завртки за вбризгување слетуваат помеѓу 18:1 и 25:1, со 20:1 до 22:1 заедничка основа кај машините за општа намена. Водичот на столбот ја покрива целосната слика во нашатаВодич за буре со завртки за вбризгување.
Зошто L/D со инјектирање е пократко од L/D со екструзија
Екструдерите обично работат 25:1 до 33:1. Шрафовите за вбризгување остануваат пократки, а причината е циклусот, а не традицијата.
Екструдерска завртка се ротира постојано. Материјалот влегува на едниот крај, се движи низ и излегува на другиот. Ништо не чека.
Завртката за инјектирање работи во рафали. Се ротира за да се пластифицира еден истрел, се повлекува, а потоа запира. Се инјектира, а мувлата се лади. За време на сето тоа, топењето веќе во бурето седи мирно и останува жешко.
Тоа чекање е целата разлика. Подолгото буре задржува повеќе топење, а на машината за инјектирање, повеќе топење значи повеќе материјал кој чека низ повеќе циклуси. За смола чувствителна на топлина, дополнителната должина не е дополнителен капацитет. Тоа е дополнителна термичка историја.
Така, дизајнот на инјектирање го балансира капацитетот на топење наспроти времето на престој, додека истиснувањето главно само го купува капацитетот на топење.
Она што никој не ви го кажува: не можете да го промените L/D
Написите за L/D зборуваат како да можете да изберете број. На машина што веќе ја поседувате, не ја поседувате.
L е фиксиран од бурето.Бурето е обработен сад под притисок заштрафен во рамката на машината, со неговите зони за грејачи, грлото за довод и монтирање, сите изградени околу една должина. Никој не прави буре подолго.
Значи, единствената променлива што остана во L/D е D, дијаметарот на завртката. Променете го дијаметарот и соодносот се менува со него, бидејќи должината над линијата никогаш не се поместува.
Ова е причината зошто производителите на машини наведуваат два или три дијаметри на завртки за иста машина. Тие не ви нудат три големини на снимки. Тие ви нудат три поени на кривата за замена, а големината на шутот е само една од работите што се движат.
Дијаметар на завртката: рачката што придвижува сè
Во фиксна буре, еден избор поместува четири работи одеднаш. Разберете ја оваа табела и разбирате L/D за инјектирање.
| Доколку изберете... | Помал дијаметар на завртката | Поголем дијаметар на завртката |
|---|---|---|
| Сооднос L/D | Повисоко(исто L, помало D) | Пониски(исто L, поголемо D) |
| Капацитет на шут | Помали(помал волумен на mm удар) | Поголеми |
| Достапен е притисок за инјектирање | Повисоко(иста сила на помала површина) | Пониски |
| Капацитет на топење по истрел | Подобро(повеќе L/D за помалку материјал) | Помалку дарежлив |
| Време на престој за даден дел | Пократко(шут користи повеќе помала цевка) | Подолго |
| Одела | Мали прецизни делови, тенки ѕидови, смоли со висок вискозитет и чувствителни на топлина | Големи кадри, стокови смоли, дебели делови |
Прочитајте го редот за притисок повторно, бидејќи тој одлучува за повеќе работни места отколку што очекуваат луѓето. Хидрауличниот или електричниот погон на машината испорачува фиксна сила на задниот дел од завртката. Притисокот е сила поделена по површина. Помала завртка има помала површина на лицето, така што истата сила создава поголем притисок на топење.
Затоа, работата со тенок ѕид и висок вискозитет често се спушта на малата завртка: може да го турне топењето во тесна празнина што голема завртка не може да ја пополни. Повисокото L/D што доаѓа со него е бонус, а не случајност.
И прочитајте го и редот за престој. Тоа е оној кој тивко одлучува дали вашиот компјутер ќе пожолти.

Како L/D влијае на големината на снимката
Строго, L/D не ја поставува големината на кадарот. Дијаметарот и ударот прават: волуменот на ударот е површината на пресекот на завртката помножена со тоа колку далеку патува.
Но, на вистинска машина не можете да ги одвоите, бидејќи истиот дијаметар што го поставува вашиот шут го поставува и вашиот L/D. Изберете ја малата завртка за мал прецизен дел и во истиот момент избравте повисока L/D.
Практичната последица е среќна. Завртката што ви го дава малиот удар исто така ви дава поголема должина на топење по грам материјал и поголем притисок на вбризгување. Тие три имоти одговараат на истите работни места, поради што трговијата функционира чисто почесто отколку не.
Онаму каде што престанува да биде среќен е кога ќе присилите дел на погрешна завртка. Направете многу мала снимка на завртка со голем дијаметар и ќе го добиете најлошото од двете: ниска L/D, огромен волумен на цевката во однос на вашиот истрел и материјал што премногу долго кружи низ топлината.
Време на престој: Квалитетниот убиец што можете да го пресметате
Времето на престој е колку долго одредено парче полимер останува жешко во бурето пред да се инјектира. Тоа е најпотценетиот број во обликувањето со вбризгување, а можете да го процените за триесет секунди.
Време на престој ≈ (капацитет на шут ÷ вашата големина на шут) × време на циклус
Двата капацитети во исти единици. Земете го капацитетот за снимање од оцената на машината.
Работете на пример. Машина со капацитет од 200 g и работи со дел од 20 g во циклус од 30 секунди. Соодносот е 10, така што топењето поминува низ околу десет циклуси. Времето на престој е околу 300 секунди или пет минути.
Пет минути на температура на топење е долго време за PC, POM, PET или PVC. Ништо за вашите поставки не е погрешно. Делот е едноставно премал за бурето, а материјалот се готви додека го чека редот.
Сега преместете ја таа работа на помал шраф. Капацитетот на снимањето паѓа на, да речеме, 80 g. Истиот дел од 20 g сега користи четвртина од бурето, топењето поминува низ четири циклуси наместо десет, а времето на престој паѓа на приближно две минути.
Не смениле зададена точка. Го променивте дијаметарот на завртката, а проблемот со деградацијата отиде со тоа.
Опсег со капацитет од 20–80%.
Најчесто цитираните индустриски упатства се да ја задржите вашата снимка некаде помеѓу приближно 20% и 80% од номиналниот капацитет за снимање на машината. Потврдете ја лентата со прирачникот на вашата машина, но логиката зад неа важи насекаде.
Под бендот, времето на престој трае долго. Материјалот прави премногу патувања низ топлината, а смолите чувствителни на топлина се разградуваат. Ова е неуспехот што го фаќа формулата погоре.
Над бендот, две работи се кршат. Не останува доволно буре за да се одржи соодветното перниче, така што пакувањето добива неконзистентна шут во шут. А завртката има помалку време и должина за да стопи речиси полна буре материјал, така што квалитетот на топење страда токму кога барате најмногу од него.
Слетете во средината на бендот и машината има простор за работа. Ако вашиот дел седи надвор од него, правилната поправка е различен дијаметар на завртката или друга машина, а не херојски сет на процесни поставки.
Како L/D влијае на квалитетот на топењето
Должината е капацитет на топење, а капацитетот на топење е квалитет.
Повеќе L/D дава поцелосно топење.Цврстите пелети треба дополнително да патуваат до ѕидот на врелиот буре, така што помалку од нив преживуваат како нетопени. Цврстите дамки и подмножествата во облик на леќа во делот се неуспеси кои се топат, а должината се бори со нив.
Повеќе L/D дава повеќе хомогено топење.Температурата се изедначува, бојата и филер подобро се распределуваат, а топењето што пристигнува до проверениот прстен е поконзистентно од снимка до снимка. Тоа се појавува како поширок прозорец на процесот.
Повеќе L/D, исто така, дава повеќе термичка историја.Истата должина што темелно се топи исто така го задржува материјалот подолго, а за PVC, PC, POM и PET, тоа е цена, а не корист.
Значи се топи квалитетот не е случај на повеќе е подобро. Тоа е рамнотежа: доволна должина целосно да се стопи, не толку волумен на бурето што материјалот предолго чека за да се искористи. Кога капацитетот на топење е ваше специфично ограничување, бариерната завртка го крева без да додаде ни милиметар буре.
Избор на L/D и дијаметар по смола и дел
Ставете ги занаетите и изборот испаѓа од смолата и делот.
| Вашата ситуација | Наведнете се кон | Зошто |
|---|---|---|
| Мали прецизни делови со тенки ѕидови | Помала завртка, повисока L/D | Повисокиот притисок на вбризгување ги исполнува тенки делови; добро топење по грам; краток престој |
| Смола чувствителна на топлина (PC, POM, PET, PVC) | Помала завртка за ударот; пократок крај на L/D опсегот | Времето на престој е непријател. Чувајте го истрелот голем во однос на капацитетот на цевката |
| Инженерска смола со висок вискозитет | Помала завртка, повисока L/D | Потребен е притисок за полнење и должина за темелно да се стопи |
| Големи кадри, стоковна смола (PE, PP, PS) | Поголем шраф, помал L/D | Капацитет води; овие смоли ја толерираат намалената должина на топење |
| Дебели ѕидови делови, бавни циклуси | Поголем шраф, резиденција за часовник | Долгите циклуси го множат времето на престој. Пресметајте повторно пред да извршите |
| Соединение исполнето со стакло или абразивно | Дијаметар по дел; промена наповршина | L/D го следи делот. Одговорот за абење е биметалличен отвор, а не различна должина |
| Не се топи при висок излез | Истиот дијаметар; бариера завртка | Потребен ви е капацитет на топење, а не должина на бурето. Бурето и онака не се менува |
Забележете ги последните два реда. Два од најчестите проблеми што ни ги носат калапите воопшто не се проблеми со L/D, а купувањето различен дијаметар на завртката за нивно решавање ги троши парите.
Вообичаени грешки на L/D при вбризгување
- Копирање на истиснување L/D.Број 30:1 од табела со екструдер што се применува на завртката за вбризгување го игнорира проблемот со времето на престој што го дефинира обликувањето со инјектирање. Двете машини вршат различни работи.
- Под претпоставка дека подолго е подобро.Повеќе должина е повеќе топењеиповеќе термичка историја. На смола чувствителна на топлина, втората победува и материјалот се деградира.
- Игнорирање на односот снимка и капацитет.Најчестиот проблем со квалитетот што го гледаме поврзан со геометријата е мал дел од готвењето во големо буре. Никој не го проверува, бидејќи го нема на ниту еден екран за поставки.
- Верувањето L/D може да се смени на постоечка машина.Не може. Бурето поставува L. Само дијаметарот е ваш избор.
- Обвинувајќи го L/D за проблем со топење.Ако нетопи се појавуваат само при висока моќност, вашиот капацитет на топење е краток, а не вашиот барел. Завртка за бариера го поправа тоа во истото буре.
- Обвинувајќи го L/D за проблем со абењето.Паѓањето на излезот со иста брзина на завртката е истрошеното растојание, а не геометријата. Измерете го пред да редизајнирате нешто.

Како да го нарачате десниот шраф
Производителот на завртки дизајнира според тоа што ќе им го кажеш. Испратете ги овие, а следи препораката за дијаметар и геометрија.
- Марка на машината, модел и тековен дијаметар на завртката.Фотографијата на табличката со име го покрива најголемиот дел од неа и ни ја кажува должината на бурето во која работите.
- Номинален капацитет на шут на машината,ако го знаете тоа, и вашата вистинска дел тежина.
- Време на циклус.Со двата броја погоре, времето на престој може да се пресмета за вас.
- Содржина на смола, одделение и полнење.Ова го придвижува профилот на компресија и површинскиот третман колку и дијаметарот.
- Дефектот што го сакате исчезна.Пожолтување точки на живеење. Точка на нетопење на капацитетот на топење. Кратките снимки покажуваат на притисок или на контролниот прстен. Секој има различен одговор.
- Цртеж или вашата истрошена завртка.Или дозволете ни да изградиме на вашата машина. Изабениот дел се мери на CMM опрема на ±0,01 mm и геометријата се реконструира.
Зошто да работите со Нанхаја
Испратете ни ја тежината на делот, времето на циклусот и моделот на машината, и ние ќе ја извршиме аритметиката за време на престој пред да ви цитираме нешто. Понекогаш одговорот е различен дијаметар на завртката. Понекогаш тоа е бариера завртка во бурето што веќе го имате. Повремено се случува вашата работа да припаѓа на друга машина, и ние ќе го кажеме тоа.
Кога нов шраф е одговорот, Нанхаја изградизавртки за вбризгувањеи буриња повеќе од дваесет години, во 38CrMoAlA, 42CrMo, SKD-61 и нерѓосувачки челик, нитриден или биметалличен со слој од легура на волфрам од 2,5–3 mm до 62 HRC каде што тоа го бара храната.
Ние градиме на вашиот цртеж, модел на машина или истрошен примерок, созаменикомпатибилен со главните марки на машини, минимална нарачка од еден сет и понуда во рок од 12 часа.
Борба против пожолтување, нетопење или кратки снимки? Испратете ја вашата машина модел, дел тежина, време на циклус и смола. Ќе ви кажеме дали е L/D, дијаметар, капацитет на топење или абење, и цитат во рок од 12 часа.
Добијте препорака за заврткиНајчесто поставувани прашања
Кој е типичен сооднос L/D за завртката за вбризгување?
Повеќето завртки за вбризгување работат помеѓу 18:1 и 25:1, со 20:1 до 22:1 заедничка основа кај машините за општа намена. Смолите чувствителни на топлина го фаворизираат пократкиот крај бидејќи материјалот троши помалку време топло. Инженерската пластика на која треба темелно да се топи го фаворизира подолгиот крај.
Може ли да го сменам односот L/D на мојата машина за вбризгување?
Не директно. Должината е фиксирана од бурето, кое се обработува во машината. Она што можете да го промените е дијаметарот на завртката, а бидејќи L останува ист, помал дијаметар автоматски дава поголема L/D. Тој единствен избор го менува и капацитетот на снимката и достапниот притисок за вбризгување.
Дали односот L/D влијае на големината на кадарот?
Индиректно, и неразделно. Волуменот на ударот доаѓа од дијаметарот на завртката и ударот, а не од L/D. Но, на фиксна цевка, дијаметарот што го поставува вашиот удар исто така го поставува вашиот L/D. Изберете помал шраф за помал шут и истовремено добивате поголем L/D и поголем притисок на вбризгување.
Како да го пресметам времето на престој во лиење со инјектирање?
Поделете го номиналниот капацитет на снимањето на машината со вашата вистинска големина на снимката, а потоа помножете се со времето на циклусот. Машина од 200 g работи со дел од 20 g во циклус од 30 секунди дава приближно 300 секунди или пет минути престој. Тоа е долго време за одржување на компјутер, POM, PET или PVC на температура на топење.
Зошто L/D со инјектирање е пократко од L/D со истиснување?
Бидејќи завртката за вбризгување работи во рафали. Го пластифицира шутот, а потоа запира додека машината инјектира и калапот се лади, а топењето во бурето седи жешко цело време. Екструдер работи постојано и ништо не чека. Дополнителна должина на цевката на машината за вбризгување е дополнителна термичка историја, а не само дополнителен капацитет на топење, така што завртките за вбризгување остануваат пократки.
Колкав процент од капацитетот на цевката треба да го користи мојот истрел?
Најчесто цитираните упатства се приближно 20% до 80% од номиналниот капацитет за снимање, а прирачникот на вашата машина е авторитет. Под тој опсег, времето на престој трае долго, а материјалот чувствителен на топлина се деградира. Над него, нема простор за соодветна перница и помалку време да се стопи речиси полно буре.
Дали е повисок L/D подобар за обликување со инјектирање?
Не автоматски. Поголемата должина дава поцелосно топење и порамномерно топење, што го подобрува квалитетот. Исто така, задржува повеќе материјал жежок подолго време, што ги разградува смолите чувствителни на топлина. Правото L/D целосно го топи вашиот материјал без да го држи подолго отколку што му треба.
Деловите ми пожолтуваат. Дали е тоа проблем со L/D?
Обично тоа е проблем со времето на престој, што е проблем од големината на шутот до капацитетот на цевката. Прво извршете ја пресметката за престој. Ако мал дел се готви во големо буре, нема подесување на температурата и геометрија на завртките нема да го поправат. Помал дијаметар на завртката, или помала машина, ќе.