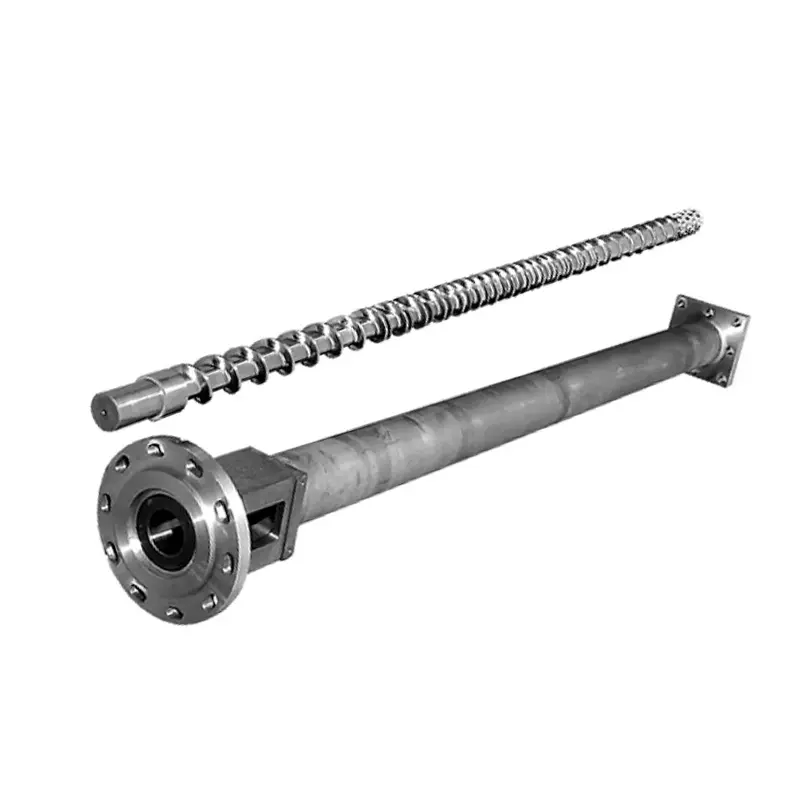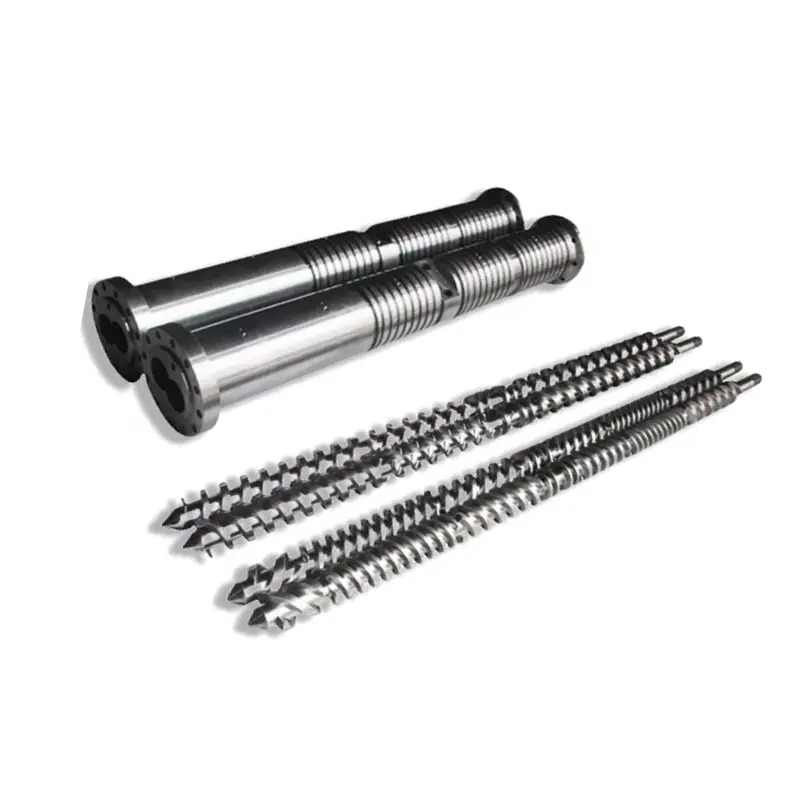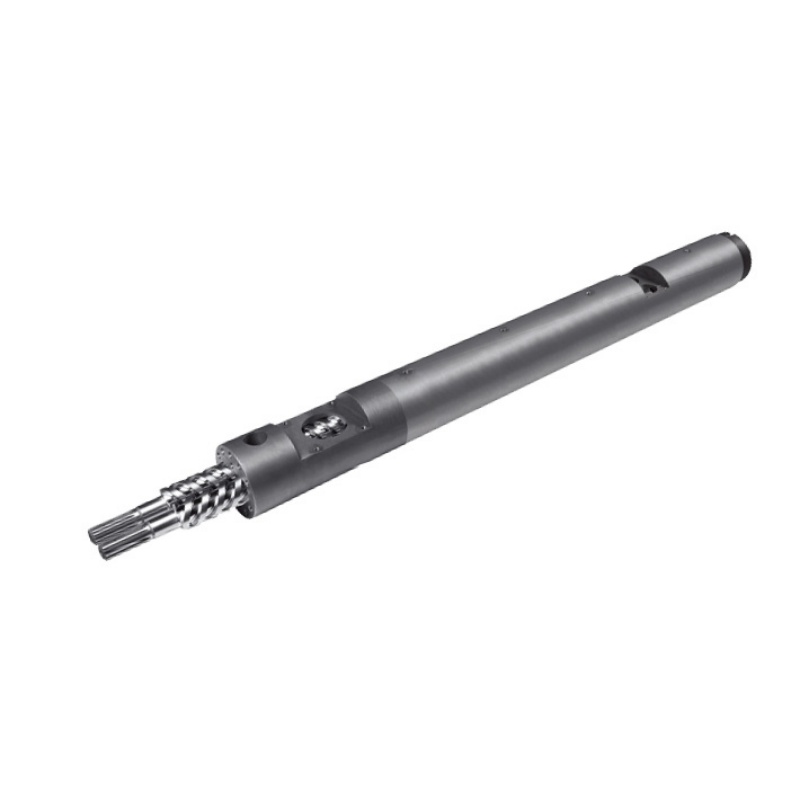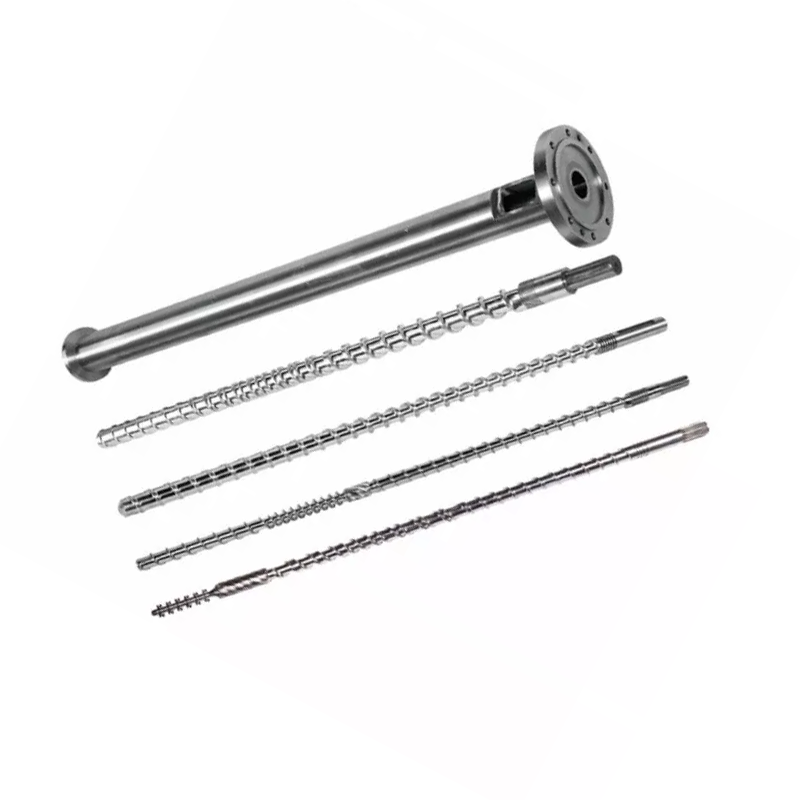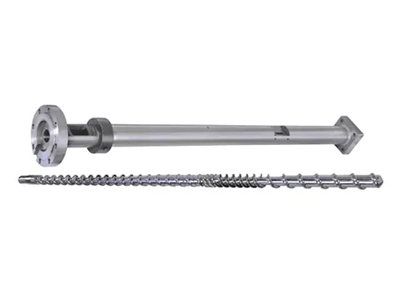

Што всушност прави барелот за завртки
Завртката и бурето работат како совпаднат пар. Еве ја низата на секој циклус:
- Хранење- Пластичните пелети паѓаат од бункерот во зоната за напојување.
- Топење— Ротирачката завртка создава топлина на смолкнување. Во комбинација со грејачи на буре, пелети се топат и компресираат.
- Мерење- Топењето станува еднообразно по температура и притисок пред инјектирање.
- Инјекција— Завртката се движи напред како клип, туркајќи ја стопената пластика во калапот.
Секоја дизајнерска променлива - геометрија, пропорции на зоната, површинска обработка - влијае на тоа колку добро се случуваат тие четири чекори. Неусогласеноста во која било од нив се појавува како производствен проблем.
Одлука 1: Сооднос L/D
Односот L/D (должината на излетувањето на завртката поделена со неговиот дијаметар) е најважниот број на листот со спецификации. Го контролира времето на престој, квалитетот на мешањето и дистрибуцијата на топлина.Повеќето апликации за калапи со вбризгување за општа намена користат 20:1.
| Смола | Препорачано L/D |
|---|---|
| PP, PE, PS (стандарден) | 18:1 – 20:1 |
| ABS, компјутер | 20:1 – 24:1 |
| ПВЦ (чувствителен на топлина) | 16:1 – 20:1 |
| ПЕТ | 20:1 – 22:1 |
| Најлон (ПА) | 18:1 – 20:1 |
| Материјали засилени со GF | 20:1 – 24:1 |
Одлука 2: Сооднос на компресија
Односот на компресија (CR) мери колку каналот на завртката се стеснува од зоната на напојување до зоната за мерење. Повисокиот CR го компресира топењето поагресивно - добро за аморфните смоли кои постепено омекнуваат. Долниот CR е понежен, што е она што ви треба за материјали чувствителни на топлина или материјали исполнети со влакна.
| Смола | Сооднос на компресија |
|---|---|
| ABS, PC, PMMA (аморфни) | 3,0 – 3,5:1 |
| PP, PE, најлон (полукристален) | 2,5 – 3,0:1 |
| ПВЦ | 2,0 – 2,5:1 |
| ПЕТ | 2,3 – 2,6:1 |
| GF-засилено (≥15%) | 2,0 – 2,5:1 |
Одлука 3: Пропорции на зоните
Стандардна завртка за вбризгување се дели на три зони. Пропорцијата на секоја зона е важна колку и вкупниот L/D.
- Зона за напојување (L1):Длабоки канали кои прифаќаат цврсти пелети од бункерот. Подолго = поголем пропусен капацитет.
- Зона на компресија (L2):Длабочината на каналот постепено се намалува. Повеќето од топењето се случува овде.
- Мерна зона (L3):Плитки, конзистентни канали. Обезбедува еднаква температура и притисок на топење пред инјектирање.
| Смола | Навестување (L1) | Компресија (L2) | Мерење (L3) |
|---|---|---|---|
| ПП / ПЕ | 50% | 25% | 25% |
| ABS / компјутер | 40% | 40% | 20% |
| ПЕТ | 40% | 40% | 20% |
| Најлон (ПА) | 35-45% | 35-40% | 20-25% |
| ПВЦ | 35% | 50% | 15% |
Одлука 4: Материјал за барел за завртки
38CrMoALA - Стандардна основна линија
Завртките за вбризгување на Nanhaiya се произведени од38CrMoALA легиран челик, термички обработен и изгаснат. Овој основен материјал добро се справува со стандардна термопластика како PE, PP, PS и ABS, со работен век од приближно10.000-20.000 часапри нормални работни услови.
Нитридирање
Нитридирањето на гас на 500–560°C формира нитриден слојДебелина од 0,5-0,8 ммсо цврстина од950–1050 HV (~62 HRC). Ова ја подобрува отпорноста на абење за 30–40% во споредба со нетретираниот челик. Стандардно за повеќето апликации за вбризгување со ненаполнети или лесно наполнети материјали.

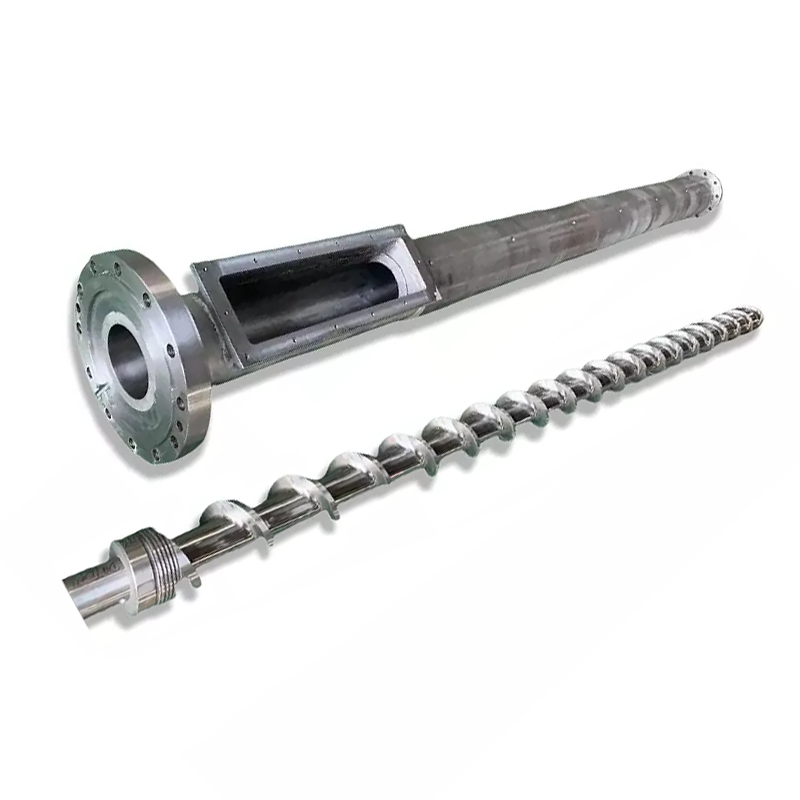
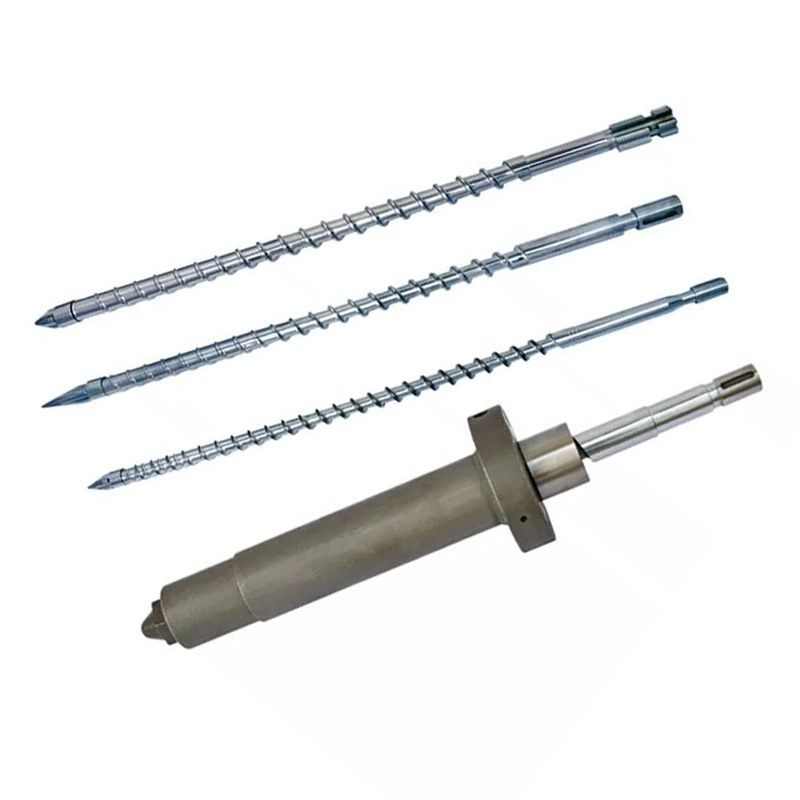
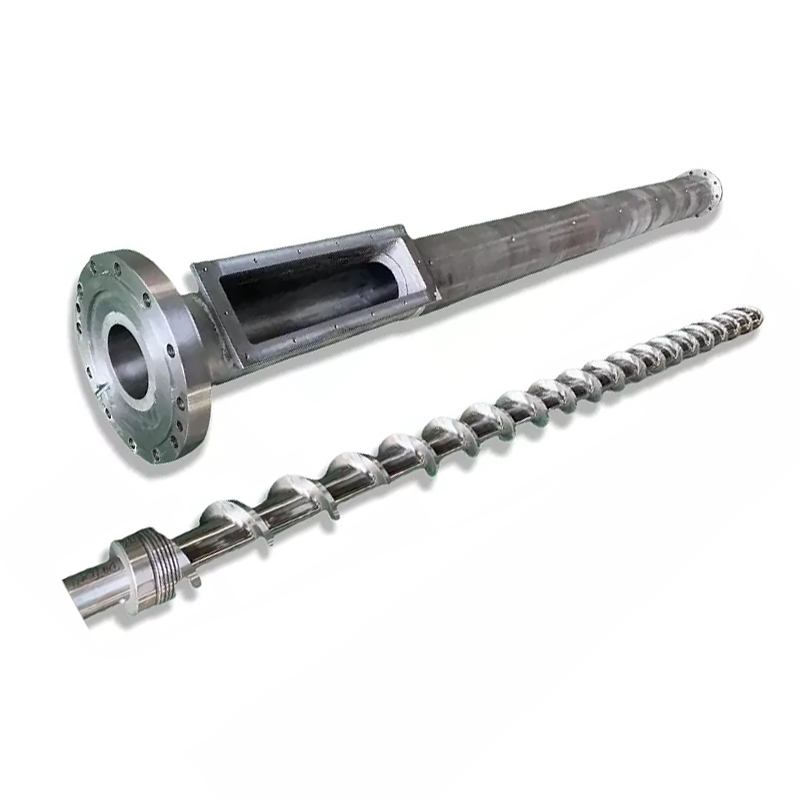
Нанхаја мутант (нагло) за вбризгување завртка - погоден за кристални смоли како PP, PE и најлон.
Биметални - за абразивни апликации
Биметалличните буриња имаат облога со висока легура отпорна на абење, металуршки врзана за отворот на цевката. Биметалличниот процес на Нанхаја постигнува анцврстина на внатрешната дупка од 62 HRCпреку заварување со прскање со тврда легура околу областите со големо абење на внатрешноста на бурето.
| Апликација | Материјал за завртки | Третман со барел |
|---|---|---|
| PE, PP, PS (непополнето) | 38CrMoALA нитрид | Стандардно нитридирано |
| ABS, компјутер, најлон (непополнет) | 38CrMoALA нитрид | Стандардно нитридирано |
| PA + GF ≤30% | 38CrMoALA, изгаснат + калено | Нитриден или биметален |
| содржина на GF 15-50% | Биметални / ТЦ рабови на летот | Биметални |
| ПВЦ / корозивни смоли | Легура отпорна на корозија | Биметални (CR одделение) |
| Полни со јаглеродни влакна | Волфрам карбид | ТЦ-прскана дупка |
Одлука 5: Дијаметар на завртката и големина на шут
Вашиот вистински истрел треба да падне помеѓу35% и 70%од максималниот капацитет на шутот на завртката. Под 35%, материјалот седи предолго во бурето и ризикува да се распадне. Над 70%, завртката не може да се опорави доволно брзо во текот на циклусот.
Подолу се вообичаените конфигурации достапни од Nanhaiya:
| Количина на инјектирање (g) | Завртка Ø × Должина (мм) | Буре Ø × Должина (мм) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

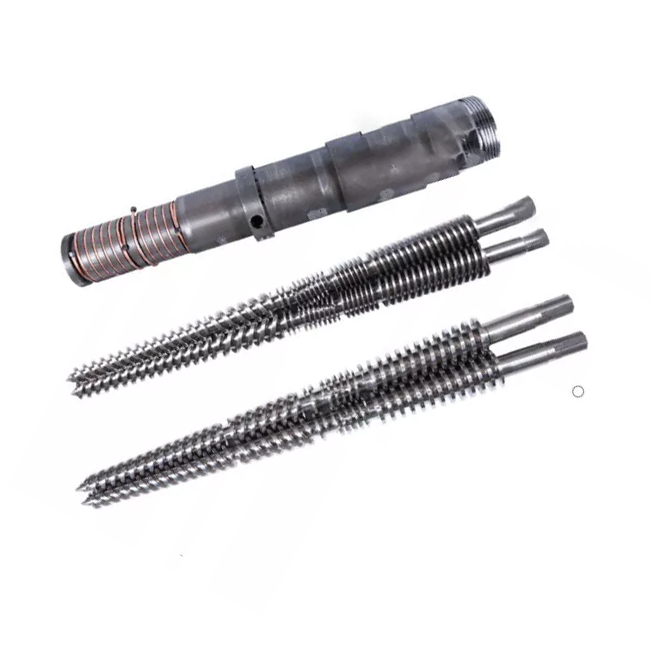
Завртката за постепено вбризгување Nanhaiya - подобра за аморфни смоли како ABS, PC и PMMA.
Предупредувачки знаци дека вашата моментална завртка е погрешна за работата
- Црни дамки или траги од изгореници— Материјал што се деградира од прекумерно време на престој или жариште. Проверете ги температурните зони на бурето и клиренсот на завртките.
- Неконзистентна застрелана тежина- Често истрошен неповратен вентил или прекумерно растојание од завртката до цевката што овозможува повратен проток.
- Пуштајте ознаки на површината— Влага или гас во топењето. Може да укаже на несоодветно претходно сушење или геометрија на завртката што не проветрува правилно.
- Бавно закрепнување / долго време на циклус- Капацитетот за пластифицирање е недоволен. Дијаметарот на завртката најверојатно треба да се зголеми.
- Високо остаток при промена на бојата— Лошо мешање во мерната зона. Maddock или елемент за мешање бариера додаден на завртката често го решава ова.
Што да му кажете на вашиот производител кога барате понуда
- Марка и модел на машината— или дијаметар на отворот и димензии на прирабницата за нестандардни машини
- Примарна смола(и)— вклучете го типот на полнење и процентот доколку е применливо
- Опсег на големина на снимката— минимум и максимум во грамови
- Целно време на циклус
- Тековни проблеми што се обидувате да ги решите- доколку ги има
Добијте техничка препорака од Nanhaiya
Ние одговараме во рок од 12 часа. Нашиот инженерски тим може да ја одреди вистинската геометрија на завртките, степенот на материјалот и димензиите за вашата машина и смола - пред да се заложите за понуда.