Бавниот тајмер за обновување може да укаже на проблем со хранењето, променет процес или истрошен хардвер. Корисната дијагноза ви кажува која од нив и дали навистина ве чини време на циклус.
Ако обновувањето на завртката за вбризгување трае премногу долго, прво потврдете дека тоа го одложува циклусот. Потоа проверете го континуитетот на доводот, вистинската брзина на завртката, задниот притисок и температурата во однос на стабилното референтно возење. Проверете ја геометријата и носете кога тие проверки не ја објаснуваат загубата. Заменете ги компонентите само откако ќе ја идентификувате ограничувачката функција.

Прво, утврдете дали закрепнувањето е на критичната патека на циклусот
Враќањето на завртката е фаза на пластифицирање и мерење: завртката се ротира, го подготвува следниот удар и се повлекува додека топењето се акумулира пред него. Тоа е различно од инјектирањето, кога завртката се движи напред за да го испорача тој удар. Проверете ја дефиницијата на тајмерот на вашиот контролер, особено дали вклучува одложување или декомпресија.
Закрепнувањето често се преклопува со дел од низата на ладење. Затоа, неговиот ефект врз вкупното време на циклус зависи од тоа кога ќе започне обновувањето и кое дејство на машината мора да почека да заврши. Прочитајте ја трагата на низата наместо да претпоставувате дека секоја секунда отстранета од обновувањето отстранува секунда од циклусот.
| Времетраење на закрепнувањето | Почекајте зад прозорецот | Што значи промената |
|---|---|---|
| 12 секунди | 2 секунди | Закрепнувањето го одложува следното дејство. |
| 9 секунди | 0 секунди | Подобрувањето за обновување од 3 секунди отстранува 2 секунди чекање. |
| 7 секунди | 0 секунди | Уште 2 секунди исклучување за наплата не носи дополнително намалување на циклусот во овој пример. |
Нашето прво прашање е дали машината чека да се стопи или едноставно пријави број што би сакале да го намалите. Ако обновувањето веќе се вклопува удобно во достапниот прозорец, би се фокусирале на конзистентноста и квалитетот на топењето пред да препорачаме завртка со поголема излезна моќ.
За пошироко објаснување на собранието, погледнете го нашиотВодич за буре со завртки за вбризгување. Овде, целта е потесна: да се утврди зошто се променило закрепнувањето и каква акција поддржуваат доказите.
На ненадејна промена и постепен пад им требаат различни појдовни точки
Зачувајте референца пред да ја прилагодите машината. Споредете го истиот степен на смола, односот на повторно мелење, поставувањето на шутот, состојбата на мувлата и температурата. Снимајте поединечни циклуси, како и просекот; повремено многу бавно закрепнување може да го наруши производството дури и кога просекот изгледа прифатлив.
| Набљудувана шема | Прво проверете | Доказ кој вреди да се сними |
|---|---|---|
| Ненадејно зголемување по промена на материјалот или рецептот | Форма на довод, повторно мелење, состојба на сушење и пренесени поставки | Многу материјал, сооднос на мешавина, состојба на честички и записи пред/после процесот |
| Интермитентни бавни циклуси со нормални циклуси меѓу нив | Прекин на доводот, премостување и промена на вистинската брзина | Трага за враќање, активност на натоварувачот и вистински вртежи во минута за истите циклуси |
| Закрепнувањето постепено се влошува под стабилна должност | Проверете ги работните услови, а потоа проверете ја абењето | Историски податоци за обновување и измерени димензии на завртката/барелот |
| Големо оптоварување и вистински вртежи во минута под командата | Погон на машината, ограничување на вртежниот момент и термичка состојба | Вистински наспроти наредени вртежи во минута, тренд на оптоварување и аларми на машината |
| Проблемот започнува веднаш по замената на компонентата | Идентитетот на инсталираниот дел, димензиите, геометријата и склопувањето | Одобрена ревизија на цртежот, вградени компоненти и поставки за пуштање во работа |
Овие модели одлучуваат за истражниот налог; ниту еден не е доказ сам по себе. Ненадејниот дефект со бучава, бодување или ненормално оптоварување бара брзо внимание на машината, дури и ако тајмингот првично наликува на проблем со процесот.
Потврдете дека пелетите постојано стигнуваат до завртката
Полна бункер не потврдува дека завртката се напојува. Проверете го натоварувачот, лизгачот за исклучување, патеката на материјалот и ладењето на доводното грло. Побарајте прекин што се совпаѓа со бавните циклуси пред да го промените делот за компресија или да нарачате нова завртка.
Асахи КасеиAsaclean насоки за премостување на храна-грлообјаснува како топлината во близина на зоната на задната цевка може предвреме да ги омекне пелетите. Пелетите може да се згрутчат и да го попречат преминот, оставајќи ја завртката без материјал иако смолата останува над неа.
Проверете што се смени во самиот довод. Различен сооднос на мелење, повеќе фини или неправилни честички заслужуваат внимание. Celanese специфично го поврзува квалитетот на повторното мелење на честичките со прашањата за хранење и закрепнувањеВодич за обработка на Vectra® LCP. Неговите препораки се специфични за материјалот, но тие даваат конкретна причина да се запише состојбата на честичките, а не само името на смолата.
Ако закрепнувањето се влоши по промената на повторното мелење, ќе го споредиме со одобрената референтна храна пред да го смениме хардверот. Ако се врати старото однесување за обновување, истрагата за добиточна храна добила приоритет. Тој резултат ѝ дава на фабриката многу подобра насока од барањето за „побрза завртка“.
Сушењето сè уште треба да ги исполни барањата на добавувачот на смола. Не претпоставувајте дека влагата е објаснување за секој проблем со тајмингот или дека прифатливото обновување докажува дека смолата е доволно сува. Обработливоста и квалитетот на финалниот дел бараат посебни проверки.
Проверете ја вистинската брзина, задниот притисок и температурата на топење заедно
Прочитајте ги вистинските вртежи во минута, не само зададената точка
Ако командата е непроменета, но завртката се врти побавно, проверете ги работните граници на машината и однесувањето на возењето. Препораката за геометрија не може да реши необјаснет јаз помеѓу бараната и испорачаната брзина. Запишете ја вистинската брзина преку ударот за обновување, особено таму каде што започнува забавувањето.
RPM, исто така, треба дијаметарот на завртката да значи многу. Нашиотопсег на завртки за вбризгувањевклучува дијаметри од 30 до 170 mm. Пренесувањето на поставката за ротациона брзина помеѓу различни дијаметри ја менува периферната брзина на површината на завртката.
Периферна брзина, m/s = π × дијаметар, mm × RPM ÷ 60.000
При 100 вртежи во минута, завртката од 40 mm има периферна брзина од околу 0,209 m/s; завртката од 60 mm достигнува околу 0,314 m/s. Ова се пресметани примери, не се препорачани поставки или директни пресметки на стапката на смолкнување на топење.
Користете ги упатствата за обработка на вистинската класа на смола и ограничувањата на машината за да ја процените брзината. Зголемувањето на вртежите во минута е корисно само ако машината може да го испорача и добиеното топење останува прифатливо.
Дознајте зошто задниот притисок е поставен таму каде што е
Задниот притисок се спротивставува на повлекувањето на завртката за време на обновувањето и влијае на тоа како материјалот е пластифициран. Ако се зголеми за да се поправи загриженоста за мешање или мерење, намалувањето едноставно за да се подобри тајмерот може да го врати тој проблем со квалитетот. Потврдете дали прикажаниот притисок е хидрауличен или специфичен пластичен притисок пред да ги споредите машините.
Универзалната препорака за повратен притисок е особено некорисна. За Vectra LCP,Celanese одредува минимален заден притисок, специфичен 5-15 бари, и предупредува за прегревање и оштетување на влакната со прекумерен притисок. Тоа е упатство за Vectra, а не поставка за копирање во процес на PP, ABS или компјутер.
Проверете го топењето пред да го прифатите побрзото поставување
Зададените точки на барел не ја опишуваат целосно термичката состојба на топењето. Следете ја одобрената процедура за мерење на температурата на топењето, проверете го системот за грејач и сензор и споредете го квалитетот на делови по контролирана промена. Пократко време за обновување со промена на бојата, нестопен материјал или послаба конзистентност не е успешно прилагодување.
Променете по една релевантна променлива и дозволете процесот да се стабилизира. НаУпатство за отстранување проблеми на Vectraго користи истиот фазен пристап. Чувајте го пробниот период во одобрениот оперативен прозорец за материјалот што всушност го извршувате.
Одделете го истрошениот преносен дел од проверениот прстен што протекува
Кога условите за хранење и работа се споредливи, но обновувањето постојано се влошува, состојбата на завртката и бурето заслужуваат проверка. Измерете го надворешниот дијаметар на летот и отворот на цевката на дефинираните позиции во однос на цртежот или утврдените граници за инспекција. Проверете ги оштетувањата на површината, како и димензиите.
На склопот на предниот дел на завртката му треба поинаков тест. За време на обновувањето, неповратниот вентил дозволува топењето да се движи напред; за време на инјектирањето, треба да се запечати против назад проток. Вентилот што протекува може да влијае на конзистентноста на ударот, но тоа не потврдува дека делот за пластифицирање на завртката е истрошен.


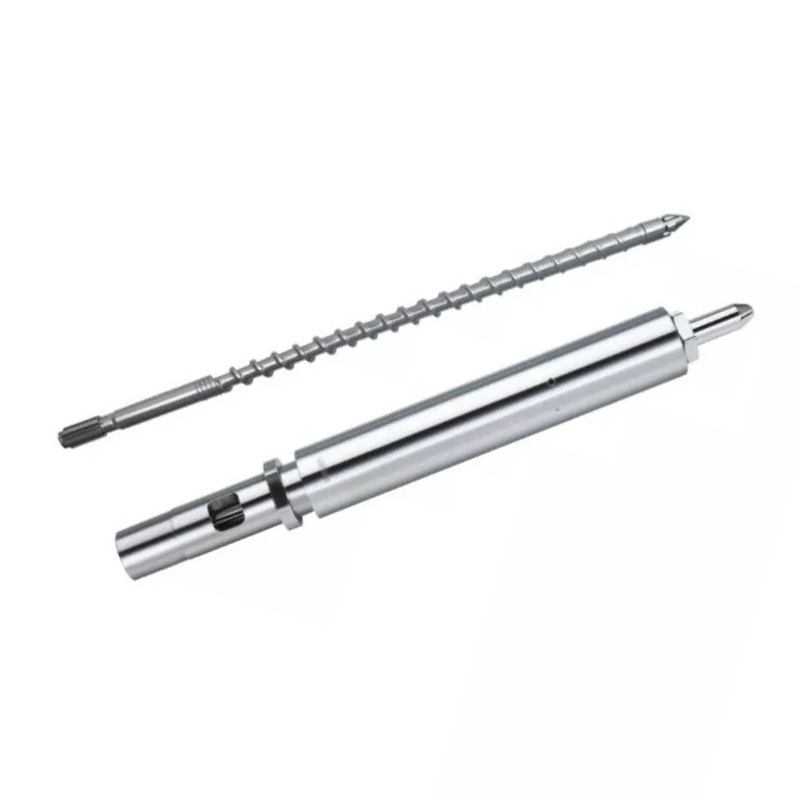
Ако тежината на перницата или шутот исто така варира, вклучете го тестот за неповратен вентил на производителот на машината во истрагата. Нашиотводич за избор на врвови за заврткиподетално ги покрива димензиите на прстенот, седиштето и парењето.
Ние не би одобриле целосна замена на завртките и цевките само на бавен тајмер. Спротивно на тоа, новата завртка не треба да влезе во истрошеното буре без да го проверите соодветното вклопување. Побарајте димензионален извештај кој ги идентификува мерните позиции и границите на абење што се користат за да се достигне препораката.
Кога различен дизајн на завртката има смисла?
Прегледот на дизајнот станува корисен кога моменталната геометрија не може да ја исполни предвидената должност во прифатливи работни услови. Ова може да следи по промена на смола, потреба од поголем шут или пократок достапен прозорец за враќање. Чувајте го одвоено од враќање на претходно успешен процес кој едноставно се влошил.
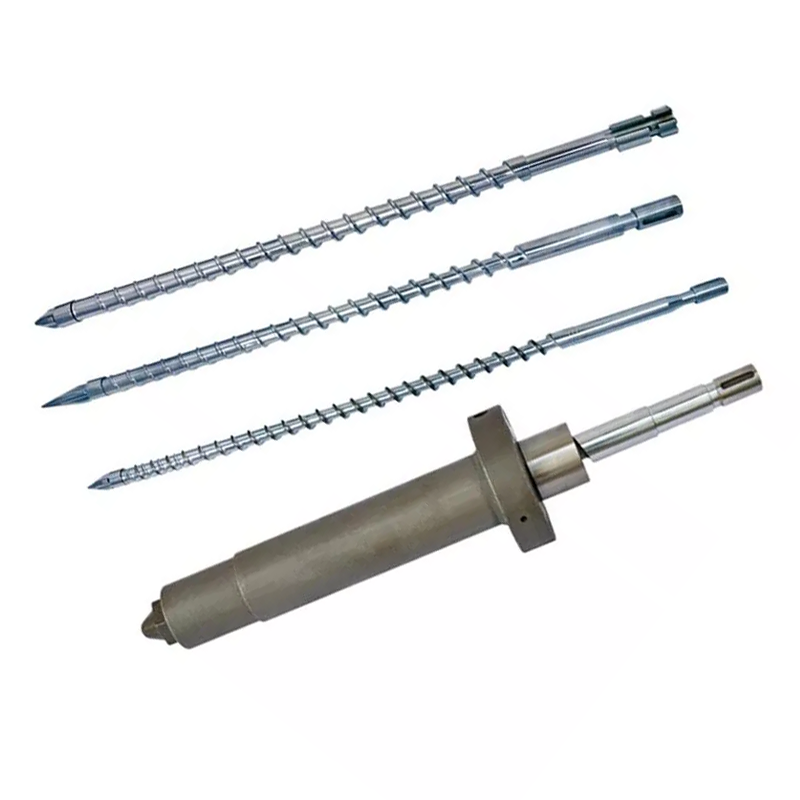
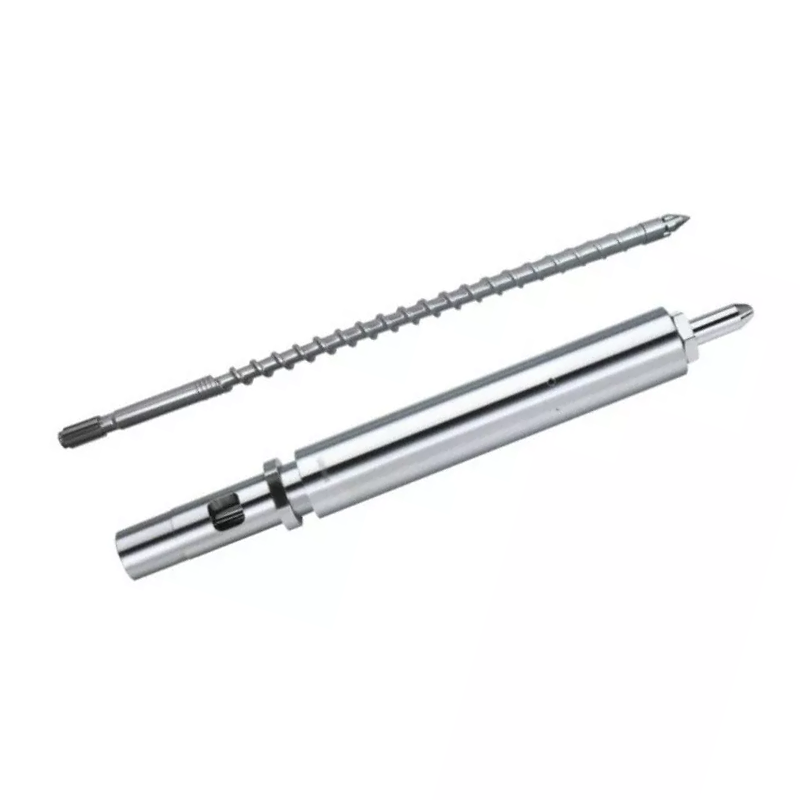
Нашите две фамилии производи за завртки за вбризгување илустрираат релевантен избор на дизајн:
| Дизајн Nanhaiya | Дел за компресија | Како би го користеле во прегледот |
|---|---|---|
| Завртка за обликување со постепено вбризгување | Обично 40%-60% од вкупната должина на завртката, приближно 50% во описот на производот | Подолго, постепено намалување на длабочината на каналот за должности за кои е потребна контролирана пластификација. Оценете ја точната смола, шутот и термичкото однесување. |
| Завртка за вбризгување со мутант(дизајн со нагло компресија) | Приближно 5%-15% од вкупната должина на завртката | Пократка транзиција со поостро намалување на длабочината на каналот. Оценете ја должноста на топење и топлинската униформност пред да ја изберете за да одговорите на ограничувањето на капацитетот. |
Нашиот постепен дизајн опфаќа апликации вклучувајќи PS, PC и ABS; семејството на нагло компресија вклучува апликации како PE и PP. Овие рути на производи помагаат да се започне дискусијата. Тие не ја заменуваат ревизијата за квалитет на смола и машина, особено со полнила, повторно мелење или спецификации за квалитет кои бараат многу.

Површинскиот третман се однесува на абењето, а не на блокираното грло за довод
Двете фамилии на производи користат челик 38CrMoAlA. Нивните спецификации за деталите за производот ги вклучуваат следните опции за третман, кои припаѓаат на дискусијата за замена кога инспекцијата го идентификува абењето:
| Имотот | Производ-детална вредност | Што значи тоа за истрагата |
|---|---|---|
| Цврстина на нитридирање | HV900-1100 | Наведете ги третираните површини и барањата за инспекција. |
| Длабочина на нитридирање | 0,5-0,8 мм | Идентификувајте го избраниот третман; не го заклучувајте работниот век само од длабочина. |
| Цврстина на легура на никел-волфрам | HRC55-62 | Прегледајте ја легурата со вистинската шема на смола, полнење и абење. |
| Длабочина на слојот од легура | 0,8-2,0 мм | Дефинирајте ги зајакнатите области на договорената спецификација на компонентата. |
Нашиотпостепени детали за производот за заврткиопишете зајакнување на ранливите области со легура на никел-волфрам. Од фабричка перспектива, сакаме предложената заштита да одговара на измереното абење. Поскапата површина не го поправа несоодветното напојување или не утврдува дека геометријата на завртката одговара на смолата.


Претворете ја дијагнозата во специфична акција
Чувајте ја препораката толку тесна колку што дозволуваат доказите. Прекинот на доводот бара корекција на системот за довод. Командата за брзина што машината не може да одржува повици за преглед на машината. Потврденото истекување на вентилот бара проценка на вентилот и интерфејсот. Измереното абење на завртката или цевката поддржува замена на компонентата или квалификувана евалуација за реновирање.
Ако склопот е во прифатлива состојба, но новата производна должност го надминува неговиот практичен капацитет за пластифицирање, испратете го дизајнот. Nanhaiya обезбедува сопствен дизајн на завртки, обработка и заварување со прскање од легура. Нашиотопрема за производствовклучува CNC стругови за работни парчиња долги до 6 метри и обработка со пет оски за сложени летови и прирабнички структури.

Испратете го записот што го објаснува проблемот
- Производител и модел на машина, дијаметар на завртката, цртеж на склопување и монтирани детали за врвовите на завртката.
- Одделение на смола, полнење на полнење, сооднос на повторно мелење и состојба на честички.
- Време на опоравување по циклус, вистински и наредени вртежи во минута, повратен притисок со основата на притисокот и записи за оптоварување или аларм.
- Поставка за снимки, перница, тежина на дел и тркач, записи за температура и достапниот прозорец за враќање.
- Веќе тестирани промени, нивниот ефект врз квалитетот на деловите и секој извештај за димензионално абење.
За пуштање во работа, договорете се за смолата, шутот, работниот прозорец и прифатливиот квалитет на делот. Потоа споредете ја повторливоста на обновувањето и вистинското вкупно време на циклусот. Побрз изолиран тест за пластифицирање е недоволен ако производниот калап сè уште чека или деловите не успеат да се прегледаат.

Ви треба предлог за завртка или буре за потврдено ограничување за обновување?
Испратете ја на Nanhaiya записот за цртање и работа, вклучувајќи го и она што се променило и што треба да постигне вашата линија. Кажете ни дали ја обновувате првобитната должност или се подготвувате за друг услов за материјал или циклус.
Испратете го вашиот цртеж и податоци за обработкаПогледнете ги завртките за вбризгувањеДискутирајте на WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Е-пошта:info@nhyscrew.com
Телефон:+86-13505809643| Мобилен:+86-13587082002
Блок Ц, западен дел бр.
Контактирајте со Нанхаја
Најчесто поставувани прашања
Кое е нормалното време на обновување на завртките за вбризгување?
Не постои универзален број. Времето на обновување зависи од смолата, потребата за шут, геометријата на завртките, способноста на машината и поставките за работа. Споредете го со времето достапно во вистинската секвенца на машината и со стабилно референтно возење со користење на истиот материјал и снимка.
Дали побрзото враќање на завртките секогаш го скратува времето на циклусот?
Не. Го скратува циклусот само кога незавршеното враќање го одложува следното дозволено дејство на машината. Ако обновувањето веќе заврши во достапниот прозорец за преклопување, неговото побрзо може да го остави вкупното време на циклусот непроменето.
Зошто завртката се ротира, но се повлекува многу бавно?
Проверете дали смолата стигнува до завртката, дали е сменет задниот притисок и дали вистинската брзина на завртката одговара на командата. Премостувањето на храната, неконзистентното мелење, условите на процесот и истрошените компоненти се можни гранки што треба да се истражат. Самото ротирање не докажува дека завртката пренесува доволно материјал.
Дали треба да го зголемам RPM за да го поправам бавното закрепнување?
Само по проверка на хранењето, вистинската брзина, повратниот притисок и границите на обработка на смолата. Проценете ја секоја промена според квалитетот на топењето, вистинската температура на топењето и повторливоста, како и времето на обновување. Не користете поголема брзина за да прикриете нерешен проблем со хранењето или абењето.
Дали проверениот прстен што протекува докажува дека целата завртка е истрошена?
Не. Запечатувањето со проверен прстен и пренесувањето на шрафовите се различни функции. Истражете ги варијациите на перницата или тежината на ударот со тестот на вентилот на производителот на машината и користете димензионална инспекција за да утврдите абење на завртките и цевките.
Што и е потребно на Нанхаја за да процени замена?
Испратете го моделот на машината, дијаметарот и цртежот на завртката, степенот на смола и полнењето, деталите за повторно мелење, вистинските записи за враќање, поставките за брзина на завртката и задниот притисок, записите на температурата и сите мерења на абење. Вклучете го бараниот циклус и критериумите за делумен квалитет за замената да има дефинирана работа.
Продолжете соВодич за избор на буре со завртки за вбризгување, или испитајте гоСписок за проверка за замена на врвот на завртката и прстенот за проверкаако доказите укажуваат на предниот склоп.