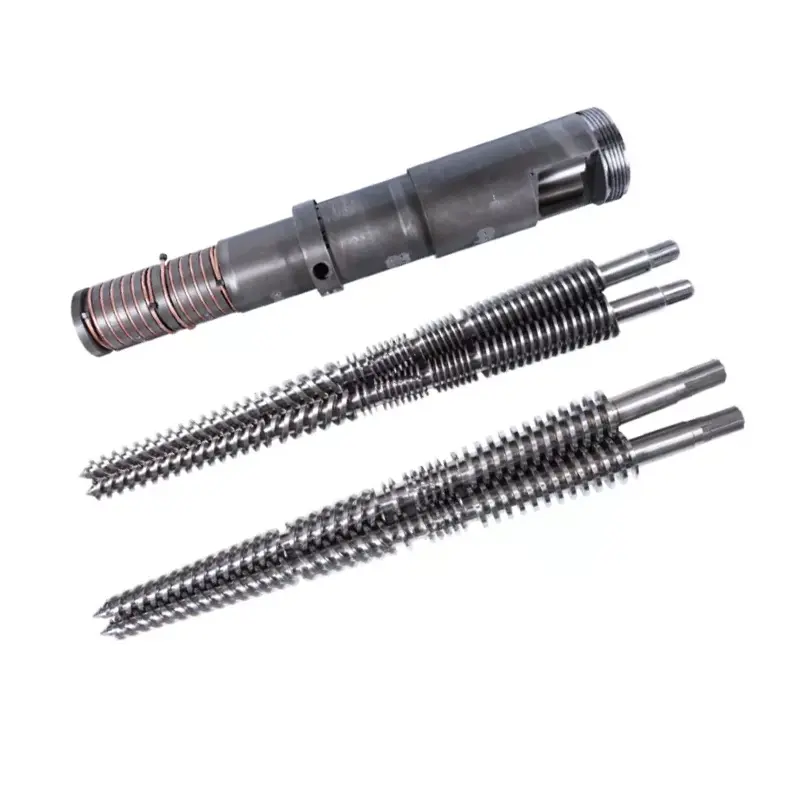
Калапот WPC не може да се избере од фотографија на производ и надворешни димензии. Алатката мора да одговара на формулата од дрво-пластика, делот на профилот, излезот, празнењето на екструдерот, методот на калибрација, линијата за ладење и тестовите за изведба што се користат за завршената плоча или профилот.


Брз одговор
Да се купи аWPC мувла за истиснување, испратете го финалниот пресек со толеранции, комплетната формула за полимер и дрво за полнење, методот на подготовка на материјалот, целниот излез и брзината на линијата, интерфејсот на екструдерот, распоредот за ладење низводно и планот за прифаќање на готовиот производ. Обележете ги видливите површини, критичните ѕидови, внатрешните ребра, шуплините, радиусите и било кој додаток за втиснување или брусење на цртежот.
Не прифаќајте го алатирањето само од извештај за суви димензии. Поминете ја договорената формула низ наменетата линија, оставете го профилот да се излади, а потоа измерете ги димензиите, дебелината на ѕидот и ребрата, исправноста, извртувањето, состојбата на површината и масата по должина. Тестовите за перформансите на производот остануваат одговорност на производителот на готовиот производ.
Купете систем за формирање, а не изолиран челичен блок
Калапот за истиснување го создава жешкиот профил додека топењето на WPC го напушта екструдерот. Тој профил е сè уште мек и способен да ја менува формата. Калибраторите, деловите за ладење, опремата за потпора, влечење и сечење потоа држете ја и стабилизирајте ја. Матрицата што изгледа правилно на клупата може да создаде нестабилен профил ако тие делови низводно не се совпаѓаат со него.
Палетата на калапи WPC на Nanhaiya користи челични тела со стврднати и полирани површини. Калапите се обработени со CNC и термички обработени, а достапни се и опционални канали за ладење. Опсегот на производот опфаќа листови, табли и профили, вклучувајќи палуби, огради, панели и компоненти за надворешен мебел направени од PE или PP со полнач за дрво.
| Купете ставка | Нејзината работа | Што мора да се појави во цитатот |
|---|---|---|
| Адаптер и влез | Го поврзува празнењето на екструдерот со патеката на протокот на профилот | Прирабница, шема на завртки, регистар, заптивка, влез за топење, централна висина, детали за грејачот и сензорот |
| Матрица за истиснување | Дистрибуира топење и го формира делот за топол профил | Цртежи на каросерија и вметнување, материјал, третман, грејни зони, завршна обработка на површината на проток и точки за прилагодување |
| Калибратор или алат за димензионирање | Поддржува критични површини и димензии при рано ладење | Број на делови, контактни површини, приклучоци за вакуум или вода, прилагодување и монтирање |
| Алатка за ладење | Ја отстранува топлината додека профилот е поддржан | Канали за ладење, потреби за вода, распоред на резервоарот или плочата и големини на поврзување |
| Променете ги деловите | Дозволува планирани варијанти на производи или ги заменува предметите за рутинско носење | Цртање броеви, матрица за компатибилност, резервна количина и процедура за промена |
| Ракување и поддршка | Го позиционира алатот и ја штити врската со екструдерот | Дел тегови, точки за подигање, држач, шини, приспособување на централната линија и тела за складирање |
| Документација | Контролира производство, инсталација, работа и идна замена | Одобрени цртежи, сметка за материјали, евиденција за проверка, прирачник и список со резервни делови |
Нашиот поглед на фабриката:фразата „еден комплет WPC калап“ е премногу нејасна за споредба на цените. Еден добавувач може да го цитира само загреаното тело на матрицата. Друг може да вклучува адаптер, неколку калибратори, плочи за ладење, потпори, резервни грејачи и упатства за пуштање во работа. Го замолуваме купувачот да спореди опсег на ставка пред да го спореди вкупниот број.



Цртежот на конечниот профил е почетна точка
Фотографијата од каталог го прикажува семејството на производи, но ги крие информациите што го контролираат алатирањето. Потребен ни е пресек со димензии и толеранции. Цртежот исто така треба да ги идентификува површините што се спојуваат со штипки, прицврстувачи, рамки или други профили бидејќи тие карактеристики често заслужуваат построга контрола од декоративното лице.
За шуплив профил, дајте му на секој ѕид и веб-димензија. Не оставајте ги внатрешните шуплини како уметничка шема. Нивната геометрија влијае на дистрибуцијата на материјалот, ладењето, вкочанетоста, тежината на профилот и начинот на кој делот се однесува при влечење.
- Целокупна ширина, висина и ориентација на профилот
- Дебелина на ѕидот на секое надворешно лице
- Внатрешна дебелина и позиција на веб
- Големина, количина и геометрија на шуплината
- Агол и внатрешни радиуси
- Жлебови, јазици, штипки и зони за прицврстување
- Критични толеранции и податоци за инспекција
- Дозволено лак, пресврт и правост
- Целна маса по единица должина
- Видливи лица и граници на површински дефекти
- Додаток за втиснување, брусење или четкање
- Должината на сечењето и методот на сечење низводно
- Цврста, шуплива, покриена или ко-екструдирана конструкција
- Одобрен главен примерок и датум на ревизија
Не обработувајте го отворот на матрицата како копија на ладно завршениот профил.Топлиот дел WPC може да се менува преку отекување на матрицата, повлекување, калибрација и ладење. Компензацијата на алатот мора да се развие околу вистинската формула, излезниот и низводниот систем.
Нашиот поглед на фабриката:чистиот 3D рендерирање е корисен за продажба, но тоа е лош документ за производство. Прашуваме кои површини се склопуваат со друг дел, кој ѕид ја контролира силата, кое лице го гледа купувачот и каде фабриката може да прифати варијации. Таа мапа на приоритети е покорисна од ставањето на иста строга толеранција на секоја линија.


WPC е фамилија на формули, а не една суровина
На производителот на алатки му треба повеќе од буквите WPC. Полимерот може да биде PE, PP или PVC. Дрвената компонента може да се разликува по видот, формата на честичките, дистрибуцијата на големината и состојбата на влагата. Формулите може да содржат и минерално полнење, лубрикант, средство за спојување, пигмент, стабилизатор, средство за пенење или рециклиран материјал.
Страницата за калапи WPC на Nanhaiya ги идентификува PE и PP со дрвени полнила како целни материјали. Нејзиниот асортиман на производи и примена опфаќа и ПВЦ пена плоча и специјализирана обработка на PE дрво-пластика. Наведете ја точната формула за производство, така што калапот е дизајниран за материјалот што ќе влезе во него.
| Внесување на формула | Зошто му е потребен на добавувачот на алат | Што да се испрати |
|---|---|---|
| Матричен полимер | Го менува однесувањето на топењето, прозорецот за температура, повлекувањето и одговорот на ладењето | Точна класа на смола, лист со податоци за добавувачот и процент |
| Дрвена компонента | Влијае на однесувањето на добиточната храна, отпорноста на проток, оптоварувањето со влага и изгледот на површината | Вид на дрво, брашно или влакна, опсег на честички, волуменска густина, состојба на влага и процент |
| Минерален филер | Ја менува вискозноста, тежината, абењето и површината | Име на материјалот, податоци за честички, третман и процент |
| Подмачкување и помош за обработка | Влијае на ослободување на матрицата, притисок, површински и низводно третман | Име на производ, стапка на додавање и редослед на мешање |
| Средство за спојување и стабилизатор | Го менува составот и перформансите на финалниот производ | Оценка и процент, плус какви било ограничувања за обработка |
| Слој со пигмент или капа | Влијае на видливата површина, термичкиот одговор и распоредот на ко-истиснување | Систем на боја, целна дебелина на слојот, позиција на ко-екструдер и однос на проток |
| Рециклирана содржина | Може да додаде вискозност, контаминација и варијација на влага | Извор, подготовка, максимален процент и многу варијација |
| Систем за пенење | Го менува развојот на густината, притисокот и обновувањето на димензиите | Целосна формулација, целна густина и прозорец за обработка |
Лабораторијата за шумски производи на Министерството за земјоделство на САД објаснува дека влагата од WPC може да се отстрани пред обработката, за време на посебен чекор на мешање или во процес на истиснување во линија. Нејзиното техничко поглавје, исто така, забележува дека производителите на WPC користат различни начини на опрема, вклучително и претходно соединени пелети преку една завртка, едностепено мешање и профилирање со двојни завртки и тандем системи. Калапот мора да се усогласи со трасата што го снабдува неговото топење.
Правило за референтна формула:стави една одобрена формула и метод на подготовка во договорот за алати. Можни се идни промени, но на тимот му треба основна линија кога притисокот, површината, димензиите или излезот се менуваат.
Влагата заслужува своја линија во RFQ. Меурчиња, дупки и нестабилна површина на калапот може да започнат при складирање, сушење, мешање, хранење или проветрување. Полираната течна површина не може да ја отстрани водата што останува во соединението.
Поставете го калапот со начинот на кој се произведува топењето на WPC
Пресоединениот WPC пелети што поминува низ профилатор со една завртка стигнува до калапот поинаку од сува мешавина што се меша и обликува во еден процес со два завртка. Излезот може да има различна стабилност на притисокот, распределба на температурата и чувствителност на ограничување на екранот. Побарајте од добавувачот на мувла да ги прегледа екструдерот и адаптерот, не само профилот.
| Производствен пат | Типичен фокус на купување | Потребни информации на влезот на мувлата |
|---|---|---|
| Прекомпонирани пелети и профилирање со еден шраф | Постојано пренесување, топење, генерирање притисок и формирање профил | Одделение на пелети, влага, дијаметар на завртката, излез, температура на топење, опсег на притисок и филтрација |
| Едностепено мешање и профилирање со двојни завртки | Хранење, мешање, отстранување на влага и формирање во една континуирана рута | Комплетна формула, план на фидер, вентилација, конфигурација на завртки, притисок на празнење, варијација на температурата и брзината |
| Тандем истиснување | Одделете ја должноста за мешање или сушење од крајниот притисок и должноста за профилирање | Метод на пренос, податоци за вториот екструдер, состојба на топење, контролна логика и ракување со вознемирени |
| Ко-екструдирана капа или функционален слој | Стабилна распределба на слојот и адхезија околу профилот | Формули за јадро и капа, сооднос на проток, ориентација на влезот, индивидуални притисоци и прифаќање на дебелината на слојот |
Залихи на Нанхајаединечни завртки, паралелни двојни завртки, конусни буриња со две заврткиипластични екструдер машини. Изберете го делот за пластифицирање според работата на процесот. Потоа дизајнирајте ја калапот околу состојбата на топење што делот може да ја одржува.
За формули со абразивно дрво и минерали, прегледајте го пакетот за абење на завртката и бурето пред да го зголемите ограничувањето на мувлата. Постојниот водич на Нанхаја,Буре со завртки за истиснување на WPC: Како да се запре абењето на дрво-пластика, опфаќа вентилација, температура и избор на површина без дуплирање на одлуките за алатирање на профилот во овој напис.
Нашиот поглед на фабриката:кога нов калап го зголемува притисокот, матрицата често се обвинува веднаш. Понекогаш ограничувањето е погрешно. Понекогаш завртката не може да обезбеди еднообразно, целосно подготвено топење со бараната брзина. Го споредуваме притисокот пред и по промените, ја проверуваме состојбата на екранот и материјалот и го потврдуваме вистинскиот нето излез пред повторно да ја пресечеме патеката на проток.

Протокот на профилот мора да пристигне заедно на излезот од матрицата
Профилот WPC може да содржи дебели надворешни ѕидови, тенки внатрешни мрежи, длабоки жлебови и мали агли во еден дел. Секоја патека различно се спротивставува на протокот. Ако топењето достигне една област пребрзо, а другата премногу бавно, профилот може да се повлече, извитка, кине или да покаже нерамна густина и површина.
Дизајнот на алат користи преодна форма и отпорност на локален проток за да се балансира делот. Целта не е идентична брзина во секоја внатрешна точка. Целта е стабилен профил на излезот што калибраторот може да го поддржи без прекумерна корекција.
Надворешни ѕидови
На видливите лица им треба стабилно снабдување и соодветна површина на матрицата. Дебелите делови носат и повеќе топлина во калибраторот и можат да се ладат побавно од тенките карактеристики.
Внатрешни мрежи
Тенките ребра се подложни на нецелосно полнење или кинење. Нивните патеки за напојување, раскрсниците и потпората низводно треба да бидат видливи во цртежите за алати и прифаќање.
Жлебови и агли
Малите карактеристики може да го засилат локалниот тек и проблемите со финишот. Обележете ги функционалните рабови така што корекцијата на алатот го штити вклопувањето наместо да ја подобри некритичната површина.



Нашиот поглед на фабриката:корекција на мувла треба да има измерена причина. Означуваме каде профилот е тежок, тенок, брз, бавен или искривен, а потоа ја менуваме одговорната област на проток во контролирани чекори. Мелењето на матрицата бидејќи профилот „изгледа погрешно“ може да замени еден дефект за друг и да го отстрани рекордот потребен за следниот сет.
Калибрацијата и ладењето го одредуваат ладниот профил
Матрицата за истиснување формира топол дел. Калибраторот воспоставува и поддржува критични површини додека топлината го напушта материјалот. Ладењето продолжува низ плочи, резервоари или делови за прскање, а влечењето го движи профилот под контролирано напнатост. Овие компоненти мора да споделуваат централна линија и референца за брзина.
Nanhaiya нуди опционални канали за ладење во своите WPC калапи. Наведете ја целта на секое коло, големината на влезот и излезот, барањата за квалитет на водата, работната температура и достапниот проток. Фабриката исто така треба да планира пристап до каналите за чистење кои можат да собираат бигор или отпад.
| Низводно влез | Ефект на профилот | Да се обезбедат податоци за купувачот |
|---|---|---|
| Контакт и поддршка на калибраторот | Ги држи избраните надворешни лица, жлебови, рабови или шуплини додека делот се лади | Цртеж на калибраторот, должина, број на фази, метод на вакуум и опсег на прилагодување |
| Состојба на вода за ладење | Ја менува стапката на отстранување на топлина и стабилизацијата на димензиите | Температурен опсег на снабдување, проток, притисок, квалитет на вода и систем за рециркулација |
| Растојание од матрица до калибратор | Го менува неподдржаното однесување на жешкиот профил пред да ја одреди големината | Распоред на линија, опсег на прилагодување и пристап за стартување |
| Тип на влечење и усогласување | Ја поставува брзината на линијата и може нерамномерно да го повлече профилот | Распоред на појас или патека, опсег на брзина, должина на контакт и висина на средината |
| Сечење и редење | Може да открие или создаде движење по примарното ладење | Должина на сечење, тип на пила или секач, маса за поддршка и метод на редење |
Не ветувајте ладни димензии на излезот од матрицата.Договорете каде и кога ќе се мери секоја димензија по ладењето. Користете го истиот метод на кондиционирање и мерење за одобрување примероци и контрола на производството.
Истражувањето за профил-истиснување на лабораторијата за шумски производи на USDA опишува процес во кој стопениот WPC се обликувал преку матрица, проследено со матрица за димензионирање, резервоар за прскање со вода и извлекувач. Таа низа е корисен потсетник: резултатот од формирањето припаѓа на целата линија, дури и кога калапот е купен како еден предмет.
Наведете конструкција, третман и проверка на мувла
Nanhaiya ги произведува своите WPC калапи од челик и го опишува високоцврстиот легиран челик со стврднати и полирани површини за работните површини. Секој калап е обработен со CNC, термички обработен и полиран. Конечниот договор треба да ги претвори тие општи атрибути на производот во барања на ниво на компонента.
- Оценка на материјал за секоја главна компонента
- Опсег на термичка обработка и стврднување
- Завршено барање за цврстина и локација за тестирање
- Барање за завршна површина на проток
- Критични димензии и толеранции
- Регистри, спојници и референци за склопување
- Количество на грејач, моќност, напон и конектори
- Вид на термоспој, локација и детали за кабел
- Приклучоци за притисок и температура на топење
- Цртање на каналот за ладење и тест на притисок
- Материјал за прицврстување, класа и резервна количина
- Заменливи влошки и дефиниција за абење
- Заштита од 'рѓа, начин на пакување и складирање
- Материјал, третман и димензионални записи
Не барајте најтврда можна површина насекаде. Телото на матрицата, влошките, прицврстувачите, адаптерот и поддршката имаат различни работни места. Спецификацијата треба да ги комбинира состојбата на површината, јачината на подлогата, методот на поправка и изложеноста на корозија со очекуваната содржина на дрво и минерали.


Квалификациите на добавувачот може да ги вклучуваат и оние на Нанхајаопрема за производство, информации за сертификатотиподдршка за инсталација и одржување. Ставете ги потребните документи и поддршка во нарачката наместо да се потпирате на општ каталог.
Користете ја шемата за дефекти за да ја пронајдете одговорната зона
Дефектите на WPC профилот може да започнат во суровината, миксер, фидер, завртка и буре, мувла, калибратор, дел за ладење или влечење. Локацијата на дефектот на пресекот и неговата промена со текот на времето даваат корисни индиции. Снимете ги пред да ги промените температурата, брзината и алатот заедно.
| Забележан дефект | Проверки на мувла | Други проверки на линијата | Лекција за набавки |
|---|---|---|---|
| Профилот се превртува во една повторлива насока | Баланс на проток, компензација на ѕидот, усогласување на матрицата и состојба на празнење | Положба на калибраторот, рамнотежа на ладење и усогласување на влечење | Направете извртување на измерено прифаќање ставка по целосно ладење |
| Еден ѕид или ребро е тенок | Локално ограничување, положба на вметнување, таложење, абење или оштетена површина на проток | Конзистентност на формулата, влага, состојба на екранот и стабилност на излезот | Обележете го секој критичен ѕид и ребро на цртежот |
| Внатрешни паузи на веб | Патека за довод на веб, дизајн на раскрсница и поддршка за излез | Влага, контаминација, подготовка на топење, брзина и неподдржано растојание | Вклучете инспекција на сечењето на напречниот пресек во тестот за трчање |
| Груба или искината површина | Финиш, таложење, температура и локален проток | Формула, рамнотежа на лубрикант, влага, дисперзија и брзина на линијата | Одобри примерок од физичка површина според именувана формула |
| Меурчиња или дупки | Зони на задржување и локално прегревање | Влага на дрво, сушење, хранење, проветрување и отстранување на испарливи | Запишете ги перформансите за подготовка на влага и вентилација во планот за тестирање |
| Браун или црни траги | Мртви зони, наслаги, прекумерна локална температура и оштетување на чистењето | Наслаги на буре, термичка историја, практика на исклучување и контаминирана храна | Побарајте документирана процедура за стартување, исклучување и чистење |
| Димензиите се движат за време на трчање | Термичко движење, лабаво прилагодување, абење и состојба на каналот за ладење | Излез, температура, притисок, вакуум, вода и брзина на влечење | Користете темпиран примерок преку стабилно тестирање, а не еден ран примерок |
| Висок притисок и низок излез | Ограничен проток, блокирана патека, несоодветна транзиција или ниска температура на матрицата | Блокирање на екранот, истрошена завртка, ограничување на доводот и вискозност на материјалот | Дефинирајте локација на притисок и употреблив работен прозорец |
Практичен дијагностички метод:означете го горниот, долниот, лево и десно на екструдатот и крајниот профил. Снимете ја истата ориентација преку калибраторот. Ако дефектот се ротира или промени по линиската компонента, истрагата има подобра почетна точка од општа инструкција за прилагодување на калапот.
Нашиот поглед на фабриката:ние сме претпазливи кога дефектот е опишан само како „површината е лоша“. Прашуваме каде се појавува, дали е континуирано, кога започнува по стартувањето, која формула работи и што се случува со притисокот. Затворена фотографија со ориентација и задржан дел често заштедува повеќе време отколку долга порака.

Список за проверка на RFQ за истиснување на WPC мувла
Комплетниот RFQ ги прави цитатите споредливи и му дава на инженерскиот тим јасна референтна состојба. Користете еден број за ревизија низ цртежот на производот, формулата, распоредот на линијата и документот за прифаќање.
- Идентификувајте го готовиот производ.Државна палуба, ограда, рамка на врата, таван, панел, облога или друг профил. Објаснете ја апликацијата и кои површини се видливи или функционални.
- Прицврстете го контролираниот пресек.Вклучете димензии, ѕидови, ребра, шуплини, радиуси, податочни вредности, толеранции, исправност, вртење и целна маса по должина.
- Наведете ја целосната формула.Наведете ја класата на полимер, видот и содржината на дрвото, минералното полнење, лубрикантот, средството за спојување, стабилизаторот, пигментот, рециклираната содржина и кој било систем за пенење или капа-слој.
- Опишете ја подготовката на материјалот.Дајте информации за сушење, мешање, мешање, пелетизирање, складирање, волуменска маса и контрола на влага.
- Дефинирајте ја рутата на истиснување.Наведете еден шраф, паралелен близнак, конусен близнак или тандем; дијаметар на завртката; излез; брзина на линијата; филтрација; нормален притисок; и прозорец за температура.
- Контролирајте го механичкиот интерфејс.Прикачете ја прирабницата, регистерот, кругот на завртките, влезот за топење, заптивната површина, централната висина, потпирачот, подигањето и просторот.
- Наведете податоци за електрични и комунални услуги.Дајте напон, фреквенција, контрола на грејачот, тип на термоспој, стандард на кабел, температура на водата за ладење, проток, притисок и квалитет.
- Прикажи го распоредот низводно.Вклучете делови за калибратор, приклучоци за вакуум или вода, резервоари за ладење, потпорни маси, влечење, единица за втиснување, секач и достапно прилагодување.
- Дефинирајте ја површинската работа.Наведете дали производот ја остава линијата мазна, врежана, изшкуркан или брусена и колку материјал отстранува секундарниот процес.
- Наведете ја секоја испорачана компонента.Посебен адаптер, тело на матрица, влошки, калибратори, ладилни плочи, грејачи, сензори, заптивки, сврзувачки елементи, држачи, алати и резервни делови.
- Побарајте го техничкото досие.Вклучете цртежи, сметка за материјали, материјал и евиденција за третман, извештај од инспекција, електроенергетски список, дијаграм за ладење, прирачник и список со резервни делови.
- Напишете го тестот за прифаќање.Наведете ја формулата, профилот, излезот, брзината, времетраењето на работата, записите на процесот, фреквенцијата на земање мостри, границите на димензиите, површинскиот примерок и тестовите на готовиот производ.
Предупредување за замена:не користете истрошен калап како единствена дефиниција на новиот сет. Комбинирајте оригинални цртежи, мерења на машинскиот интерфејс, добар задржан профил и причината за замена. Копирањето на истрошените карактеристики на протокот може да го репродуцира стариот дефект.
За линија на PVC или WPC плоча, прегледајте јаПВЦ плоча конусна буре со два заврткисо алатниот пакет. За должности со високи резултати или сложени, споредете гико-ротирачка паралелна цевка со два заврткии поширокопаралелен опсег со двојни завртки. Овие врски го поддржуваат изборот на опрема; конечниот избор сепак зависи од формулата и маршрутата на процесот.
Прифатете го калапот со контролирано производство
Започнете со проверка на компонентите, а потоа докажете го резултатот од формирањето на линијата. Договорената формула WPC е важна бидејќи различен полимер, содржина на дрво, состојба на влага или систем за подмачкување може да го промени притисокот, површината и димензионалното обновување.
| Фаза на прифаќање | Што да се потврди | Евиденција за задржување |
|---|---|---|
| Преглед на документ | Ревизии на цртежи, список на компоненти, опсег на материјали и третман, грејачи, сензори, кола за ладење, резервни делови и прирачници | Регистар на потпишани документи |
| Инспекција на клупата | Критични интерфејси, регистри, отвори, влошки, запечатувачки лица, сврзувачки елементи, површини на проток и ориентација на склопот | Димензионален и визуелен извештај врзан за броеви на делови |
| Инсталација | Централна висина, прирабница, поддршка, пристап за подигање, жици на грејачот, сензори, приклучоци за вода и усогласување со калибраторите | Список за проверка за инсталација и фотографии |
| Загревање | Идентификација на зоната, одговор на контролорот, отчитување на сензорот, струја, истекување и состојба на каналот за ладење | Зонска карта и стабилизирани читања |
| Производствен рок | Одобрена формула, подготовка на храна, излез, брзина на линијата, температури, притисок, оптоварување на моторот, услови за ладење и влечење | Процесен лист заснован на време и примерок од задржан суров материјал |
| Инспекција на профилот | Надворешни димензии, делови од ѕидови и ребра, исправност, вртење, површина, боја, маса по должина и одговара со компонентите за парење | Мерењата се врзани за намалување на позицијата и времето на производство |
| Промена и закрепнување | Договорено прилагодување, нормално запирање и рестартирање или една промена на големината или бојата кога е важно за дневното производство | Список за отпишување од оператор и преостанати дејства |
На готовиот производ можеби ќе му требаат тестови што ги надминуваат димензиите на профилот.ASTM D7031е водич за евалуација на механичките и физичките својства на WPC производите и во него се наведува дека корисниците треба да ги изберат тестовите соодветни на апликацијата.ASTM D7032-21ги покрива оценките за перформанси за WPC и пластична граѓа, шарите на скалите, штитниците и оградите.
За композитни палубови засилени со природни влакна,ISO 16616:2015обезбедува методи на тестирање, додекаISO 19821:2017рејтинг на распон на адреси. Потврдете го применливото издание, националниот код и опсегот на производот пред да го напишете договорот. Калапот не ја исполнува усогласеноста на готовиот производ.
Нашиот поглед на фабриката:најдоброто предавање е стабилен процесен прозорец и збир на примероци што може да се следат. Сакаме да знаеме која формула работи, колку брзо се движеше линијата, каде се смири притисокот, како беше поставено ладењето и кога беше исечен секој примерок. Една убава табла поставена на маса не објаснува дали линијата може да ја повтори.

Најчесто поставувани прашања
Кои информации се потребни за да се цитира WPC калап за истиснување?
Испратете го цртежот на конечниот профил со толеранции, целосната формула WPC, методот на подготовка на материјалот, деталите за екструдерот и адаптерот, целниот излез и брзината на линијата, распоредот за ладење и влечење, барањата за површината, планот за промена, достапните комунални услуги и мерливиот тест за прифаќање. Примерокот за физички производ е корисен, но не треба да го замени контролираниот цртеж.
Може ли еден WPC калап да работи со дрвени композити базирани на PE, PP и PVC?
Истата завршена форма не ги прави материјалите заменливи. Формулациите на WPC базирани на PE, PP и PVC може да се разликуваат по проток, температурен прозорец, подмачкување, повлекување и реакција на ладење. Ја разгледуваме точната формула и маршрутата на обработка пред да одлучиме дали едно тело за алати и одделни влошки се практични или дали посебното алатирање е побезбедно.
Дали калапот за истиснување на WPC го вклучува калибраторот?
Наведениот опсег мора да каже. Матрицата за истиснување го обликува топлото топење, додека калибраторот, деловите за ладење и повлекувањето го држат и стабилизираат профилот додека се лади. Побарајте список со алатки од линијата што ги идентификува матрицата, адаптери, калибратори, ладилни плочи, заптивки, грејачи, сензори и делови за менување.
Зошто WPC профилот се извртува или се наведнува по калапот?
Извртувањето или лакот може да дојде од нерамномерен проток на матрицата, неурамнотежени ѕидни или веб-секции, нееднакво ладење, порамнување на калибраторот, нестабилен излез, нерамномерна температура или неусогласено влечење. Измерете ја насоката и времето на изобличувањето пред да прилагодите неколку променливи. Мора да се провери целосниот систем за формирање и ладење.
Кој материјал го користи Nanhaiya за WPC калапи?
На страницата WPC калапот на Nanhaiya е наведен челик и опишува легиран челик со висока цврстина со стврднати и полирани површини. Секој калап е обработен со CNC и термички обработен, со опционални канали за ладење. Одобрената понуда треба да ја идентификува точната оценка, опсегот на третман, завршната површина на протокот и инспекциските записи за проектот.
Како треба да се специфицира шуплив WPC профил за покривање?
Обезбедете го целосниот пресек со надворешни димензии, дебелини на ѕидови и ребра, геометрија на шуплината, радиуси, критични толеранции, видливи лица, додаток за втиснување или брусење, целна маса по должина и стандард за тестирање на финалниот производ. Обележете кои димензии се функционални за да знае каде е најважно прилагодувањето.
Дали калапот може да гарантира усогласеност со стандардот на облогата на WPC?
Не. Калапот го контролира формирањето на профилот, но перформансите на финалниот производ исто така зависат од формулата, мешањето, контролата на влагата, условите на истиснување, ладењето и системот за квалитет на производството. Производителот мора да ја тестира завршената плоча според важечките барања, како што се избраните ASTM, ISO или националниот стандард.
Како треба да се прифати калап за истиснување на WPC?
Проверете ги одобрените цртежи, материјали, третман, интерфејси, грејачи, сензори, површини на проток и прво променете ги деловите. Потоа извршете ја договорената формула за производство со именуван профил, излез и брзина на линијата. Запишете ги условите на процесот и измерете ги димензиите на оладениот профил, деловите на ѕидот и ребрата, исправноста, вртењето, површината, масата по должина и сите тестови што се бараат со спецификацијата на производот.
Техничка содржина подготвена од тековните WPC калап, шраф-барел, опрема и сервисни страници на Nanhaiya. Надворешната техничка поддршка е ограничена на официјални извори на USDA, ASTM и ISO. Димензиите на конечниот алат, материјалите, третманот, опсегот на линијата и критериумите за прифаќање се контролирани од одобрените проектни документи.