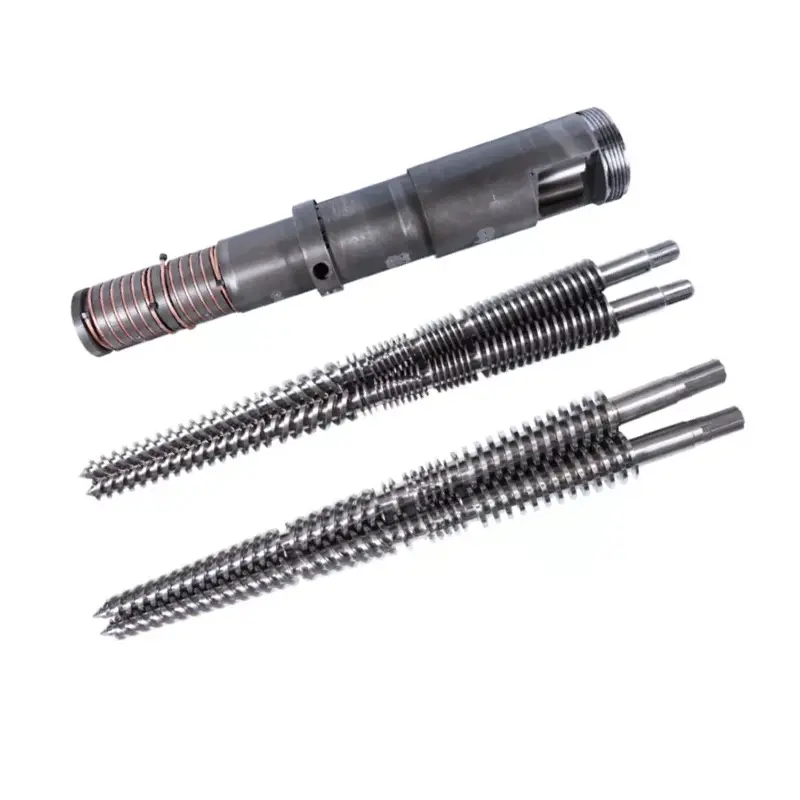
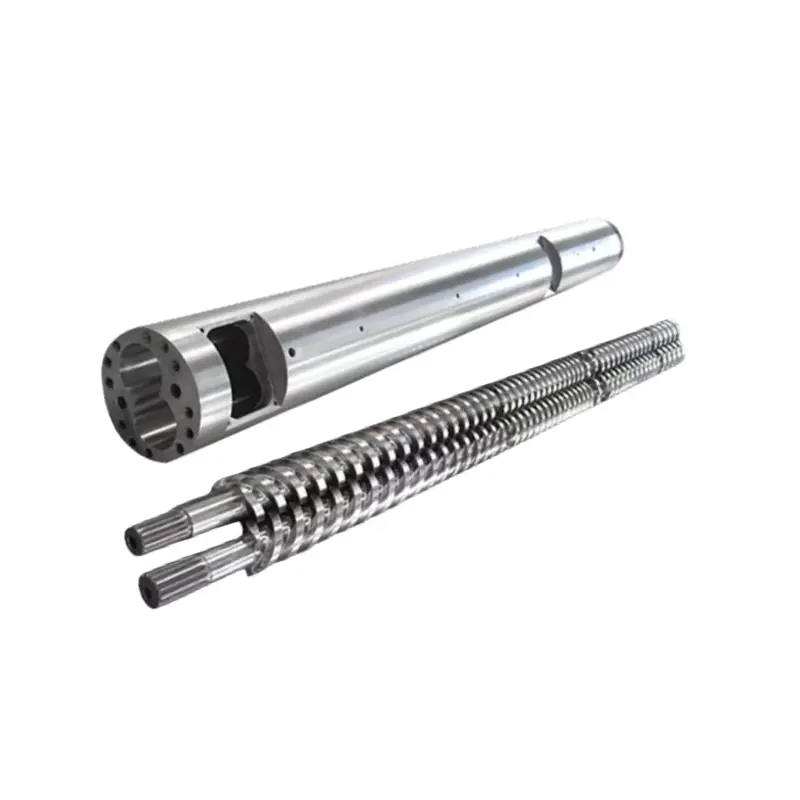
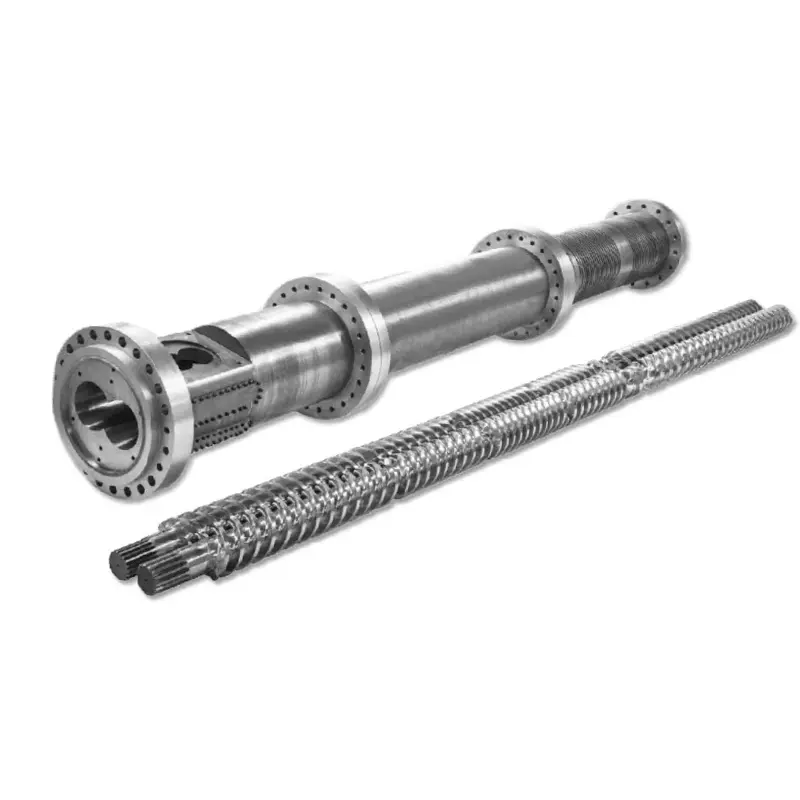
Прирабницата на бурето изгледа едноставно додека новиот дел не стигне до машината. Потоа, мала грешка во регистерот, кругот на завртките, заптивната површина или преминот за топење може да ја запре инсталацијата. Овој водич ги покажува тимовите за купување и одржување како да претворат стар примерок, машински интерфејс и работна должност во контролирана спецификација на прирабница.



Брз одговор
За купување наприрабница на буре од екструдер, испратете контролиран цртеж што ги идентификува дупката, надворешниот дијаметар, дебелината, регистарот за лоцирање, шемата на завртките, лицето за заптивање, материјалот, површинската обработка и деловите за парење. Додадете ја вистинската основа за температура и притисок, модел на екструдер или матрица, барања за количина и инспекција.
Не нарачувајте прирабничка прирабница на машината само од зборовите „ANSI“, „DIN“, „JIS“ или „PN16“. Тие референци можат да дефинираат стандардна прирабница на цевки само кога се наведени целосната стандардна ознака и основата на услугата. Конекцијата со екструдер обично има потреба од сопствен цртеж на интерфејсот, дури и кога едната страна следи препознаена шема на прирабница.
Прво идентификувајте каква прирабница купувате
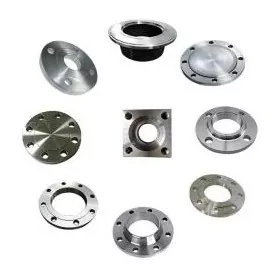
Грешките при набавка често започнуваат кога три различни компоненти се нарекуваат прирабница. Стандардна прирабница на цевката, прирабничка прирабница на екструдер и преодниот адаптер може да изгледаат слично на фотографија. Тие не се на ист начин наведени.
| Компонента | Што ја дефинира | Главниот ризик за набавка |
|---|---|---|
| Стандардна прирабница за цевки | Точен стандард, издание, номинална големина, класа или PN, свртување, материјал, отвор и тип на поврзување | Кратка ознака како „DIN прирабница“ може да се однесува на повеќе од еднодимензионални и рејтинг системи |
| Прирабничка прирабница на барел на екструдер | Контролирана машина за цртање, буре или адаптер за парење, регистер, шема на завртки, отвор за топење, карактеристика за запечатување и сервисна должност | Користење на табела со прирабници за цевки за машински интерфејс што има прилагодено лоцирање и карактеристики на проток |
| Прирабница за адаптер со матрица | Два интерфејси плус внатрешна транзиција на топење, ориентација, поддршка и барања за сензор или пакување екран | Двата краја се вклопуваат одделно, но склопената патека на проток, централната линија или ориентацијата на завртките не |
струјата на Нанхајаопсег на прирабница на буретопокрива тркалезни челични прирабници со прирабнички врски и приспособливи големини на порти. Достапни се шаблони ANSI, DIN и JIS, заедно со целосно приспособени димензии за пластика, хемиски, гранулации и машински апликации.
Нашиот поглед на фабриката:стандардното име започнува технички разговор; не го завршува цртежот. Прво прашуваме каде седи делот, што го лоцира, што го запечатува и што минува низ него. Штом тие функции се јасни, точните димензии стануваат многу полесни за контрола.


Димензиите кои одлучуваат дали прирабницата одговара
Корисен цртеж ја одвојува големината од функцијата. Дупките за завртки создаваат сила на стегање, регистарот ги лоцира деловите, лицето го носи заптивката и отворот го носи топениот или процесниот медиум. Барањето од една карактеристика да компензира за друга создава тешко склопување и несигурно запечатување.
| Функција за цртање | Зошто е важно | Што треба да наведе купувачот |
|---|---|---|
| Надворешен дијаметар | Го контролира пликот, пристапот на алатот и просторот во близина на греалки, штитници или потпори | Номинална големина, толеранција и секој ограничен сектор |
| Централна дупка или премин на топење | Го контролира континуитетот на протокот и внатрешниот чекор на зглобот | Дијаметар, толеранција, форма на транзиција, насока и потреба од површина |
| Целокупна и локална дебелина | Влијае на врзување на завртките, вкочанетоста, усогласувањето и составената должина | Податоци на податоци, дебелини, контра-дупки и должина на центар |
| Локација на регистар или шпиц | Воспоставува концентрично склопување наместо да се потпира на клиренсот од дупката за завртки | Машка или женска карактеристика, дијаметар, длабочина, вклопување и влез |
| Шема на завртки | Обезбедува приклучок за стегање и ја поправа аголната ориентација | Количество, дијаметар на кругот, големина на дупка, навој, длабочина и аголна податок |
| Запечатување лице | Го создава предвидениот контакт со заптивка, прстен, жлеб или метално лице | Вид на облоги, димензии, завршница, спецификација на заптивки и дозволено оштетување |
| Геометриски контроли | Чувајте ја дупката, регистерот и лицето за заптивање правилно поврзани | Податоците плус потребната плошност, нормалност, положба, коаксијалност или истегнување |
| Карактеристики на ориентација | Порамнете ги грејачите, приклучоците за сензори, клучевите, штитниците или асиметричните делови за парење | Агол на такт од еден недвосмислен податок |
ISO 286-1 обезбедува меѓународен систем за толеранции и приспособувања со линеарна големина, вклучувајќи ги карактеристиките на цилиндрите и концептите за основна дупка и основна осовина. ISO 1101 го обезбедува јазикот на симболите за формата, ориентацијата, локацијата и контролите за испуштање. Овие стандарди помагаат да се изрази барањето, но дизајнерот сепак мора да ги избере функционалните податоци и дозволените вредности.
Расчистувањето на дупката за завртки не е систем за лоцирање.Ако поврзаната глава на матрицата или адаптерот мора да бидат концентрични со отворот на цевката, дефинирајте регистар или друга контролирана карактеристика за лоцирање. Затегнувањето на завртките при присилување на две неусогласени отвори може да го оштети лицето, заптивката или прицврстувачите и да остави штетен внатрешен чекор.

ANSI, DIN, JIS и PN не се целосни описи за купување
Nanhaiya нуди опции ANSI, DIN и JIS или прилагоден стандард. Тој опсег е корисен кога прирабницата се приклучува на воспоставените цевки на постројката или мора да одговара на постоечката регионална шема. На понудата сè уште му треба точен документ, издание, номинална големина, рејтинг, лице, материјал и каква било модификација на проектот.
ASME B16.5, на пример, е насловен за прирабници на цевки и прирабнички фитинзи од NPS 1/2 до NPS 24. Неговиот опсег се однесува на оценките за притисок-температура, материјали, димензии, толеранции, означување и тестирање. Ова е силна рамка за компоненти во неговиот опсег, но нејзиниот наслов не ја претвора секоја врска со екструдер во прирабница B16.5.
Практична разлика:ако прирабницата е дел од границата на цевководот под притисок, користете ги важечките правила за цевки и квалификуван инженерски преглед. Ако се работи за приспособен интерфејс на машината, контролирајте го со одобрената должност за цртање и работа на опремата. Ако ги извршува двете улоги, купениот пакет мора да ги задоволува двете групи барања.
Стандардна шема
Наведете го стандардниот број, година или издание, големина, класа или PN, свртување, група на материјали и компонента за парење. Наведете го секое отстапување експлицитно.
Прилагодена шема
Направете го потпишаниот цртеж авторитет. Референцата за стандард сè уште може да ги дефинира избраните нишки, одговара, симболи или методи за тестирање.
Мешан интерфејс
Покажете кое лице следи стандард и кое лице е приспособено. Дефинирајте ја внатрешната транзиција и аголната врска помеѓу двата краја.
Нашиот поглед на фабриката:„исто како и старата прирабница“ е корисен контекст, но тоа не е услов за проверка. Го ставаме точниот интерфејс на цртеж и бараме од купувачот да го одобри. Ова им дава ист одговор на тимовите за производство, инспекција и инсталација кога се доведува во прашање мерењето.
Класата на притисок не може да се одвои од температурата и материјалот
На страницата со прирабница на бурето на Nanhaiya се наведени опциите PN6, PN10, PN16, PN25, PN40 и PN63. Третирајте ги како достапни категории на спецификација, а не како една универзална изјава за работен притисок. Употребливиот рејтинг зависи од владејачкиот стандард, материјалот, температурата, геометријата, завртките, заптивките и дизајнот на системот.
Обработката на полимер додава услови кои кратката етикета со прирабница не може да ги опише. Врската може да види топло топење, циклуси на греење и ладење, вибрации на машината, тежина на матрицата, оптоварување на склопот и чистење. Наведете нормални и максимални услови, но чувајте ги условите за дизајнирање одделени од рутинските поставки за процесот.
| Влез за должност | Зошто му треба на производителот | Доказ за прикачување |
|---|---|---|
| Нормална и максимална температура | Влијае на однесувањето на материјалот, изборот на заптивки, термичкото движење и основата на рејтингот | Процесен лист, поставки на грејачот и измерен работен опсег |
| Нормален и максимален притисок | Ја дефинира механичката и заптивната задача според применливиот метод на дизајнирање | Опсег на инструменти, оперативни записи и барања за дизајн |
| Медиум за притисок | Стопениот полимер, гас, течност или цевководи за растенија може да бараат различни контроли за дизајн и чистење | Име на материјалот, формула, податоци за безбедност и дијаграм на процесот |
| Надворешно оптоварување | Тешката глава на матрицата или неподдржаната цевка може да додадат оптоварување на свиткување на прирабницата | Тежина на склопување, центар на гравитација, потпори и цртеж за инсталација |
| Термички циклуси | Повтореното проширување и контракција може да влијае на претходно оптоварување, усогласување и запечатување | Фреквенција на започнување и запирање плус секвенца на греење и ладење |
| Применлив код или правило на клиентите | Одредува пресметки, материјална евиденција, означување, тестирање и одговорност за одобрување | Точен документ, издание и спецификација на проектот |
Не избирајте поголем PN број како самостоен лек за истекување.Истекувањето може да дојде од оштетување на лицето, погрешна заптивка, изобличување, контаминација, лошо усогласување, несоодветно завртување или термичко движење. Најдете го механизмот за неуспех пред да ја промените класата или методот на затегнување.


Изберете материјал и површинска обработка за реалната средина
Nanhaiya произведува прирабници за буре од јаглероден челик, не'рѓосувачки челик и легиран челик. Достапните површински третмани вклучуваат пескарење, галванизација и обложување со никел, со други третмани достапни за потребите на клиентите. На одобрениот цртеж треба да се наведе точна оценка и опсег на третман, а не само широка фамилија на материјали.
| Опција | Зошто купувачот може да размисли за тоа | Прашања за решавање пред одобрување |
|---|---|---|
| Јаглероден челик | Општа сила на машините и економично производство каде што се контролира околината | Точна оценка, заштита од корозија, заварливост, температурна основа и изложени површини |
| Нерѓосувачки челик | Отпорност на корозија или почиста изложена површина за дефинирана процесна средина | Точна оценка, хемиска изложеност, ризик од жолчка, материјали за парење и пат на изработка |
| Легуриран челик | Механичка или термичка должност што бара одредена легура и пат на третман | Одделение, термичка обработка, цврстина, цврстина, обработливост и инспекциски записи |
| Пескарена површина | Подготовка на површината или одредена надворешна завршница | Кои лица се третираат и кои прецизни или запечатувачки лица мора да бидат заштитени |
| Поцинкувана или никелирана површина | Дополнителна заштита на површината за договорена средина | Материјал за обложување, критериум за дебелина, маскирани површини, димензионален додаток и метод на поправка |
Облогата не го коригира несоодветниот основен материјал, слабата геометрија или оштетената површина за заптивање. Исто така, може да го смени регистерот што е прилагоден ако цртежот не ги дефинира маскираните површини и крајните димензии. Одлучете дали толеранцијата се однесува пред третманот или на готовиот дел подготвен за монтажа.
Нашиот поглед на фабриката:ги одделуваме работните лица од заштитените надворешни лица. Земјиштето за заптивка, дијаметарот на локацијата или тесната дупка не треба случајно да добијат облога. Обележувањето на границите за третман на цртежот е многу побезбедно отколку нивното решавање по пристигнувањето на готовите делови.



Како да се измери заменливата прирабница на бурето
Еден стар дел обезбедува вредни физички докази, но можеби повеќе не ја претставува предвидената геометрија. Регистерот може да се носи, лицето може да се прелистува за време на поправката и топлината може да ја искриви плочата. Оригиналната машина или цртежот на склопот останува најдобар почетен авторитет кога е достапен.
- Фотографирајте го инсталираниот склоп.Снимајте насока на проток, редослед на компоненти, централна линија, потпори, грејачи, сензори и пристап пред расклопување.
- Идентификувајте ги двете компоненти за парење.Забележете ја цевката, адаптерот, менувачот на екранот, сливното јадро, структурата од страната на менувачот или главата на матрицата поврзани со секое лице.
- Исчистете без да ги менувате доказите.Отстранете го полимерот и нечистотијата без заоблување на рабовите или полирање на трагите на абење што го објаснуваат дефектот.
- Воспоставете податоци.Изберете го примарното лице за заптивање или монтирање, оската на отворот или регистерот и една аголна карактеристика пред да ги снимите димензиите.
- Измерете го секој интерфејс.Снимете ја дупката, надворешниот дијаметар, дебелината, секој чекор и длабочина, шема на завртки, навои, контрадупки, карактеристики на лицето и ориентација.
- Измерете ги деловите за парење.Копираната истрошена прирабница може да ја репродуцира старата грешка. Потврдете ги вистинските машки и женски регистри, расположливото заглавување на завртките и локацијата на заптивките.
- Решете ги конфликтите на новиот цртеж.Споредете го примерокот, оригиналниот цртеж и мерењата за парење, а потоа одобрувајте ја димензијата што ја враќа предвидената функција.
Минимален фото сет:еден инсталиран преглед, двете страни на прирабниците, страничниот поглед, табличката со име на цевката или матрицата, секоја ознака или број на дел, заптивката и затворените прикази на оштетувањата. Поставете вага покрај делот за ориентација, но никогаш не пресметувајте критични димензии од перспективни фотографии.
За проекти со двојна завртка или повеќекомпонентни проекти, внимателно проверете ја аголната ориентација. Шемата за завртки може да биде симетрична додека отворот за топење, терминалот на грејачот, портата на сензорот или поддршката не се. Склопот може да се заврти заедно и сепак да се ротира во неупотреблива положба.
Споделете ја поврзаната фамилија на производи за добавувачот да го разбере системот. Нанхаја поддржуваеден шраф, паралелна двојна заврткаиконусна буре со двојна заврткаапликации, плуссливни јадра на екструдери приспособени интерфејси за матрици.
Способноста за обработка го поддржува цртежот, но не го заменува
Нанхајаопрема за производствона страницата се наведени CNC прецизност на позиционирање на дупчење и глодање од 0,02 mm. Исто така, ја идентификува обработката со пет оски за неправилни летови со завртки и специјални структури на прирабници. Овие способности се релевантни за сложените обрасци на дупки и карактеристиките на прирабниците.
Објавената способност за позиционирање на машината не е автоматски толеранција на секоја завршена прирабница. Вистинското прифаќање доаѓа од цртежот, патеката на процесот, прицврстувањето, материјалната состојба, термичката обработка или редоследот на обложување и договорениот метод на инспекција.
| Фаза на производство | Контролно прашање | Корисна евиденција на купувачот |
|---|---|---|
| Прием на материјал | Дали материјалот се совпаѓа со точната оценка и форма наведени на нарачката? | Сертификат за материјал кога е наведено во договорот |
| Податоци за обработка | Кое лице и оска ќе ги контролира подоцнежните карактеристики? | Одобрен цртеж со јасна шема на податоци |
| Обработка на дупчење и регистрација | Дали дијаметрите, длабочините и вклопите на парењето се произведуваат во правилна низа? | Димензионален извештај за критични карактеристики на интерфејсот |
| Производство на дупки | Дали кругот на висината, аголната ориентација, конецот и длабочината се правилно наведени? | Резултати од инспекцијата на моделот и верификација на конецот |
| Завршување на лицето | Дали се заштитени геометријата на заптивките, плошноста и површинските барања? | Специфична проверка на лицето и запис на површината |
| Термичка или површинска обработка | Дали третманот ќе ја промени големината, плошноста, цврстината или заштитените области? | Сертификат за третман и конечна димензионална инспекција по потреба |
| Конечно обележување и пакување | Дали растението може да идентификува склоп на ревизија, ориентација и парење? | Обележување на делови, ослободување од инспекција и заштитено пакување |



Нашиот поглед на фабриката:толеранцијата треба да има причина и метод на проверка. Ги затегнуваме карактеристиките за лоцирање, запечатување и усогласување каде што на склопот му е потребна контрола. Примената на најмала можна толеранција за секоја димензија само ја зголемува цената и може да го одвлече вниманието од карактеристиките кои всушност одлучуваат да одговараат.
Што ви кажуваат вообичаените проблеми со прирабниците
Проблемот со поврзувањето ретко се дијагностицира со една фотографија. Запишете кога ќе се појави симптомот, дали се менува со температурата или притисокот и точно каде започнува истекувањето, движењето или оштетувањето. Променете по една контролирана променлива.
| Забележан проблем | Можни причини за истражување | Лекција за набавки |
|---|---|---|
| Новата прирабница нема да влезе во регистарот | Погрешен дијаметар или вклопување, облога на лоцираното лице, брус, нечистотија, термичка состојба или изобличување на делот за парење | Наведете ги конечните обработени димензии, вклопувањето, температурата на доводот и проверката |
| Дупките за завртките не се порамнуваат | Погрешен круг на тонот, број на дупки, аголна податок, рака, нишка или ревизија на цртежот | Димензионирајте ја целосната шема од видлива карактеристика за ориентација |
| За време на загревањето се појавува истекување | Термичко движење, несоодветна заптивка, искривување на лицето, губење на претходно оптоварување или температура надвор од одобрената основа | Вклучете го термичкиот циклус, спецификацијата на заптивките и методот на завртки во прегледот на системот |
| Протекувањето продолжува во еден сектор | Локално оштетување на лицето, контаминација, нерамна плошност, неусогласеност или надворешно оптоварување на свиткување | Наведете ги контролите на лицето и поддржете го приложениот склоп |
| Полимерот се разградува на зглобот | Внатрешен чекор, мртов џеб, грубо оштетување, патека на истекување или прекумерно престојување во близина на интерфејсот | Контролирајте го собраниот премин за топење, не само димензиите на надворешната прирабница |
| Прицврстувачите постојано се олабавуваат или откажуваат | Погрешна спецификација на прицврстувачите, нерамномерно склопување, термички циклус, вибрации, преоптоварување или искривени лица | Замолете го одговорниот инженер да дефинира завртки и затегнување за целосниот спој |
| Корозијата започнува на приклучокот | Несоодветен материјал, оштетен слој, заробена контаминација, некомпатибилна средина или галванска состојба | Опишете ја вистинската хемиска и средина за чистење пред да изберете материјал и третман |
Повеќе вртежен момент не е дијагноза.Прекумерното затегнување може да ги оштети навоите, завртките, лицата, заптивките или поврзаната опрема. Изолирајте и направете ја машината безбедна, а потоа побарајте квалификуван персонал да го провери целосниот спој и да ја следи одобрената процедура за склопување.
Ако прирабницата се поврзе со aглавата на матрицата за истиснување на цевката, проверете ја поддршката и централната линија, како и зглобот. Ако се поврзе во близина на aпластичен екструдерски менувачили потпора за буре, проверете дали структурата на машината не го принудува интерфејсот да излезе од усогласување.
Список за проверка на RFQ прирабничка прирабница на екструдер
Комплетниот RFQ му овозможува на добавувачот да го цитира истиот дел што купувачот очекува да го инсталира. Прикачете цртеж контролиран со ревизија секогаш кога е можно и означете ја секоја ставка за која сè уште е потребна инженерска потврда.
- Функција на прирабница и точна позиција за инсталација
- Производител на машина, модел и сериски контекст
- Двете цртежи на компонентите за парење или броеви на делови
- Надворешен дијаметар и сите локални граници на обвивката
- Централна дупка и внатрешна преодна геометрија
- Целокупна дебелина, главици, чекори и вдлабнатини
- Регистрирајте дијаметри, длабочини, нагодувања и доводи
- Количество на завртки, круг на чекор и аголна податок
- Детали за клиренс-дупче, дупче или конец
- Спецификации за заптивање лице, жлеб, заптивка или заптивка
- Потребни контроли за форма, ориентација и позиција
- Точна класа на материјал и термичка обработка
- Површинска обработка, маскирање и крајни димензии
- Информации за нормална и проектна температура
- Информации за нормалниот и дизајнерскиот притисок
- Средна, полимерна формула и изложеност на чистење
- Надворешни оптоварувања, поддршка и термички циклуси
- Применливи правила за стандард, издание и проект
- Количина, стратегија за резервни делови и означување
- Материјал, третман и инспекциски документи
- Потребна проверка на соодветноста или договорен системски тест
- Фотографии и извештај за состојбата за замена
Нашиот поглед на фабриката:фотографиите ни кажуваат каде да гледаме, примероците ни кажуваат што постои сега, а цртежите ни кажуваат што да произведуваме. Силната нарачка за замена ги користи сите три кога е достапна. Ако тие не се согласуваат, застануваме на извлекување одобрение наместо да го избереме најзгодното мерење.
Изградете прифаќање околу интерфејсот за парење
Инспекцијата треба да ги следи ризиците идентификувани при прегледот на цртежот. На едноставна рамна прирабница може да и треба краток димензионален извештај. Компонента за граница на притисок, специјален адаптер или замена за блиску може да бара повеќе записи, посведочена инспекција или тестирање на системот според одговорната инженерска процедура.
| Порта за прифаќање | Доказ | Прашање за ослободување |
|---|---|---|
| Одобрување за цртање | Потпишана ревизија со податоци, димензии, толеранции, материјал, третман и белешки | Дали цртежот го опишува планираниот склоп за парење без да се потпира на претпоставки? |
| Материјал и третман | Потребни сертификати поврзани со делот или производниот дел | Дали евиденцијата одговара на оценката и третманот наведени на нарачката? |
| Димензионална инспекција | Резултати за отвори, регистар, дебелина, шема на завртки, геометрија на заптивки и специфицирани геометриски контроли | Дали функционалните карактеристики се во одобрените граници по целата обработка? |
| Визуелна состојба | Фотографии и проверка на лица, конци, облога, рабови и означување | Дали површините за запечатување и лоцирање се чисти, заштитени и без неприфатливи оштетувања? |
| Проверка на парење | Вклопете се со делови за парење, мерачи или договорено прицврстување за инспекција испорачани од купувачот | Дали склопот лоцира, ориентира и прицврстува како што е предвидено без присилување? |
| Тест на системот или притисокот | Договорена процедура, одговорно одобрение и евидентиран резултат кога е потребно | Дали беше извршен точниот тест за вистинскиот опсег на прирабницата и правилата за управување? |
| Ослободување на испорака | Идентификација на дел, заштита, листа на пакување и пакет документи | Може ли постројката што прима да ја идентификува, зачува и инсталира правилната ревизија? |
За поддршка за инсталација или планирање за одржување, прегледајте ги Nanhaiya'sтехничка служба. Изборот на добавувач исто така може да го вклучипрофил на компанијата, опрема за производствои струјасертификати.
Најчесто поставувани прашања
Кои информации се потребни за да се цитира прирабницата на цевката за екструдер?
Испратете контролиран цртеж или јасни димензии за надворешниот дијаметар, дупката, дебелината, регистарот за лоцирање, количината на завртките, големината на дупката или навојот, дијаметарот на кругот на чекорот, ориентацијата на дупката, лицето за заптивање и компонентата за парење. Додадете го моделот на екструдерот, материјалот, основата на работната температура и притисокот, површинскиот третман, количината и потребните документи за инспекција.
Дали е доволно ANSI, DIN или JIS за да се наведе прирабница на цевката?
Не. Точниот стандарден број, издание, големина, оцена, облога, материјал и компонента за парење се потребни за стандардна прирабница на цевката. Прилагодениот екструдер или прирабница со глава може да бара и контролиран машински цртеж бидејќи неговиот регистер, премин на топење, ориентација на завртките и целокупната геометрија може да паднат надвор од стандардот за прирабница на цевката.
Што значат PN6, PN10, PN16, PN25, PN40 и PN63 на страницата со прирабница Nanhaiya?
Тие се опции за класа на притисок наведени за прирабниците на цевката Nanhaiya. Тие не се универзална гаранција за работен притисок за секој материјал и температура. Спецификацијата за купување мора да ја поврзе избраната класа PN со точниот стандард, димензии, материјал, температурна основа, завртки, заптивки и применливи правила за дизајн на системот.
Кој материјал да изберам за прирабница на буре?
Nanhaiya нуди опции за јаглероден челик, нерѓосувачки челик и легиран челик. Изборот треба да го земе предвид оптоварувањето, температурата, изложеноста на корозија, контактот со полимер или адитиви, барањата за заварување, материјалот за спојување, површинската обработка и правилата за проектирање. Наведете ја точната оценка на одобрениот цртеж наместо да нарачате само по материјално семејство.
Како да измерам заменлива прирабница на екструдер?
Измерете ја дупката, надворешниот дијаметар, вкупната дебелина, дијаметрите и длабочините на регистарот, количината на завртките, големината на дупката или навојот, дијаметарот на кругот на чекорот, аголната ориентација и карактеристиките на запечатување. Запишете го делот за парење, насоката на протокот и положбата на склопување. Споредете ги мерењата со оригиналниот цртеж на машината бидејќи отстранетиот дел може да биде истрошен, искривен или претходно поправен.
Зошто истекува прирабницата на екструдерот по инсталацијата?
Можните причини вклучуваат оштетена или несоодветна заптивна површина, неправилна заптивка или заптивка, искривување на прирабницата, лошо усогласување на регистерот, контаминација, нерамномерно завртување, несоодветни сврзувачки елементи, термичко движење или состојба на притисок и температура надвор од одобрениот дизајн. Најдете ја причината пред да нанесете поголема сила за затегнување.
Може ли добавувачот да копира истрошена прирабница на буре од примерок?
Физичкиот примерок е корисен, но не треба да биде единствениот авторитет. Абење, корозија, преработка, поправка и термичко нарушување може да ги променат критичните димензии. Користете го оригиналниот цртеж кога е достапен, измерете ги компонентите за парење и договорете кои димензии ќе се вратат пред да се одобри цртежот за замена.
Како треба да се прифати прирабничка прирабница за барел?
Прво одобрувајте го цртежот, а потоа проверете ги записите за материјалот и третманот што ги бара нарачката. Проверете ја дупката, регистерот, дебелината, шемата на завртките, геометријата на заптивката и наведените контроли за форма или положба на цртежот. Потврдете дека се вклопуваат со деловите што се спојуваат кога е практично и извршете го само договорениот систем или тест за притисок според применливата инженерска процедура.
Технички препораки
- Nanhaiya барел прирабница: материјали од прва страна, стандарди, површински третмани, PN опции, апликации и слики од производи.
- Опрема за производство Nanhaiya: способности за обработка од прва страна и објавени податоци за позиционирање на опремата.
- Преглед на ASME B16.5-2020: официјален опсег и содржина на ASME за прирабници на цевки и прирабнички фитинзи.
- ISO 286-1:2010: официјален ISO опис на кодовиот систем за толеранции на линеарни големини и одговара.
- ISO 1101:2017: официјален ISO опис на геометриски јазик за толеранција за форма, ориентација, локација и истегнување.
Стандардите мора да се купат или да се пристапат преку нивните овластени издавачи кога се потребни нивните целосни барања. Одговорниот инженер треба да го потврди важечкото издание, јурисдикцијата и правилата на проектот пред производството или тестирањето.
Уредничка белешка: Овој водич ги одделува тековните опции за производи на Nanhaiya од инженерските одлуки специфични за апликацијата. Дизајнот на конечниот притисок, завртките, запечатувањето, степенот на материјалот, толеранциите и барањата за прифаќање мора да бидат потврдени во одобрената спецификација за купување.