Конусни и паралелни екструдери со двојни завртки: што споредуваме?
Што е конусен екструдер со двојни завртки?
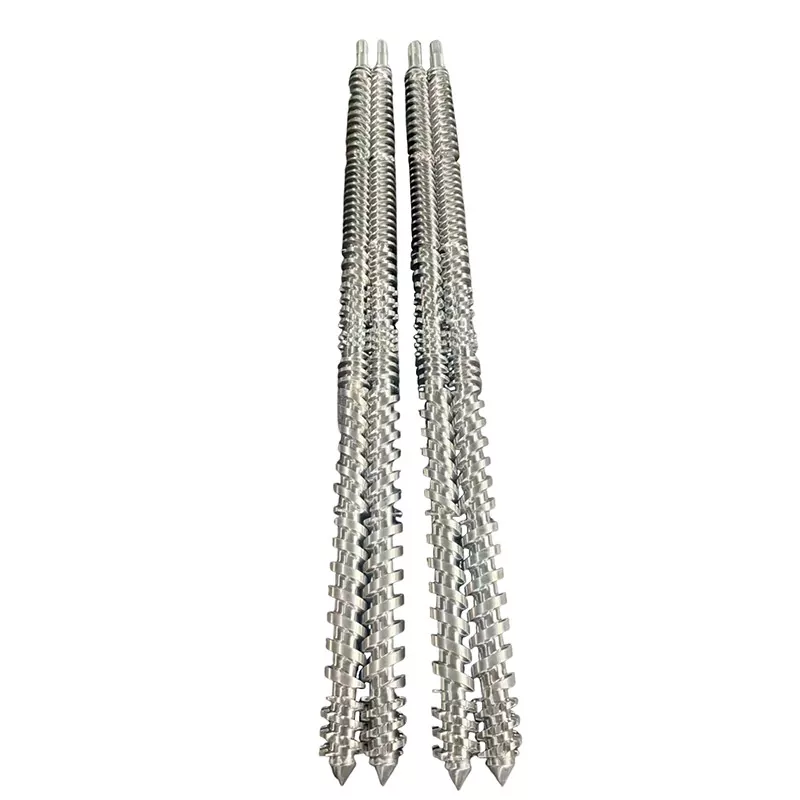
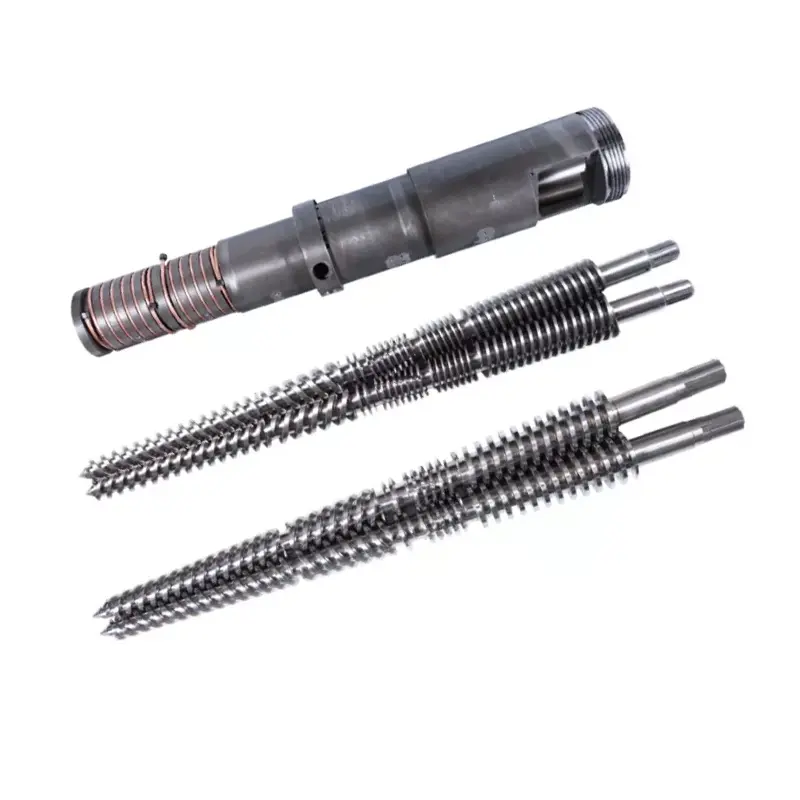
Конусен екструдер со двојни завртки има завртки чиј надворешен дијаметар се менува по должината на обработката. Во конвенционалниот ПВЦ аранжман за кој се дискутира овде, крајот на доводот е поголем, а крајот на празнење е помал. Описот како „екструдер со конусна завртка“ сè уште остава да се потврди насоката на ротација, распоредот на преплетување и примената.
Што е паралелен екструдер со двојни завртки?
Паралелен екструдер со двојни завртки има паралелни оски за завртки и константен номинален надворешен дијаметар долж делот за обработка. Геометријата на каналот сè уште може да се промени. Зборот „паралелно“ не кажува дали завртките се вртат заедно или во спротивни насоки или дали машината е наменета за мешање или директно истиснување на производот.
Настај и Вилчински разликуваат коротирачки и контра-ротирачки истиснување со двојни завртки во нивнитеИстражување од 2024 година за зголемување на контра-ротирачкото истиснување. Нивната дискусија ја идентификува обработката на ПВЦ прав како важна апликација против ротирање. Таа процесна разлика е почетна точка за значајна споредба.
Чувајте ја задачата за купување конзистентна
За ПВЦ суво-мешавина истиснување, споредете ги релевантните конусни и паралелни конфигурации според истите барања на производот. Не префрлајте го барањето за коротирачко мешање со голема брзина на машина за цевки со контра-ротирачки цевки едноставно затоа што и двете имаат паралелни завртки. Ако вашата задача е сложено производство, користете го нашиот поширокводич за избор на материјал и систем за истиснувањепрво да се воспостави процесот.
За нова линија, добавувачот на машината мора да ја дефинира целата оперативна конфигурација. За компонентите за замена, започнуваме со инсталираната машина и нејзините цртежи. Наводот за завртки и буре само по себе не може да утврди дали е погодна различна архитектура на машината.
Како се разликуваат геометријата, централното растојание и големини на моделот
Корисната геометриска разлика е каде материјалот има простор и каде склопот мора да одговара. Во конвенционалниот конусен распоред, дијаметарот и одвојувањето на оските на завртките се разликуваат по должината на обработката. Во паралелен распоред, оските остануваат паралелни. Ниту еден опис не ја одредува длабочината на каналот, локалната компресија, работната клиренца или целосната должност на притисокот.
Пар со дијаметар не е оцена за капацитет
Нашиотопсег на конусна двојна цевканаведува парови вклучувајќи Φ65/Φ132 и Φ80/Φ156. Пред да нарачате, потврдете кои краеви ги идентификува цртежот и поврзаната должина на обработка. Не го читајте вториот број како дијаметар на цевката или сооднос должина-дијаметар. L/D е бездимензионален; дијаметарот носи единица должина.
НаПВЦ цевка паралелна завртка барелсписоци на страници Φ45 до Φ150 mm и L/D 32 до 38, со прилагодување. Ова се објавените опции на тој производ. Тие не воспоставуваат еквивалентна конусна големина или универзален опсег на излез.
Вклучете го погонот и аранжманот за поддршка
Ќе ги побараме распоредот на излезот на менувачот, деталите за поврзување и дозволеното оперативно обвивка заедно со цртежот на единицата за обработка. Просторот на лежиштето или поголемиот дијаметар на доводниот крај не е замена за проверениот вртежен момент, брзината и спецификацијата на потисок. Споредете ги целосните предлози наместо да заклучите механички капацитет од фотографијата.


Конусен наспроти паралелен екструдер со двојни завртки: споредба слична на друга
Двете конфигурации заслужуваат евалуација кога се предложени за иста ПВЦ работа. Нивните потенцијални предности стануваат корисни само откако добавувачот ќе го идентификува вистинскиот профил на завртката, распоредот на доводот, погонот и работните услови. Ќе ја искористиме следната табела за да ги споредиме предлозите, наместо да доделуваме универзален победник за секој ред.
| Одлука | Конусна конфигурација | Паралелна конфигурација | Доказ за барање |
|---|---|---|---|
| Внес на материјали | Проверете ја геометријата на крајот на доводот и употребливиот внес со наменетата мешавина на прав. | Проверете го отворот на доводот, профилот на каналот и системот за напојување за истата мешавина. | Форма на довод, волуменска густина и стабилен рекорд на стапка на напојување. |
| Фузија и термичка историја | Оценете ја променливата геометрија со контрола на брзината, полнењето и температурата. | Оценете ја избраната должина на обработка и геометријата на локалниот канал. | Дефинирани резултати од материјалот, процесниот прозорец и готовиот производ. |
| Проветрување | Потврдете ја позицијата на вентилација и условите на процесот потребни таму. | Потврдете ја позицијата на вентилаторот и должноста за градење притисок низводно. | Пробни набљудувања и договорени услови на системот за вентилација. |
| Притисок и оптоварување на погонот | Користете ги вистинските ограничувања на погонот и единицата за обработка. | Користете ги вистинските ограничувања на погонот и единицата за обработка. | Работен плик и матрица одобрени од добавувачот. |
| Излезен опсег | Потврдете го прифатениот излез со бараните големини на производот. | Потврдете го прифатениот излез на истите граници на квалитет. | Стабилни минимум и максимални производни точки. |
| Енергија | Измерете ја кандидатската работна точка. | Измерете ја кандидатската работна точка. | kWh по прифатен kg, со наведена граница и временски период. |
| Носење и замена | Проверете ги спојните делови и дозволените услови за прилагодување. | Проверете ги двете завртки и двете отвори на цевката. | Позиционирана мапа на абење и опсег на замена. |
| Инвестиција | Вклучете ја инсталацијата, помошните уреди и потребниот опсег на производство. | Вклучете го истиот опсег на проектот. | Детални цитати со еквивалентни исклучувања и услови за прифаќање. |
Во апстрактот на неговитеспоредба на паралелно и конусно истиснување, S. Seifert ја проценува конфигурацијата, времето на престој и стрижењето во однос на крајната употреба на ПВЦ. Тоа поддржува споредба специфична за процесот; не обезбедува универзален прекин со големина на цевка или процент за заштеда на енергија за ново купување.
Како вашата ПВЦ формулација ја менува одлуката
Започнете ја спецификацијата со тоа што влегува во машината и што мора да излезе од матрицата. „Ригид ПВЦ“ е премногу широк за да се споредат два предлози. Ќе побараме степен на смола, тип на полнење и полнење, стабилизатор и систем за подмачкување, рециклирана содржина, форма на добиточна храна и метод на подготовка. Снимете ја ревизијата на рецептот, така што пробната верзија и цитатот го опишуваат истиот материјал.
Чувајте ги единиците на составот експлицитни
Вчитувањето во phr значи делови на сто делови од смола, а не тежински процент од целото соединение. Како едноставен пример за состав, 100 масивни делови смола плус 50 делови филер, без други состојки, содржи 50 ÷ 150 = 33,3% филер по вкупна маса. Додавањето други состојки го менува тој процент. Оваа аритметика не воспоставува безбедно вчитување за ниту една машина.
Прашајте како ќе се оценува конзистентноста на добиточната храна. Промената на волуменската маса или подготовката на добиточната храна треба да се евидентира наместо да се крие зад непроменето име на полимер. Ако добавувачот препорача различна геометрија, побарајте објаснување поврзано со идентификуваната материјална состојба и производната задача.
Дефинирајте корисен прозорец за спојување и вентилација
Настај и Вилчинскистудија за истиснување против ротирачкиги третира температурата, развојот на топење и пропусната моќ како цели на спарени скалирање. Исто така, ги опишува тековите на истекување во преплетните системи. Затоа, нема да го заклучиме целосниот процес од празен волумен на каналот или да ја специфицираме брзината на завртката без да го земеме предвид развојот на материјалот долж единицата.
Договорете кои отчитувања за притисок и температура на материјалот ќе се земаат, каде ќе се земаат и како примероците од производите ќе бидат поврзани со тие отчитувања. Самите зададени точки на барел не го обезбедуваат тој рекорд. Корисен оперативен прозорец ги идентификува условите каде поминува потребниот производ, а не само каде машината продолжува да работи.
Користете тестови на производи во рамките на нивниот реален опсег
ASTM D2152-23се однесува на соодветноста на фузија во крути ПВЦ цевки и обликувани фитинзи со потопување со ацетон. Неговите објавени ограничувања велат дека не може да разликува термичка деградација од адекватна фузија и не ги заменува другите физички или хемиски тестови. Тоа не е севкупен сертификат за квалитет на производот. Секое применливо тестирање на растворувачи припаѓа на квалификуван персонал и потребните безбедносни контроли.
За релевантен проект за цевки со притисок PVC-U со цврст ѕид,ISO 1452-2:2009ги специфицира карактеристиките на цевката и придружните параметри за тестирање. Не ја избира геометријата на завртката. Согласете се со важечките стандарди за производот, изданието и барањата на пазарот пред да одлучите што претставува прифатено производство.
Големината на екструдерот околу продажниот излез
Целта на производството треба да потекнува од распоредот на производот. Ние би го побарале потребниот излезен опсег, а не само најголемата цевка или највисокиот каталошки број. Линијата што исполнува една високоизлезна точка можеби сепак ќе треба посебен преглед за помали производи, побавна работа или различна формулација.
Преведете ја брзината на линијата во масовен проток
За континуиран производ, помножете ја вистинската маса на метар со брзината на линијата и претворете ги минутите во часови. Користете ја одредената тежина на производот или проверено мерење. Не претпоставувајте генеричка густина или дебелина на ѕидот кога пресметувате вистинско барање за купување.
Потребен проток на производот (kg/h) = маса на метар (kg/m) × линиска брзина (m/min) × 60
За илустративна цевка со тежина од 2,0 kg/m при 3,0 m/min, целта е 360 kg/h. При 4,0 m/min, на истиот производ му требаат 480 kg/h. Овие се претпоставени влезови за планирање, а не резултати од пробните резултати на Нанхаја. Ниту една пресметка не ни кажува дали одредена конусна или паралелна машина ќе ги исполни барањата за квалитет.
Проверете го остатокот од линијата
Прегледајте го мешањето и подготовката на добиточната храна горе, потоа калибрација, ладење, влечење и сечење низводно. Побарајте од одговорните добавувачи на опрема да ги потврдат предложените производни точки. Ако постоечкиот дел за ладење ја поддржува само тековната брзина на производот, со одобрување поголем излез на екструдерот не се одобрува поголема брзина на линијата.
Во споредбата припаѓа и должноста за притисок. Промената на производот или матрицата може да ја смени задачата на машината дури и кога саканиот kg/h останува ист. Забележете ги локациите за алати и мерење со секоја производна точка, така што тврдењето за капацитет останува толкуваливо.
Споредете го опсегот на производство
Ќе ставиме потесен список на конфигурацијата што може да го демонстрира потребниот опсег со прифатлив производ, а потоа ќе ги споредиме неговите трошоци. Не додавајте произволен процент на безбедност и повикајте ја избраната машина. Секој резервен капацитет треба да одговара на дефинираниот иден производ, должност или оперативен услов што добавувачот го прегледал.
Споредете ја енергијата, абењето и вкупните оперативни трошоци
Оцената на моторот е спецификација на капацитетот, а не измерена сметка за енергија. За корисна споредба на потрошувачката на енергија на екструдерот со две завртки, дефинирајте што вклучува мерачот: погон и грејачи, комплетен екструдер или целата линија. Чувајте ја таа граница непроменета и наведете дали се вклучени новото и одбиеното производство.
Поделете ја енергијата по прифатен производ
Специфична енергија (kWh/kg прифатена) = измерена енергија за време на интервалот ÷ прифатена маса на производот за време на истиот интервал
Следниот едночасовен пример е хипотетички. Двајцата кандидати ги користат истите критериуми за прифаќање на производот и границата на мерачот на енергија. Тоа покажува зошто бруто пропусната моќ и прифатената ефикасност може да доведат до различни заклучоци.
| Едночасовен пример за планирање | Кандидатот А | Кандидатот Б |
|---|---|---|
| Енергија во наведената граница | 100 kWh | 120 kWh |
| Бруто маса на производот | 500 кг | 600 кг |
| Прифатена маса на производот | 480 кг | 540 кг |
| Енергија по бруто кг | 0,200 kWh/kg | 0,200 kWh/kg |
| Енергија по прифатен кг | 0,208 kWh/kg | 0,222 kWh/kg |
Б испорачува повеќе прифатен материјал во интервалот; А користи помалку енергија по прифатен килограм. Тоа е компромис за купување, а не доказ дека едната од двете геометрии победува. Наведете ја бараната стапка на производство и повторете ја споредбата во работните точки релевантни за распоредот на производството.
Одделно наведете заштита од абење
НашиотКонусна страница на производот од ПВЦ плочаги наведува опциите за 38CrMoAlA и нитридирање или биметалличен третман. Тие избори не воспоставуваат мултипликатор на работниот век. Ние би ги специфицирале работните површини, системот за материјали и барањата за инспекција според вистинската формулација и локација на абење, наместо да се избираат само со етикета од легура.
Вклучете го отфрлениот материјал, времето на промена, планираното одржување и опсегот на замена во споредбата на трошоците. Користете реални оперативни записи или јасно идентификувани проценки за тие влезови. Пониската набавна цена не дава одговор дали предложеното склопување одговара на производниот опсег или одговара на инсталираната опрема.
Како да изберете екструдер со две завртки за вашата ПВЦ апликација
Нашата препорака е да се задржат двете геометрии на потесниот избор кога ниту една од нив сè уште не е исклучена со процесни или механички докази. Потоа отстранете ги несоодветните конфигурации користејќи ја вистинската апликација. „Цевка“, „профил“ и „табла“ ги идентификуваат семејствата на производи, а не целосните спецификации за истиснување.
Екструзија на ПВЦ цевки
Ги објавуваме и двете аПВЦ цевка конусна завртка барели аПВЦ цевка паралелна завртка барел. Тоа е причина да се споредат конфигурациите, а не ветување дека секоја големина одговара на секоја цевка. Започнете со димензиите на производот, формулацијата, должноста на притисокот и потребните стабилни излезни точки.
Страницата со конусна цевка вклучува ленти за нанесување од 16 до 63 mm, 50 до 110 mm и 90 до 160 mm. Овие бројки ги опишуваат наведените апликации за цевки. Тие не се дијаметри на завртките и не воспоставуваат универзална максимална големина на цевката за конусни машини.
Профили и табли
За профил, вклучете го цртежот на делот, тежината на метар, распоредот за калибрација и барањата за прифаќање на димензиите. За табла, идентификувајте дали е цврста или пена и дефинирајте ја прифатената дебелина, густина каде што е релевантно, површински и димензионални барања. Промената во конструкцијата на производот заслужува нов преглед на процесот.
НашиотВодич за спецификации за завртки со ПВЦ пена-плочкаподетално го покрива брифот за замена. Ние би го задржале тој преглед специфичен за апликацијата одвоен од споредбата на општа геометрија. Дрвените композити базирани на ПВЦ, исто така, имаат потреба од сопствен преглед на формулацијата; не пренесувајте заклучок од композити базирани на PE или PP само затоа што двата производи се нарекуваат WPC.
Кога повторно да се отвори изборот
Повторно разгледајте ја спецификацијата кога ќе се промени рецептот, формата за храна, целта за квалитет или распоредот на производите. За непроменет постоечки процес, треба да се оцени правилно усогласената замена пред да се предложи конверзија на машината. За проширена производна задача, побарајте од добавувачот на машината да ја прегледа целосната линија наместо да вети промена само преку геометријата на завртките.
Ако постоечката конусна линија веќе го покрива потребниот опсег на квалитет и излез, прво би процениле усогласена конусна замена, а не ќе продаваме паралелна конверзија како автоматско надградба. Истото размислување важи и за задоволителна паралелна линија. За нова производна должност, изберете ја конфигурацијата со докажано одговарање на апликацијата; повисока куповна цена или поголем номинален дијаметар не е таа демонстрација.
Можете ли да ги замените или конвертирате постојните завртки и буре?
Конусна цевка со двојна завртка и паралелна цевка со двојна завртка не се заменливи склопови. Пред да разговарате за конверзија, добијте целосен преглед на машината. Распоредот на излезот на менувачот, врските на вратилото, монтажата на цевката и распоредот на единицата за обработка припаѓаат во тој преглед, заедно со интерфејсите за напојување, вентилација, греење и ладење.
Пред да препорачам различна геометрија на завртките
Кога разгледувам проблем со истиснување на ПВЦ, моето прво прашање е дали го обновуваме оригиналниот процес или бараме од машината да направи поинаква работа. Заменувањето на истрошените компоненти и зголемувањето на производниот капацитет бараат различни докази. Не би препорачал да се префрлате помеѓу конусни и паралелни завртки само затоа што линијата стана нестабилна.
Ако излезот флуктуира, започнувам со барање за ревизија на формулацијата, условите за хранење, работните записи и резултатите од инспекцијата на готовиот производ. Сакам притисок, температура, брзина на завртката и прифатен излез да се снимаат во истиот период. Споредувањето на вчерашното врвно производство со денешниот просек малку ми кажува дали материјалот или производот се промениле.
Следно, ја разгледувам механичката конфигурација. Пакетот за цртање треба да ја идентификува насоката на вртење, геометријата на завртките, централното растојание, погонските врски и интерфејсите на цевката. За монтажа за замена, исто така ми требаат мерења врзани за именуваните позиции на двете завртки и двете отвори на цевката. Бројот на моделот е почетна референца, а не дозвола за производство.
Потоа ги издвојувам можните дејства. Проблемот со хранењето бара истрага за хранење. За сомневање за носење потребен е усогласен извештај од инспекцијата. Променета формулација бара преглед на процесот. Ако целниот излез е зголемен, опремата за ладење, влечење и сечење мора да влезе во дискусијата пред да препорачам поголема единица за обработка.
Пред да продолжи нарачката, би се согласил за две фази на прифаќање: механичко вклопување и изведба на производство. Првиот проверува дали склопот се совпаѓа со машината; вториот проверува дали договорениот материјал произведува прифатлив производ под дефинирани услови. Одржувањето на тие одлуки одделно му дава на купувачот појасна рута од оригиналниот проблем до спецификацијата за замена што може да се одбрани.
Не го третирајте прилагодувањето како универзална поправка на абење
Секое аксијално прилагодување мора да ги следи дозволените процедури и граници од производителот на машината. Не поместувајте конусна гарнитура само додека излезот не изгледа дека се враќа. За проверка и отстранување на завртките, користете ги одобрените процедури за изолација, ладење и подигање на постројката со квалификуван персонал. Нашиотпаралелно растојание со двојни завртки и водилка за абењеобјаснува како да се организира усогласен запис за мерење.
Што треба да испратите за RFQ и пробно производство?
Зошто не би одобрил замена само од каталошки броеви
Кога ги споредувам објавените конусни и паралелни опции на Nanhaiya со завртки, прво ги издвојувам форматите на спецификацијата. Конусниот опсег вклучува парови со дијаметар како Φ65/Φ132 и Φ80/Φ156. Овие записи во каталогот ги идентификуваат конфигурациите на кандидатите; тие не воспоставуваат еквивалентен излез или заменливост со друг склоп.Конусни спецификации на Nanhaiya
Паралелната страница на ПВЦ цевки со завртка-барел објавува опсег на дијаметар од Φ45 до Φ150 mm и сооднос L/D од 32 до 38, со достапно прилагодување. Тие бројки ја опишуваат таа понуда на производи, а не секој паралелен екструдер со два завртки.Nanhaiya ПВЦ цевки паралелни спецификации
Затоа, паралелната конфигурација од 65 mm не може да се третира како замена за конусен склоп 65/132 бидејќи и двата описа содржат „65“. Ниту, пак, би го протолкувал вториот конусен дијаметар како сооднос L/D или дијаметар на завршена цевка.
Мојот заклучок од овој преглед на спецификациите е дека каталогот може да помогне во потесниот избор на производи, но не може да одобри конверзија. Пред да препорачам склоп, ми треба конфигурација на машината, цртежи на интерфејс, формулација и цел на производство. Потоа би ја одвоил димензионалната компатибилност од перформансите на процесот што сè уште треба да се потврдат.
Тоа му дава на купувачот конкретен резултат од споредбата: дефиниран цртеж-преглед и пробен опсег, наместо неподдржано ветување дека промената на геометријата на завртките ќе го зголеми излезот или ќе ја намали потрошувачката на енергија.
Подгответе и потврдете споредлива спецификација
-
Дефинирајте го производот и формулацијата
Идентификувајте го цртежот на производот, ревизијата на рецептот, формуларот за храна и применливите барања за квалитет. Запишете го полнењето на полнењето со неговите единици и вклучете ја предвидената палета на производи.
-
Потврдете ги ограничувањата на линијата
Наведете ги потребните прифатени излезни точки и идентификувајте ги условите за напојување, погон, алатирање, ладење, влечење и сечење што мора да ги поддржат.
-
Проверете ја машината и цртежите
Обезбедете го идентитетот на машината, распоредот на ротација, цртежите на завртките и цевките, поврзувањата на погоните, интерфејсите за монтирање и мерењата на позиционирана абење за резервните делови.
-
Дефинирајте ја секоја конфигурација на кандидатот
Побарајте од добавувачот да ги идентификува геометријата, материјалите, работните површини, релевантните помошни средства и исклучувањата од понудата. Одделете го опсегот на компонентата од сите комплетни промени на машината.
-
Согласете се за условите и записите за пробните процеси
Поправете го материјалот, производот, периодот на земање примероци и границата на енергијата. Снимајте брзина, притисоци и температури на именуваните локации, бруто и прифатено производство, отфрлања, услови за вентилација и резултати од тестот на производот.
-
Прифатете механичко вклопување и производство одделно
Проверете го испорачаното склопување според одобрениот цртеж, а потоа проценете го производството според договорените критериуми за квалитет и излез. Двете записи за прифаќање чувајте ги поврзани со тестираната конфигурација.
Испратете на Nanhaiya шраф од ПВЦ за завртки и буре
За конусни или паралелни компоненти, испратете ги информациите за машината, формулацијата, цртежот на производот и тековните записи за производство. Наведете дали треба да го вратите постоечкиот процес или да ја процените променетата должност, така што предлогот за компонента се однесува на правилната задача.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Е-пошта:info@nhyscrew.com
Локација: округ Дингхаи, Жоушан, Жеџијанг, Кина.
Најчесто поставувани прашања
Дали паралелните екструдери со двојни завртки секогаш ротираат заедно?
Не. Паралелот ја опишува геометријата на оската на завртката, додека ко-ротирачкиот и контра-ротирањето го опишуваат движењето. Наведете ги двете полиња кога споредувате опрема. За оваа задача за избор на ПВЦ, релевантната конфигурација и должноста за директно истиснување мора да се утврдат пред да се користат капацитети, мешање или енергетски барања од друг тип машина со два завртки.
Дали конусниот екструдер со две завртки е секогаш подобар за ПВЦ?
Не. ПВЦ формулацијата и барањата за производ не избираат геометрија сами по себе. Споредете ги предложените конусни и паралелни конфигурации според договорените услови за хранење, квалитет и производство. За замена, инсталираната машина и одобрените интерфејси го ограничуваат изборот пред споредбата на процесот да одобри различна архитектура.
Кој дизајн користи помалку енергија по килограм?
Ознаката за геометрија не го утврдува одговорот. Измерете ја енергијата и масата на прифатениот производ во истиот интервал, користејќи ја наведената граница на опремата. Споредете ги работните точки потребни за распоредот на производството. Машината може да испорача повеќе прифатени kg/h додека користи повеќе kWh по прифатен килограм во тој момент.
Може ли конусна завртка и буре да заменат паралелен сет?
Тие не се заменливи склопови. Конверзијата бара преглед на архитектурата на машината, излезите на менувачот, врските на вратилото, интерфејсите за монтирање и процесот. За обична нарачка за замена, наведете соодветно склоп за инсталираната машина. Не одобрувајте конверзија од број на модел на каталог или вредност на споделен дијаметар.
Што ви кажува бројот на моделот како што е 65/132?
Нанхаја ги наведува Φ65/Φ132 како конусен пар со дијаметар на завртката и цевката. Потврдете ги локациите на димензиите и комплетната геометрија на цртежот. Самата ознака не ја утврдува должината на обработката, насоката на ротација, излезот, големината на цевката или заменливоста. Вториот дијаметар не е бездимензионален сооднос L/D.
Кои информации се потребни за да се споредат двете конфигурации?
Обезбедете ја ревизијата на формулацијата, формата за храна, цртежот на производот, барањата за квалитет и потребниот опсег на прифатен излез. Вклучете ја конфигурацијата на машината и интерфејсите за работа за замена. Побарајте од секој добавувач да го наведе својот предложен опсег на опрема и пробните услови, а потоа споредете ги механичкото вклопување, прифаќањето на производот и оперативните трошоци како посебни одлуки.