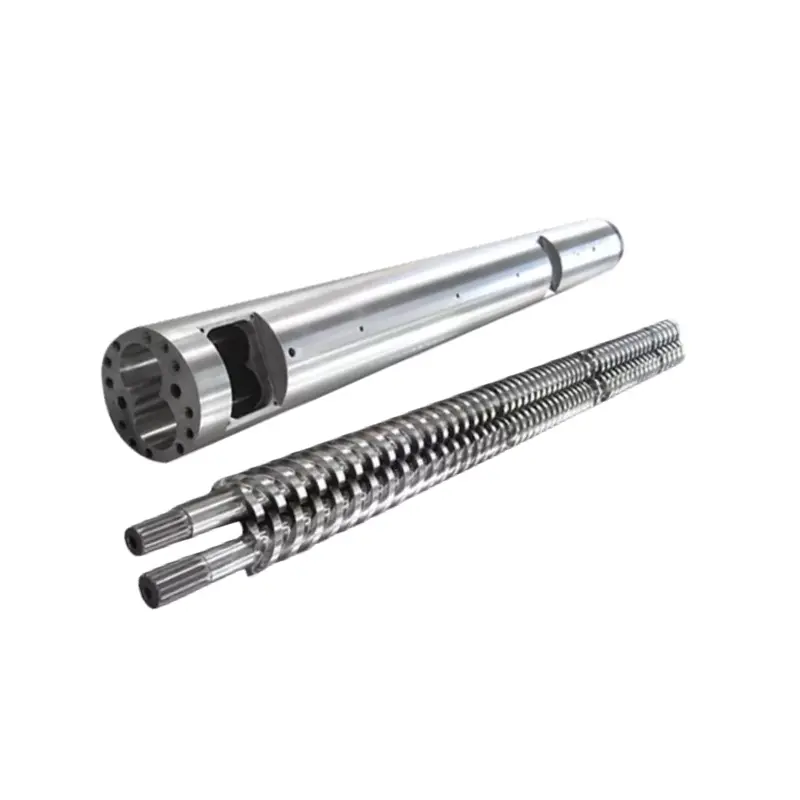
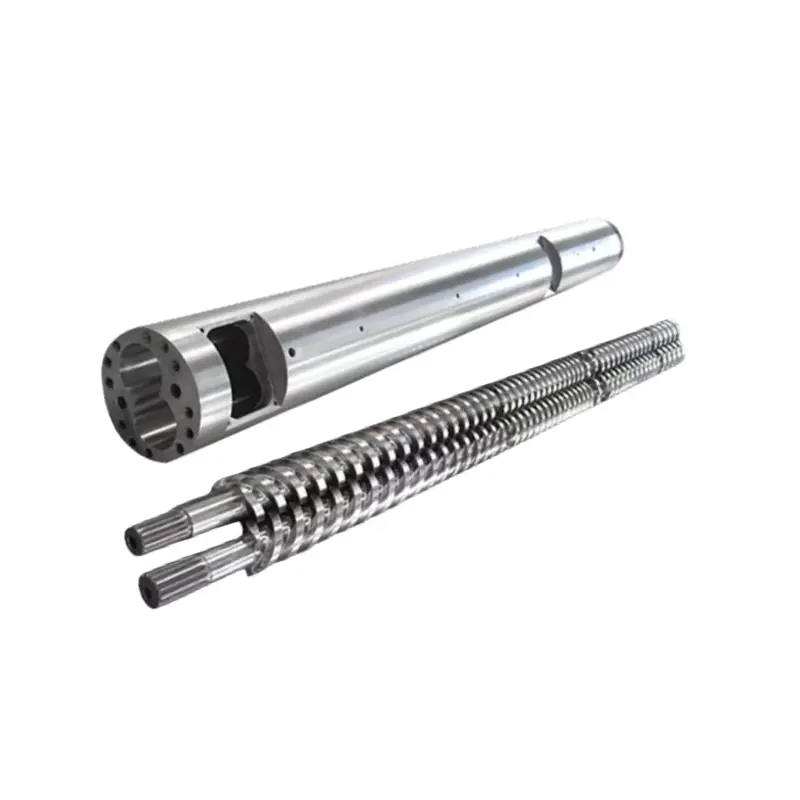
Комплетот со двојни завртки има повеќе од една работна празнина. За да донесете одлука за звучна поправка или замена, мапирајте ја секоја завртка, секој лобус на цевката, односот на испреплетување и интерфејсите на машината под една контролирана референца.
Измерете ги паралелните двојни завртки и абењето на цевката како соодветен систем. Запишете ги двете завртки на именуваните аксијални станици, двата лобуси на отворот на фигурата осум во дефинирани насоки, растојанието од завртката до завртката, централното растојание, фазите и аксијално вклопување. Споредете ја картата со одобрениот цртеж. Симптомите може да предизвикаат проверка, но мерењата одлучуваат дали да се заменат завртките, бурето или комплетниот сет.

Паралелна двојна завртка нема едно универзално растојание
На конвенционалните единечни завртки, дијаметралниот клиренс често се изразува како внатрешен дијаметар на цевката минус надворешен дијаметар на летот на завртката. Радијалниот клиренс е половина од таа разлика. Нашиотводич за мерење на абење со една заврткаобјаснува зошто аксијалните станици и дефинициите сè уште треба да се совпаѓаат.
Локален дијаметрален однос = соодветна димензија на цевката минус соодветниот надворешен дијаметар на завртката
Локален радијален однос = локален дијаметрален однос поделен со 2
Оваа аритметика не ја опишува целосната геометрија на испреплетениот сет со двојни завртки.
Паралелна двојна завртка ја додава втората завртка, преплетниот регион, централното растојание и временскиот аголен однос. Бурето вообичаено е профил со осум фигури, а не со единечна тркалезна дупка. Носењето може да биде различно и во левиот и десниот лобус и на спротивните лица на летовите.
Затоа, мерната датотека треба да одвои најмалку пет врски:
- Надворешниот профил на секоја завртка до соодветниот лобус на цевката.
- Расчистување од завртка до завртка низ преплетниот регион.
- Централното растојание и положбата на двата лобуси на бурето.
- Ротациско фазирање, шака и идентитет на левата или десната завртка.
- Релевантни аксијални празнини, потисни лица, разделници и крајни позиции.
Нашиот поглед на фабриката:купувачот кој бара „0,3 mm клиренс“ без да ги именува површините не ни даде извршно барање. Прашуваме дали тој број е дијаметрален, радијален, меѓулет, страничен, врв или аксијален клиренс, каде се мери и во каква состојба. Погодувањето овде може да создаде метален контакт или да го остави новиот сет опуштен.


Зачувајте го идентитетот на склопот пред да ги повлечете завртките
Мерењата губат вредност ако левата и десната завртка се помешаат или референцата за фазирање исчезне за време на отстранувањето. Пред да го олабавите склопот, фотографирајте го крајот на погонот и крајот на празнење. Обележете ја насоката на гледање што се користи за опишување на ротација, а потоа означете ги двете завртки, вратила, разделувачи и ознаки за тајмингот.
Запишете дали машината користико-ротирачки заврткииликонтра-ротирачки завртки. Исто така, запишете дали завртките се едноделни или склопени од елементи. Не претпоставувајте дека две завртки со слични надворешни димензии делат иста рака, шипка, редослед или тајминг.
Користете ги упатствата за отстранување на производителот на машината и зачувајте ја секоја карактеристика за заклучување и време. Ако парот не може да се сврти според одобрената процедура по повторното склопување, запрете. Примената на погонскиот вртежен момент за да се надминат непознатите пречки може да ја претвори грешката во идентификацијата во оштетување.

Изградете еден координатен систем за двете завртки и двата лобуси
Исчистете ги компонентите без да ги отстраните доказите за пробивање, губење на облогата или дупчење. Оставете ги деловите да достигнат стабилна температура за проверка. Воспоставете нулта точка на именуваниот крај и означете аксијални станици што може да се повторат на парот за завртки и цевката.
Додадете станици пред и по промените на геометријата, отворите за напојување и проветрување, областите за мешање и крајот за градење притисок. На секоја станица, идентификувајте ја левата завртка, десната завртка, левиот лобус и десниот лобус. Снимајте повеќе аголни насоки кога методот дозволува, бидејќи еден дијаметар може да ја скрие овалноста или едностраното абење.
| Поле | Како да го идентификувате | Што открива |
|---|---|---|
| Аксијална станица | Растојание од дефинирана податок за напојување или празнење | Каде што абењето се концентрира долж делот на процесот |
| Завртка идентитет | Лево или десно, со наведен крај на гледање | Асиметрично абење на летот и интегритет на пар |
| Профил на завртки | Вредност на OD, корен, врв или крило со метод и аголна положба | Губење на метал на работните површини |
| Буре лобус | Лев или десен лобус, насока и мерна рамнина | Зголемување, овалност и локално испирање |
| Испреплетена врска | Именувани површини, аголна положба, состојба и метод на фазирање | Ризик од прекумерна празнина или механички пречки |
| Површинска состојба | Нумерирана фотографија врзана за картата на станицата | Бодирање, дупчење, губење на облогата, наслаги и контактни знаци |
| Референтна вредност | Одобрен цртеж, извештај од нов дел или договорена основна линија за дизајн | Колку е променета геометријата |
Објавен дијагностички метод на буре од Коперионбара неговите буриња да бидат чисти и ладни, а потоа користи мерење на отвори и видео инспекција со висока резолуција на одредени големини ZSK и STS. Вашата машина и алатките за инспекција може да се разликуваат, но пристапот покажува зошто димензионалните и визуелните докази припаѓаат во истиот извештај.
Не измислувајте резолуција со додавање децимални места надвор од инструментот и методот. Снимајте го инструментот, статусот на калибрација, состојбата на поддршката, температурата на проверка и записот на операторот или инспекцијата. Повторлива карта со искрена несигурност е покорисна од импресивна табела изградена од двосмислени точки.



Дали извадениот двојна завртка е подготвен за преглед?Испратете го цртежот на склопувањето, левата и десната идентификација, картата на станицата, фотографиите и историјата на работа. Можеме да разговараме за тоа што мора да се зачува и на кои области им треба поблиско мерење.
Испратете ја мапата за абењеПогледнете ги паралелните производи со двојни заврткиКористете го однесувањето на линијата за да изберете локации за инспекција, а не за да објавите неуспех
Паѓањето на излезот со иста брзина на завртката, нестабилниот притисок, менувањето на оптоварувањето, слабата дисперзија, нетопениот материјал и повторливите дефекти на производот може да ја оправдаат проверката. Тие можат да потекнуваат и од хранење, формулација, греалки, сензори, вентилација, ограничена матрица или проблем со возењето.
Зачувајте ја основната линија за работа пред да промените неколку поставки одеднаш. Запишете ја вистинската стапка на довод, брзината на завртката, оптоварувањето или вртежниот момент, притисокот, поставките за зоната, измерената температура на топење кога е достапна и проверките на готовиот производ. Споредете ја истата формулација и поставувањето низводно.
Japan Steel Works забележува дека истрошените елементи со двојни завртки може да ја намалат пропусната моќ и дисперзијата и може да придонесат за сериозен дефект на вратилото на завртката или менувачот. Тоа е добра причина за рана проверка, но симптомот сепак треба да се поврзе со физичката состојба на вашата машина.
Ако линијата се врати во нормала по корекција на калибрацијата на фидер или блокиран отвор за вентилација, нема да продаваме абење како дијагноза. Ако процесот остане нестабилен и мапата за мерење покажува соодветно зголемување на локалното клиренс, заменувачкото куќиште е многу посилно. Целта е да се реши проблемот со производството, а не да се добие нарачка за најголемиот сет.
| Набљудувана шема | Процесот на проверки пред осуда | Физички докази што треба да се бараат |
|---|---|---|
| Излезот паѓа со непроменета брзина | Точност на храната, волуменска густина, рецепт и ограничување на матрицата | Локално зголемување на дупката, абење на летот и промена на клиренсот |
| Притисокот или оптоварувањето стануваат нестабилни | Хранење, контрола на температурата, вентилација и ограничување низводно | Нерамномерно лево/десно абење, наслаги, оштетувања или контактни знаци |
| Квалитетот на дисперзија или топење опаѓа | Многу материјал, дозирање на адитиви, конфигурација на мешање и историја на температура | Абење на предвидените површини за мешање или погрешно поставени елементи |
| Метален шум или ненадеен пораст на вртежниот момент | Застанете под постапката на машината и проверете го погонот и усогласувањето | Свежи ознаки од контакт, свиткани делови, фазна грешка или туѓ материјал |
| Брзо повторување на абење по замената | Контаминација на материјалот, усогласување, склопување, работни граници и избор на површина | Повторена локација и насока на оштетување |
Одлучете што да замените од соодветниот извештај
Замената само со завртки е разумна кога двата лобула на цевката остануваат во рамките на одобрената геометрија, односот во центарот е здрав и кога е разбрана причината за абење. Замената само на цевката може да се оправда и кога парот за завртки останува прифатлив и компатибилен со обновената геометрија на отворите.
Заменете го совпаднатиот сет кога двете страни се истрошени, референтната геометрија е неизвесна или нова компонента сè уште би се спротивставила на оштетен партнер. Ако моделот на абење укажува на неусогласеност, грешка во фазата или туѓ материјал, отстранете ја таа причина пред да инсталирате нови делови.
| Измерена состојба | Веројатен опсег за проценка | Потребна заштита |
|---|---|---|
| Носени пар завртки; двата лобуси во одобрените граници | Поправете ги или заменете ги завртките | Потврдете ја повторно изградената или новата геометрија во однос на задржаната цевка |
| Носени лобуси на буре; завртки во одобрените граници | Квалификувана поправка или замена на буре | Потврдете ја компатибилноста и со задржаните завртки и со централното растојание |
| Истрошени се и завртките и бурето | Соодветна замена на завртката и цевката | Одобри еден контролиран сет за цртање и план за инспекција |
| Локализирано бодување или едностран контакт | Предизвика истрага пред изборот на компонента | Проверете го усогласувањето, лежиштата, шахтите, фазирањето и контаминацијата |
| Геометријата е прифатлива, но должноста е променета | Преглед на процес и геометрија | Дефинирајте го новиот материјал, излезот, границите на машината и прифаќањето на производот |
Не користете генерички интернет мултипликатор како автоматско ограничување за замена. Дијаметарот, типот на завртката, дизајнот на машината, толеранцијата на материјалот и производот се сите важни. Оригиналниот цртеж на конструкцијата и критериумите за сервисирање на производителот на машината треба да ја контролираат одлуката.
За пошироки симптоми и избори за поправка, видете ја нашатаВодич за абење и замена на барел за завртка. Оваа страница специфична за двојна ги додава информациите лево/десно, лобус, центар и фази што не ги опфаќа конвенционалната проверка со една дупка.
Користете ја локацијата на абење за да ја одредите површината
Нанхајапаралелни производи со двојни заврткивклучуваат PVC, PE, PP, гума, пластика, мешање и апликации за гранулација. Материјалната должност варира низ тој опсег. Стаклени влакна, минерални полнила, пигмент, рециклирана контаминација и корозивни состојки треба да се наведат според степенот и полнењето.
Нашите страници на производи со коротирачки и спротивставени ротирачки производи ги наведуваат истите основни референтни вредности: 38CrMoAlA, цврстина на термичка обработка од HB260 до 320, цврстина на нитридирање од HV950 до 1000, длабочина на нитридирање од 0,50 до 0,70 mm и 1 или помал степен на кршливост на нитридирање. Тие исто така наведуваат Ra0.4 и исправност на завртките од 0.015 mm.
Достапните вредности на производот, исто така, вклучуваат цврстина на хром од HV 950 или повисока со дебелина од 0,05 до 0,10 mm и цврстина на биметалли од HRC60 до 65 на длабочина од 2,0 до 3,0 mm. HV и HRC користат различни скали, така што најголемиот отпечатен број не ја идентификува подобрата опција.
| Наоѓање од мапата за абење | Што да се дефинира во новата спецификација | Што да не се претпостави |
|---|---|---|
| Советите за летот губат материјал во пополнетата зона на процесот | Заштитени локации на летот, третман или легура, длабочина на слојот и конечна геометрија | Секоја зона има потреба од истата надградба |
| Еден лобус на бурето носи повеќе од другиот | Карта на лобус, проверки на порамнување и центар, потоа заштита на цевката | Само поцврстиот материјал ќе го поправи неусогласеноста |
| Дупчење или губење на површината | Хемија на материјали, историја на чистење, погодена зона и компатибилен систем на површина | Целото оштетување на површината е абразивно абење |
| Контактните ознаки се повторуваат на едното лице | Преглед на фази, исправност, вратило, лежиште и склопување | Профилот на завртката е единствената причина |
| Униформно носење по долга стабилна услуга | Оригинална геометрија, измерена промена и потребен интервал за одржување | Редизајнот е автоматски неопходен |
Батенфелд-Синсинати препорачува мерење на абење еднаш годишно или по 6.000 работни часовиво упатството за сервисирање за единечни, конусни двојни, паралелни двојни и планетарни екструдери. Третирајте го тоа како референца за планирање на еден добавувач. На линиите што обработуваат тешки полнила или покажуваат тренд на брзо абење може да им треба различен интервал.


Претворете ја датотеката за проверка во нарачка што може да се изработи
Пакетот за понуда треба да ги содржи производителот на машината и моделот, одобрените цртежи, формулацијата на материјалот, оперативниот запис и картата на абење. Идентификувајте дали сакате верна замена, евалуација на поправка или промена на геометријата. Ако перформансите мора да се подобрат, наведете ја мерливата цел и ограничувањата на машината.
Контролата на цртање е важна исто како и номиналната големина. Нанхајастраница за производствена опреманаведува точност на позиционирање на дупчење и глодање со ЦПУ од 0,02 мм, ЦПУ стругови за работни парчиња до 6 метри и обработка со пет оски за неправилни летови и специјални прирабници. Тие способности сè уште имаат потреба од недвосмислен план за цртање и инспекција.
Ќе го преиспитаме цртежот кога наведеното растојание е во конфликт со истрошениот примерок или кога недостасуваат информации од левата и десната страна. Тоа е дел од одговорноста на производството. Потпишана ревизија на цртежот е поевтина од откривањето на несогласувањето при инсталацијата.


Ви треба заменски опсег пред да побарате цени?Прво испратете го извештајот од стариот дел и оперативниот проблем. Можеме да помогнеме да ги одделиме прашањата за цртање, да носиме докази и избор на материјал пред да започне комерцијалната споредба.
Побарајте преглед за заменаОтворете ја страницата за пребарувањеПрво проверете дали одговара, а потоа проверете го производството
Дојдовната инспекција треба да го потврди идентитетот на делот, ревизијата на цртежот, левите и десните етикети, материјалните документи, специфицираните димензии и заштитените површини пред инсталацијата. Чувајте го записот за испорака и инспекција поврзан со сериската идентификација на компонентата или парот што се користи во вашата фабрика.
Следете ги процедурите за склопување, усогласување, подмачкување, загревање и стартување на производителот на екструдер. Потврдете го потребното слободно движење на парот само со одобрениот метод. Не користете го погонот за да присилувате необјаснета тесна положба.
Провизија со договорениот материјал, аранжман за добиточна храна и умре. Снимајте излез, брзина на завртката, оптоварување или вртежен момент, притисок, температурно однесување, состојба на вентилација и квалитет на готовиот производ. Споредете со условот за прифаќање, а не со кратка ротација без оптоварување или полесна смола.

Побарајте од Nanhaiya да ја прегледа вашата датотека за абење со близнаци завртки
Испратете го цртежот на машината, идентификацијата на левата и десната завртка, погледот на ротација, информациите за фазите, централното растојание, мапата на абење, рецептот на материјалот и оперативниот запис. Кажете ни кој симптом ја поттикнал проверката и дали ваш приоритет е реставрација, подолг век на абење или нова процесна должност.
Е-пошта цртежи и мерењаДискутирајте на WhatsAppПогледнете ги паралелните производи со двојни завртки
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Производи:Ко-ротирачки паралелни буриња со двојни завртки | Против-ротирачки паралелни буриња со двојни завртки | ПВЦ паралелни двојни завртки буриња | Гумени и пластични паралелни двојни завртки
Е-пошта:info@nhyscrew.com
Телефон:+86-13505809643| Мобилен:+86-13587082002
Блок Ц, западен дел бр.
Информации за услугата | Опрема за производство | Профил на компанијата | Контактирајте не
Најчесто поставувани прашања
Што е паралелно растојание на цевката со двојни завртки?
Тоа е збир на геометриски односи, а не еден универзален јаз. Корисна спецификација го разликува растојанието на секоја завртка до неговиот лобус на цевката, растојанието од завртка до завртка низ преплетниот регион, централното растојание, фазирањето и секое релевантно аксијално растојание. Одобрениот машински цртеж ги дефинира целните вредности и методите на мерење.
Може ли да го пресметам клиренсот на двојни завртки како ID на цевката минус OD на завртката?
Тоа одземање може да опише локална дијаметрална врска само кога двете вредности се однесуваат на соодветни локации и дефинирана геометрија на дупката. Не го опишува клиренсот од завртка до завртка, решетката, фазите, централното растојание или отворот надвор од кругот на фигурата осум. Не користете го како единствена прифатна вредност со двојна завртка.
Колку места треба да измерам на двојна завртка и буре?
Не постои универзално броење. Создадете доволно аксијални станици за покривање на областите за напојување, топење или компресија, мешање, вентилација и градење притисок, а потоа додајте станици околу видливи оштетувања или промени во геометријата. Користете ги истите имиња на станиците и на двете завртки и на двата лобула на цевката.
Што треба да се сними пред да се отстранат паралелните двојни завртки?
Снимете ги инсталираните леви и десни позиции, ротацијата гледана од именуван крај, лежерноста, ознаките за тајминг или фаза, врските на вратилото, разделувачите и аксијалниот редослед. Фотографирајте го погонот и краевите на празнење, означете го секој дел и зачувајте ја постапката за отстранување на производителот на машината.
Може ли да ги заменам само двојните завртки и да ја задржам старата цевка?
Да, кога отворите на цевката, односот на средината и состојбата на површината остануваат во дозволените граници и се разбира причината за абењето на завртките. Ако бурето е зголемено, овално, оцртано или погрешно усогласено, само новите завртки може да остават прекумерно или нерамномерно растојание. Засновајте ја одлуката на усогласен извештај за мерење.
Колку често треба да се мери паралелното абење на цевката со двојни завртки?
Поставете го интервалот од планот за одржување на производителот на машината, сериозноста на материјалот, работните часови и сопствениот тренд на абење на линијата. Battenfeld-cincinnati објавува една година или 6.000 работни часови како своја препорака за сервис, но тоа е референца за планирање наместо универзално ограничување за замена.
Дали Nanhaiya објавува едно стандардно работно растојание за секоја паралелна двојна завртка?
Ниту една вредност на работен клиренс не го покрива целиот опсег. Nanhaiya ги објавува вредностите на производот за материјал, термичка обработка, цврстина на површината, длабочина на слојот, грубост и исправност на завртките. Сè уште треба да се дефинираат функционалните празнини на одобрениот цртеж за специфичната машина и пар завртки.
Што треба да испратам за цитат за замена на паралелна цевка со двојни завртки?
Испратете го производителот и моделот на машината, одобрени цртежи, идентификација на левата и десната завртка, гледна точка на ротација, централно растојание, детали за поврзување и прирабници, формулација на материјалот, запис за излез и работа, карта на аксијално абење, фотографии на површината, историја на дефекти и потребни документи за проверка.
За избор на систем и принципи на работа, продолжете со нашитепаралелен водич за екструдер со две заврткиили пошироководич за избор на екструдер со двојни завртки.