Главата на матрицата на цевката мора да одговара повеќе од номинален дијаметар. Мора да одговара на полимерот, формулацијата, стандардот на цевките, излезот, поврзувањето на екструдерот, системот за калибрација и начинот на кој вашите оператори ја менуваат големината. Овој водич ги претвора тие влезови во спецификација за набавка за производство на цевки од PVC, PE, CPVC, PP и PPR.


Да се купи аглавата на матрицата за истиснување на цевката, испратете му на добавувачот пет исти групи на податоци: материјалот и формулацијата; стандардот на цевките, дијаметарот и опсегот на ѕидовите; излезна и линија брзина; прирабницата на екструдерот и интерфејсот на влезот на топење; и аранжманот низводно калибратор, вакуум, ладење и влечење. Барањето кое дава само „ПВЦ цевка, 110 мм“ не е подготвено за инженерство.
Најважната точка на договорот е условот за прифаќање. Наведете го вистинскиот производствен материјал, големината на цевката, стабилниот излез, брзината на линијата, поставувањето на греењето и сензорот, дозволената варијација на ѕидот, надворешниот дијаметар, овалноста, состојбата на површината и потребните тестови на производот. Главата на матрицата го обликува топлото топење, но сама по себе не може да го гарантира конечното изладена цевка.
Првата одлука не е дијаметарот на матрицата
Првата одлука е производниот плик. Една глава може да води група од блиски големини со променливи матрици и мандрели. Многу широк опсег на големини може да предизвика компромиси во протокот, времето на престој, прилагодувањето, притисокот на главата и работата на менување. Точниот опсег зависи од материјалот и брзината, не само од тоа кои влошки можат физички да се вклопат во телото.
Секоја истрага ја делиме на три граници. Границата на производот опфаќа материјал за цевки, стандард, дијаметар и ѕид. Границата на процесот опфаќа излез, брзина, температура и притисок. Механичката граница ја покрива прирабницата, централната линија, грејачите, сензорите, положбата за подигнување и низводно.
| Влез од купувачот | Зошто ја менува главата на матрицата | Доказ за испраќање |
|---|---|---|
| Полимер и целосна формула | Ја менува вискозноста, чувствителноста на топлина, лизгањето, абењето, ризикот од корозија, времето за престој и начинот на чистење | Лист со податоци за одделение на смола, проценти на формулација и примерок |
| Стандард и примена на цевки | Го дефинира готовиот производ што линијата мора да го произведе и тестира | Точен стандарден број, издание, пазар и внатрешен цртеж |
| OD, ѕид, SDR или опсег на распоред | Ја поставува областа на прстенестиот проток, семејството на алатки и практичниот опсег на делови за промена | Табела со големини со минимални, нормални и максимални производи |
| Нето излез и брзина на линијата | Ја менува брзината на протокот, притисокот, оптоварувањето за греење, времето на престој и побарувачката за ладење низводно | Стабилно продажно kg/h за секоја критична големина |
| Интерфејс на екструдер и адаптер | Ја одредува геометријата на влезот, шемата на завртките, регистерот, заптивката, централната висина и потпирачот | Контролиран цртеж плус измерени фотографии од постоечката машина |
| Систем за калибрација и ладење | Влијае на повлекувањето, конечниот OD, овалноста, дистрибуцијата на ѕидот и однесувањето на стартување | Цртежи на калибраторот, податоци за вакуумски резервоар, должина на ладење и позиција на влечење |
| План за промена | Определува кои делови се отстранливи, како се центрирани и како безбедно ракуваат операторите со нив | Променете ја фреквенцијата, начинот на чистење, капацитетот на кранот и целното време на прекин |
Нашиот поглед на фабриката:ние не го сметаме номиналниот дијаметар на цевката како доволна спецификација на матрицата. Ако купувачот ни го даде само името на смолата и ОД, ги бараме серијата на ѕидот, формулата, излезот, интерфејсот на екструдерот и методот на големина пред да ја поправиме патеката на проток. Брзата понуда заснована на влезови што недостасуваат обично ги преместува неодговорените прашања во пуштање во работа.



Започнете со стандардот за готови цевки
Главата за матрица е производствен алат. Тоа не е сертификација за цевки. Купувачот мора да го идентификува точниот стандард на производот и изданието, додека добавувачот мора да го преведе обвивката на цевката во патека на проток, комплет алатки и метод на прилагодување. Конечната усогласеност се докажува на завршената цевка со тестовите потребни за нејзиниот пазар и примена.
За заеднички проекти за водоводни цевки, се три корисни официјални референциISO 1452-2:2009 за PVC-U цевки, ISO 4427-2:2019 за PE цевкииISO 15874-2:2013 за ПП цевки кои се користат во инсталации за топла и ладна вода. Проверете го тековното издание, измените и националното усвојување кога ќе се подготви договорот.
| Семејство на цевки | Официјална почетна референца | Информации на RFQ сè уште му се потребни |
|---|---|---|
| Цевка под притисок PVC-U | ISO 1452-2 или потребниот национален еквивалент | ПВЦ формула за суво мешање, серија цевки, номинална OD, ѕидна маса, додаток за приклучување, излез, брзина на линијата и барања за површина |
| ПЕ притисочна цевка | ISO 4427-2 или потребниот национален еквивалент | Точно PE соединение, опсег SDR, опсег на OD, цврста или ко-екструдирана конструкција, распоред на ленти или слоеви, излез и систем за ладење |
| PP или PPR цевка за топла и ладна вода | ISO 15874-2 или потребниот национален еквивалент | Точна PP оценка, класа на димензија на цевка, примена на услуга, конструкција на слој, дијаметар и опсег на ѕидови, излез и метод на калибрација |
| Електричен канал или индустриски цевки | Применлива национална, индустриска или клиентска спецификација на купувачот | Формула на материјалот, вкочанетост или функционална цел, геометрија, боја, печатење или лента, план за тестирање и дозволени површински дефекти |
Не пишувајте „според меѓународниот стандард“ во RFQ.Наведете го документот, делот, изданието и локалното усвојување. Потоа прикачете го цртежот и планот за инспекција на завршената цевка. Слични номинални големини може да имаат различни опсези на ѕидови, услови за тестирање и барања за идентификација.
Уште една разделба е важна. Одобрувањето за вода за пиење се однесува на готовиот производ за цевки и неговите навлажнети материјали. Нарачувањето матрица од Нанхаја не го пренесува одобрението за вода за пиење на цевката на купувачот. Одобрувањето на смола, контролата на соединението, евиденцијата за производство и сертификацијата од трета страна остануваат дел од системот за усогласеност на производителот на цевки.
Наведете ја вистинската формула, не само PVC или PE
Нанхајаглавата на матрицата за истиснување на цевкатасе нуди за ПВЦ со адитиви, PE, CPVC и PP. Тие имиња ги дефинираат материјалните семејства. Тие не ни кажуваат за вискозноста на топењето, полнењето на полнењето, системот за стабилизатор, рециклирана содржина, прозорецот за обработка или тенденцијата за испуштање.
За ПВЦ, испратете го целосниот рецепт за суво мешање по тежина и состојба на мешање. Нивото на калциум карбонат и третман на честички, рамнотежата на лубрикантот, системот за стабилизатор, модификаторот на ударот, помагалото за обработка, пигментот и процентот на преработка може да го променат изгледот на ѕидот, притисокот на главата и однесувањето на наслагите.
За PE или PPR, испратете ја точната оценка на соединението и тековниот лист со податоци за добавувачот. Вклучете информации за протокот на масата или вискозноста на топењето објавени за таа оценка, густина, адитиви, саѓи-црн или систем во боја, граница на повторно мелење и дали лентите за идентификација или функционалните слоеви се коекструдирани.
ПВЦ и ЦПВЦ
Историјата на топлина и времето на престој заслужуваат големо внимание. Патеката за проток треба да избегне непотребно задржување, а планот за греење мора да поддржува контролирано стартување и чистење. Промените во формулата треба да се обелоденат пред производството.
ЈП
Степенот, јачината на топење, излезниот капацитет и капацитетот за ладење дејствуваат заедно. На главата од PE со висок излез и треба стабилен периферен проток и соодветен систем за димензионирање, а не само поголем прстенест јаз.
ПП и ППР
Наведете ја точната смола и сервисниот производ. Цевката за топла и ладна вода, индустриската цевка и повеќеслојната конструкција може да бараат различни услови за алатирање, ладење и прифаќање.
Нашиот поглед на фабриката:кога производствениот тим го менува полнењето, степенот на смола или рециклираниот процент откако ќе се одобри алатот, матрицата одеднаш не станала неточна. Влезот на процесот е променет. Ја евидентираме референтната формулација на техничкиот договор, така што идното решавање на проблеми започнува од позната состојба.

Отворот на матрицата не е конечната големина на цевката
Топла прстенест топење не ја напушта матрицата и останува геометриски фиксирана. Може да отече на излезот, да се повлече при влечење, да контактира со калибраторот, да се собира за време на ладењето и да продолжи да се менува додека неговата температура се изедначува. Затоа, номиналната цевка од 110 mm автоматски не користи отвор за матрица од 110 mm.
Конечниот резултат доаѓа од системот: излез на екструдер, температура и притисок на топење, геометрија на матрицата и мандрела, рамнотежа на обиколната топлина, центрирање, воздушна патека, калибратор, вакуум, ладење и брзина на влечење. Доколку овие делови се купени од различни добавувачи, купувачот треба да додели еден цртеж со контролиран интерфејс и една матрица за одговорност за прифаќање.
| Контролен елемент | На што директно влијае | Она што не може да го докаже сам |
|---|---|---|
| Патека за проток на умре и мандрела | Прстенест дистрибуција на топи, губење на притисок, однесување на престој и почетна форма на цевка | Крајна ладна OD, изведба на ѕид, овалност или притисок |
| Прилагодување на центрирање на мандрела | Почетна периферна празнина и корекција на распределбата на ѕидот | Стабилен резултат кога температурата, протокот или порамнувањето низводно продолжуваат да се движат |
| Уредување на грејач-зона | Термичка контрола околу и по главата | Вистинската температура на топење без дефиниран метод на мерење |
| Калибратор и вакуумски резервоар | Надворешна големина, рано ладење и поддршка на обликот | Униформен ѕид кога влезната топена цевка е нестабилна |
| Систем за ладење | Стапка на зацврстување, димензионална стабилност и отстранување на преостаната топлина | Добра геометрија кога температурата или протокот на водата се неконтролирани |
| Повлекување | Брзина на линијата, повлекување и постојан транспорт | Исправете ги димензиите кога извлекувачот е погрешно поставен или брзината варира |
Корисно правило за големина:наведете ја најмалата и најголемата цевка, но инженери околу тешките работни агли. Овие често се најголемата цевка со висока моќност, најтенкиот ѕид со голема брзина на линијата, малата големина со ниска излезна моќ што го зголемува времето на престој и производот со најтесните барања за ѕидови или површини.


Nanhaiya нуди прилагодливи штандови, опции за канали за ладење и заменливи облоги на опсегот на матрици за цевки. Користете ги тие опции од одредена причина. Прилагодувањето е корисно кога операторите имаат повторлив метод на центрирање. Заменливите компоненти за абење се корисни кога нивниот опсег, резервното количество и постапката за замена се јасни.
Заклучете го интерфејсот на екструдерот пред да започне обработката
Матрицата за цевки може да има одлична патека за внатрешен проток и сепак да не се инсталира бидејќи се претпоставуваше влезот, регистерот, шемата на завртките, заптивката или централната висина. Проектите за замена се особено ранливи бидејќи цртежите на машината може да се стари, изменети или недостапни.
Претпочитаме три форми на докази: оригинален контролиран цртеж, свежи мерења и јасни фотографии со референца на скалата. Ако тројцата не се согласуваат, решете го конфликтот пред да се ослободи производниот цртеж.
- Изработка на екструдер, модел и конфигурација на завртки
- Дијаметар на завртката и номинален опсег на излез
- Цртеж на прирабница за празнење или адаптер
- Регистрирајте дијаметар, длабочина и толеранција
- Количество на завртки, конец, круг на чекор и ориентација
- Геометрија на заптивање-лице и метод на дихтунзи
- Дијаметар на влезот на топење и должина на транзиција
- Потребна плоча за прекинувач или интерфејс на екранот
- Големина и локација на портата на сензорот за притисок
- Вид и вметнување на сензорот за температура на топење
- Напон, фреквенција, моќност и конектори на грејачот
- Компатибилност на типот на термоспој и контролер
- Висина на средината на матрицата и насока на проток
- Рамка за поддршка, тркала, шини или точки за подигање
- Достапно дозвола за инсталација и одржување
- Растојание до калибраторот и референца за усогласување
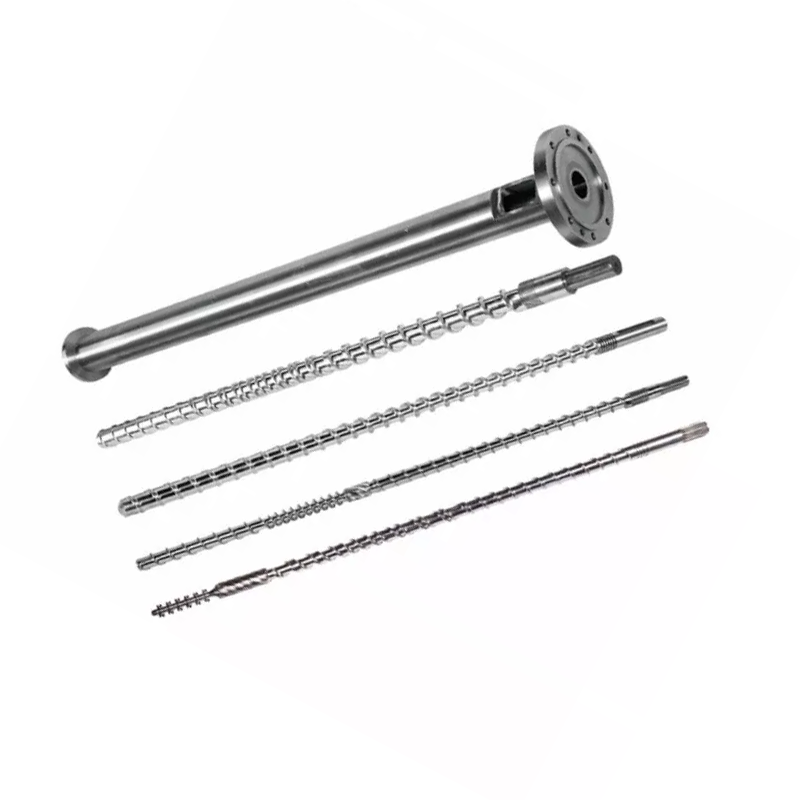
Nanhaiya произведува приспособливиприрабници за буреи компонентите со матрица, така што адаптерот може да се разговара со главата наместо да се остави како изненадување за инсталација. За целосен проект за линија, порамнете го интерфејсот на матрицата со избраниотпластична екструдер машина, контроли и низводно опрема.
Нашиот поглед на фабриката:Фотографијата на телефонот на прирабницата ни помага да го разбереме распоредот, но не дефинира круг за завртки или не регистрира соодветност. Ја користиме фотографијата за да најдеме прашања. Ние користиме потпишан цртеж за сечење метал. Таа разлика спречува мала грешка во интерфејсот да ја одложи целата инсталација.


Изберете конструкција околу материјалот и должноста за чистење
Наменската глава за матрица за цевки на Nanhaiya користи легиран челик со висока цврстина со стврднати површини и се произведува со прецизна CNC обработка и термичка обработка. Неговото општоглава на матрица на екструдерстраницата наведува 38CrMoAl, нитридирање и цврстина на површината од HV950 до HV1000.
Тие вредности се корисни почетни податоци, но одобрената спецификација сепак треба да го идентификува точниот материјал на компонентата, опсегот на обработка, критериумот за завршена цврстина, завршната површина на протокот, димензионалната инспекција и секое барање за корозија. Вредноста на тврдоста на една компонента не треба да се копира на секој прицврстувач, капак на грејачот или структурен дел.
| Услужна состојба | Загриженост за набавки | Што да се дефинира во цитатот |
|---|---|---|
| Наполнет ПВЦ | Абразивно минерално полнење, наслаги и фреквенција на чистење | Формула, ниво на полнење, материјал со навлажнета компонента и третман, заменлив опсег на абење и метод на чистење |
| CPVC или соединение чувствително на топлина | Термичка историја, задржување и деградација на материјалот | Прозорец за обработка, концепт на патека на проток, грејни зони, точки на сензори, постапка за стартување и исклучување |
| Јаглерод-црн ЈП | Стабилна дистрибуција, квалитет на површината и долги патеки | Соединение, опсег на излез, прозорец под притисок, уредување на грејачот и пристап за чистење |
| Рециклирана содржина | Контаминација, варијација на вискозноста и абразивни честички | Извор, максимален процент, план за филтрација, примерок, очекувани варијации и граници на прифаќање |
| Чести промени на бојата | Држење, пристап, ракување со промена на дел и отпад | Редоследот на боите, материјалот за чистење, дозволеното време на промена, процедурата за чистење и отстранливите делови |
Потешко не е целосна материјална стратегија.Тврдоста на површината, длабочината на куќиштето, цврстината на подлогата, однесувањето на корозија, методот на завршна обработка и поправка мора да одговараат на компонентата и процесот. Побарајте од добавувачот да наведе што се третира, како се проверува и кој запис за инспекција доаѓа со нарачката.


Преглед на Nanhaiya'sопрема за производство, сертификатиитехничка службаза време на квалификацијата на добавувачот. Упатството за инсталација и советите за долгорочно одржување може да бидат вклучени во договорениот опсег за поддршка.
Направете промена на големината дел од пресметката за купување
Пониската цена на алатот може да биде скапа ако секоја промена го врзува кран, ги оштетува грејачите или бара постојано центрирање со обиди и грешки. Прашајте како се отстрануваат матрицата и мандрелата, каде се поставени топлите делови, со кои прицврстувачи се ракува, како се обновува усогласувањето и кои заптивки или потрошен материјал се заменети.
| Прашање за промена | Зошто купувачот треба да се грижи | Излез на договор |
|---|---|---|
| Кои големини делат едно тело? | Го прикажува реалниот број на глави и множества за промена на делови | Матрица за компатибилност по цевка OD, опсег на ѕидови и материјал |
| Што треба да се излади пред отстранување? | Влијае на застојот и безбедноста при ракување | Пишана температура и процедура за ракување |
| Како се центрирани матрицата и мандрелата? | Влијае на старт-ап отпадоци и корекција на ѕидот | Дијаграм за прилагодување, референтни позиции и обука |
| Кои алатки и уреди за подигање се потребни? | Спречува небезбедно импровизирано ракување | Список на алатки, тежини на делови, точки за подигање и цртежи на тела |
| Кои делови се рутински резервни? | Го намалува времето на застој по оштетување на конецот, заптивката, грејачот или сензорот | Двегодишен препорачан резервен список по цена по артикал |
| Како се чисти патеката на протокот? | Го менува трудот, ризикот од површината и отпадот од промена на бојата | Одобрени алатки за чистење, материјали и чекори за расклопување |
За распоред на мешани производи, пресметајте ги трошоците за промена по часови, работна сила и отпад за стартување. Ако фабриката се менува помеѓу две далечни големини на цевки неколку пати неделно, две целосни глави може да заштитат повеќе време за производство отколку едно тело со многу влошки. Ако промените се ретки и опсегот е компактен, заедничкото тело може да биде разумно.
Нашиот поглед на фабриката:прашуваме кој ќе го смени алатот и каква опрема за подигнување е достапна. Дизајнот што работи на чиста клупа за склопување може да биде непријатен покрај топол екструдер и вакуумски резервоар. Пристапот на операторот е инженерски влез, а не детал по продажбата.

Користете дефекти на цевки за да ја пронајдете одговорната зона на процесот
Кога цевката истекува од спецификациите, операторите често прво ја прилагодуваат матрицата бидејќи се видливи нејзините централни завртки. Тоа може привремено да го подобри едно читање додека крие проблем со температура, екструдер или низводно. Запишете го дефектот околу обемот и долж должината на цевката пред да направите неколку промени одеднаш.
| Забележан дефект | Проверки на главата | Возводно и низводно проверки | Лекција за купување |
|---|---|---|---|
| Едната страна е постојано подебела | Центрирање на мандрела, наслаги на патеката на проток, оштетување, рамнотежа на грејачот и усогласување на склопот | Наплив на екструдер, порамнување на калибраторот, дистрибуција на вакуум, порамнување на ладење и влечење | Потребно е достапно центрирање, температурни зони и референца за усогласување |
| Ѕидот се менува околу и долж цевката | Лабаво прилагодување, термички циклус, нестабилен притисок или нерамномерен проток | Напојување, излез на завртките, контрола на брзината на линијата, стабилност на вакум и температура на водата | Прифатете стабилен работен прозорец, а не еден краток сет на мерења |
| Долги површински линии | Контаминација, таложење, гребење или оштетена површина на матрицата | Нерастопени честички, филтрација, оштетување на калибраторот и ознаки за ракување | Дефинирајте ги алатките за чистење, планот за филтри, прегледот на површината и резервниот алат |
| Жолти, кафеави или црни ленти | Мртви зони, наслаги, прекумерна локална топлина и долго време на престој | Контаминирана храна, наслаги од буре, абење и исклучување на завртките | Прегледајте ја целосната патека на топење и рутина за чистење пред да ја копирате старата геометрија |
| Висок притисок на главата | Ограничен прстенест јаз, ниска температура, блокирање или несоодветна патека на проток | Ограничување на екранот, вискозност на материјалот, излезна побарувачка и состојба на сензорот | Наведете ја точката за мерење на притисокот и работната граница во спецификацијата |
| Овалност на цевката | Нерамномерен излезен проток или почетна положба на цевката | Абење на калибраторот, вакуум, рамнотежа на ладење, поддршка и усогласување на влечење | Конечната овалност припаѓа на тестот за прифаќање на целосна линија |
| Груба внатрешна површина | Финиш на мандрела, наслаги, температура и однесување на проток | Влага на материјалот, дисперзија, деградација и стабилност на излезот | Вклучете ги критериумите за внатрешна и надворешна површина во одобрението на примерокот |
Правило за една промена:запишете ја основната линија, сменете една контролирана променлива, почекајте материјалот да помине низ линијата, означете ја погодената цевка и измерете повторно. Случајното прилагодување на температурите, центрирањето, вакуумот и влечењето во исто време ги уништува доказите потребни за да се идентификува причината.
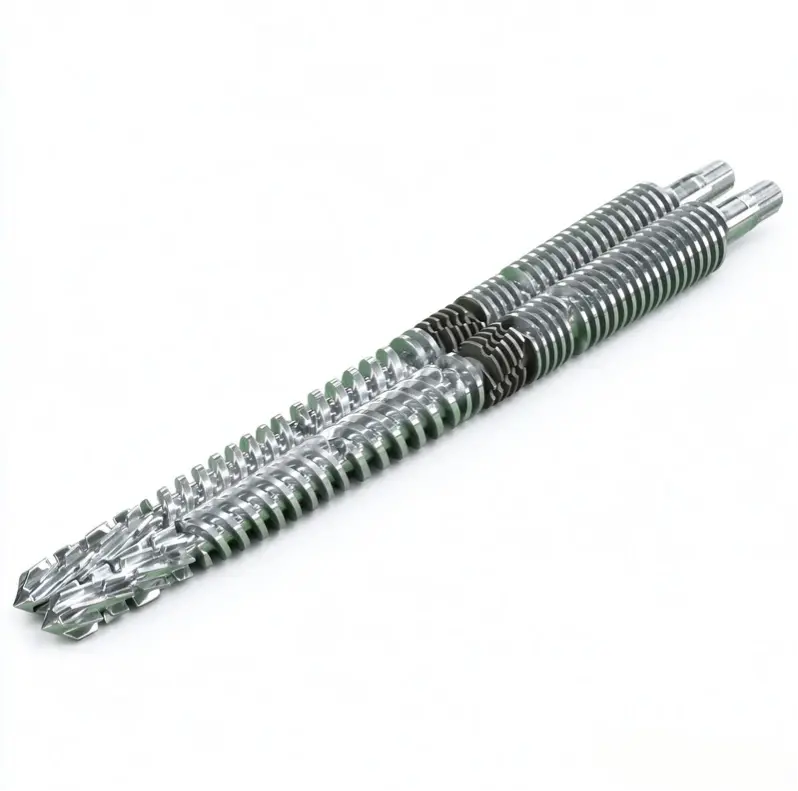
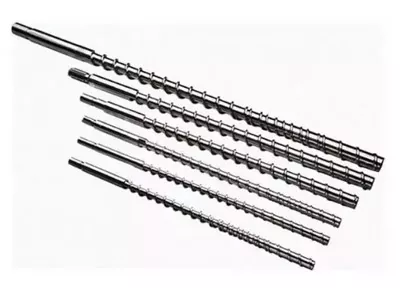
Ако излезниот притисок или притисокот на топењето е нестабилен пред главата, проверете ги и завртката и цевката. Залихи на НанхајаПВЦ цевки единечни завртки, ПВЦ цевки паралелни завртки бурињаиПВЦ цевки конусни буриња со два завртки. Матрицата не треба да се редизајнира за да се компензира истрошениот или несоодветен дел за пластифицирање.

Список за проверка на RFQ на матрицата за истиснување на цевки
Комплетниот RFQ му дозволува на купувачот да го споредува инженерскиот опсег наместо да споредува ниска основна цена со инклузивна понуда. Ставете ги следните ставки во едно пакување контролирано со ревизија.
- Идентификувајте ги производите.Наведете ја секоја OD цевка, опсег на ѕидови, SDR или распоред, конструкција на слој, боја и примена. Означете го нормалниот производ и најтешката големина.
- Наведете го стандардот.Наведете го точниот стандард, дел, издание, национално усвојување и внатрешен цртеж. Прикачете го планот за инспекција на готовата цевка.
- Откријте го материјалот.Обезбедете ја целосната ПВЦ формула или точната класа на PE, PP или PPR, адитиви, полнење, пигмент, рециклирана содржина и листови со податоци за добавувачите.
- Дефинирајте стапка.Дајте нето продажен производ и брзина на линија за секој критичен производ, плус расположливиот капацитет за ладење и нормален распоред на работа.
- Опишете го екструдерот.Наведете единечна, паралелна двојна или конусна двојна завртка; дијаметар на завртката; моќност на моторот; нормален притисок и температура на топење; распоред на адаптер; и тековните ограничувања на процесот.
- Контролирајте го интерфејсот.Прикачете ја прирабницата, регистерот, кругот на завртките, заптивната површина, влезот за топење, централната висина, портата за сензорот и цртежите за поддршка.
- Наведете ги електричните детали.Наведете го напонот и фреквенцијата на грејачот, типот на термоспој, стандардот на конекторот, компатибилноста на контролорот, должината на кабелот и барањата за опасна област доколку е применливо.
- Покажете ја низводната линија.Вклучете ги димензиите на калибраторот, резервоарот за вакуум, должината на ладењето, распоредот за прскање или потопување, типот на влечење, централната линија и растојанието од излезот на матрицата.
- Изберете го опсегот на промена.Наведете комплети за менување делови, резервни грејачи и сензори, заптивки, прицврстувачи, алатки за ракување, лавици за складирање и саканата процедура за промена на големината.
- Дефинирајте документи.Побарајте цртежи за склопување и делови, сметка за материјали, евиденција за материјал и термичка обработка, димензионална инспекција, електронска листа, упатства за работа и листа на резервни делови.
- Напишете го тестот за прифаќање.Наведете ја смолата, формулата, големината на цевката, времетраењето на работата, излезот, брзината на линијата, записите на процесот, земање примероци од димензии и критериумите за поминување/неуспех.
- Разјаснете ја поддршката.Согласете се за упатствата за инсталација, одговорноста за пуштање во работа, обуката на операторот, далечинската помош и границата помеѓу перформансите на матрицата и целосната линија.
Предупредување за замена:истрошената матрица може повеќе да не ги зачува своите оригинални димензии. Измерете го интерфејсот на машината и добро задржаната цевка, пронајдете ги оригиналните цртежи и објаснете зошто се заменува старата глава. Копирањето на секоја истрошена димензија може да го репродуцира истиот проблем со текот или усогласувањето.
Конфигурацијата на завртката исто така мора да одговара на материјалната должност. Прелистајте ги Nanhaiya'sединечни завртки, паралелни двојни заврткииконусни буриња со две заврткикога истрагата го опфаќа целосниот дел за пластифицирање. За додатоци и поврзани алатки, користете гоасортиман на резервни делови за истиснување.
Прифатете ја главата за производната состојба што планирате да ја продадете
Димензионалната проверка докажува дека произведените компоненти се совпаѓаат со цртежот. Не докажува како одредено соединение ќе тече низ целата линија. Планот за прифаќање звук има два дела: верификација на компонентите и производствен циклус.
| Фаза на прифаќање | Што да се потврди | Евиденција за чување |
|---|---|---|
| Преглед на документ | Одобрена ревизија на цртежот, сметка за материјали, матрица за промена на делови, листа на грејачи и сензори, прирачници и резервен опсег | Регистар на потпишани документи |
| Инспекција на компоненти | Критични интерфејси, концентрични карактеристики, запечатувачки лица, сврзувачки елементи, приклучоци, материјал, третман и видлива состојба на површината на протокот | Евиденција за димензии и материјал или третман наведени во нарачката |
| Проверка на собранието | Местење, ориентација, инсталација на грејач, вметнување сензор, центрирање движење, поддршка, подигање и пристап | Список за проверка на собранието со фотографии |
| Проверка на загревање | Идентификација на зоната, одговор на контролорот, отчитување на сензорот, струја и термичка стабилност | Зонска карта и стабилизирани читања |
| Производствен рок | Договорен материјал, големина на цевка, излез, брзина на линија, температура, притисок на топење, оптоварување на моторот, вакуум и услови за ладење | Процесен лист заснован на време и задржани примероци |
| Инспекција на цевки | ОД, ѕид на повеќе позиции на часовникот, овалност, маса по должина, внатрешна и надворешна површина, исправност и потребни стандардни тестови | Извештајот од инспекцијата е поврзан со позицијата на примерокот и времето на производство |
| Рутинска операција | Стартување, корекција на центрирање, нормално стопирање, безбедно расклопување или една договорена промена на големината | Отпишување на операторот и список со отворени ставки |
Користете ја нормалната формулација на купувачот кога е практично. Ако е потребен заменски материјал, запишете ја разликата и ограничете го она што го докажува тестот. Успешното возење на PE не ја потврдува формулата од ПВЦ, а производ со мала брзина со дебел ѕид не докажува состојба со голема брзина со тенок ѕид.
Нашиот поглед на фабриката:претпочитаме стабилно возење со мерења што може да се следат пред краток приказ на максимален излез. Притисокот треба да се смири, отчитувањата на ѕидот треба да останат контролирани, греалките не треба да кружат невообичаено и оладената цевка треба да ја исполнува договорената проверка. Тој резултат им дава на двете страни корисна точка за предавање.


Најчесто поставувани прашања
Кои информации се потребни за да се наведе главата на матрицата за истиснување на цевката?
Испратете ја класата и формулата на полимерот, стандардот на цевката, целосната големина и опсегот на ѕидот, целниот излез и брзината на линијата, типот на екструдер, цртежот на влезот и прирабницата на топење, напонот на грејачот, барањата за сензорот, деталите за калибрација низводно, претпочитаните делови за промена и планот за прифаќање. Фотографиите и измерените цртежи на тековната врска се исто така корисни за проекти за замена.
Може ли главата на една цевка да работи со PVC, PE и PPR?
Заедничкото надворешно тело може да биде технички возможно во тесно дефиниран проект, но PVC, PE и PPR не создаваат исти услови за проток, топлинска енергија или големина. Прво ја споредуваме целосната формулација, излезот, опсегот на големина, барањата за патеката на проток и методот на чистење. Посебен алат или посебна глава може да биде побезбеден избор за производство.
Дали дијаметарот на матрицата на цевката е еднаков на конечниот дијаметар на цевката?
Обично не. Жешката цевка се менува по напуштањето на матрицата бидејќи топењето набабрува, се повлекува, влегува во калибраторот и се лади. Потребните димензии на матрицата и мандрилата мора да бидат дизајнирани со материјалот, излезот, брзината на линијата, вакуумската големина и системот за ладење, наместо директно да се копираат од номиналната големина на цевката.
Може ли само главата на матрицата да гарантира дебелина и овалност на ѕидот на цевката?
Не. Главата на матрицата ја утврдува прстенестата дистрибуција на топење, но дебелината и овалноста на конечниот ѕид исто така зависат од стабилноста на топењето, центрирањето, температурниот баланс, состојбата на калибраторот, вакуумот, ладењето, порамнувањето на влечење и брзината на линијата. Прифаќањето треба да ја тестира целосната оперативна линија.
Кој материјал Nanhaiya го користи за истиснување на матрици?
На главната страница на општа екструдерска матрица на Nanhaiya се наведени 38CrMoAl со нитридирање и цврстина на површината од HV950 до HV1000. Наменската глава на матрицата за истиснување на цевки е опишана како легиран челик со стврднати површини. Барањата за финален материјал, термичка обработка и влажна површина треба да бидат потврдени за смолата, адитивите и методот на чистење во одобрената спецификација.
Дали треба да купам една матрица со влошки со многу големини или неколку целосни глави?
Користете делови за менување кога опсегот на големината, излезот и рутината за чистење дозволуваат едно тело да ја покрие работата без прекумерно прилагодување. Посебните глави може да имаат смисла кога производите се разликуваат многу по дијаметар, полимер, излез, структура на слој или фреквенција на промена. Споредете го вкупното време на промена и ризикот од производството, а не само цената на алатките.
Како треба да се прифати главата на матрицата за истиснување на цевката?
Започнете со цртање, материјал, третман, грејач, сензор, прирабница и проверки на патеката на проток. Потоа вклучете го договорениот производствен материјал со наведената големина на цевката, излезна и брзина на линијата. Запишете ги температурите, притисокот на топењето, отчитувањата на ѕидот околу обемот, надворешниот дијаметар, овалноста, состојбата на површината, масата по должина и сите тестови што ги бара стандардот за целната цевка.
Што предизвикува едната страна на ѕидот на екструдираната цевка да биде подебела?
Можните причини вклучуваат погрешно центрирање на матрицата или мандрелата, нерамнотежа на периферната температура, нерамномерен проток на топење, наслаги или оштетувања на патеката на проток, нестабилен излез на екструдерот, неусогласеност на калибраторот, нерамномерен вакуум или ладење и неусогласеност при влечење. Проверете го трендот пред да користите централни завртки за да скриете проблем низводно.
Техничка содржина подготвена од тековните информации за производи, опрема и услуги на Nanhaiya, поддржани само од официјални страници со стандардни ISO цевки. Геометријата на завршната матрица, материјалот, третманот, димензиите и критериумите за прифаќање се дефинирани со одобрената спецификација на проектот.