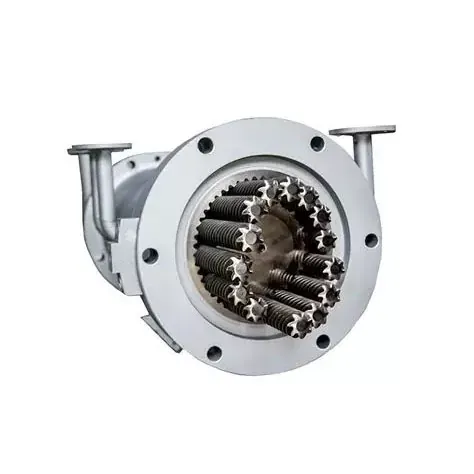
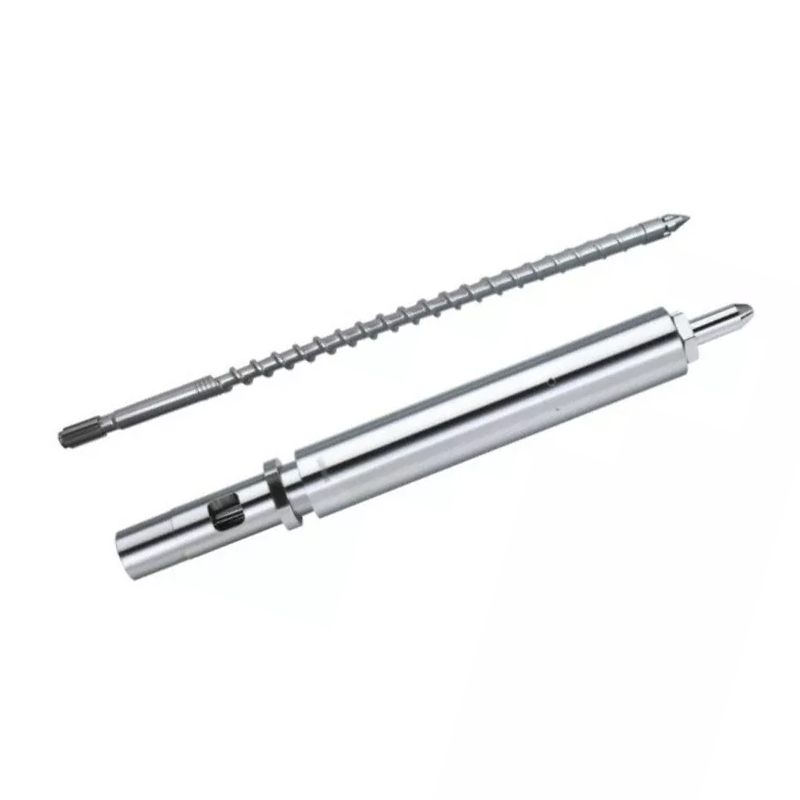
Анбарел со завртка на екструдере срцето на пластичен екструдер - ротирачка завртка во загреана буре што ја топи пластиката и ја пумпа нанапред со постојан притисок. Изборот на вистинскиот се сведува на три работи: натип(една завртка, двојна завртка, конусна или паралелна), наматеријалмора да работи (што ја поставува површината - нитридирана за чисти смоли, биметални за абразивни или корозивни) и како еспецифицирани и изградени. Добијте ги правилно и работи со години. Овој водич шета низ сите три.
Што и да истиснете - цевка, профил, филм, лим, соединение или пелети -барел со завртка на екструдере делот што ја врши вистинската работа. Тоа е, исто така, делот што се троши, и оној со најголема веројатност да одлучи дали вашата линија работи чисто и во спецификации или се бори со квалитетот и времето на застој. Овој водич ја спојува целата тема: што е барел за завртки, видовите, материјалите, како да се совпадне со вашиот материјал и како да наведете замена што ќе трае. Ние изградивме завртки и буриња повеќе од 20 години, така што ќе го одржуваме исправен и практичен и ќе ви посочиме подлабоки водичи каде што ви се потребни.
Што е буре со завртки со екструдер?
Анбарел со завртка на екструдере склопот на јадрото на пластичен екструдер: прецизно обработена завртка што се врти во загреана цилиндрична буре. Цврста пластика - пелети или прав - влегува на крајот на доводот. Како што се ротира завртката, топлината од бурето и стрижењето од завртката го топат материјалот, а геометријата на завртката го пренесува и врши притисок, туркајќи униформа топење низ матрицата на крајниот крај.
Завртката и бурето се совпаднат пар, а не два посебни делови. Малото растојание помеѓу летовите на завртката и отворот на цевката е она што го контролира излезот и квалитетот на топењето - отворете го тоа растојание преку абење и машината ги губи и двете. Тоа е причината зошто двете се дизајнирани, изградени и заменети заедно, и зошто цевката за завртка се наоѓа во центарот на секој процес на истиснување или вбризгување.

Како работи буре со завртки
Повеќето завртки за екструдер ја вршат својата работа низ три зони по должината на завртката. Назона на храназема цврст материјал и почнува да го движи напред. Назона на компресија- каде што каналот за завртка станува поплиток - ја набива и топи пластиката преку топлина и стрижење. Намерна зонапотоа ја пумпа стопената пластика напред со постојан, контролиран притисок, подготвена за матрицата.
Топлината доаѓа од две места: грејачите на бурето и механичкото смолкнување на завртката што работи на полимерот. Добро избалансирајте ги и материјалот рамномерно се пластифицира без прегревање. Целата работа функционира само поради тоа блиско растојание од завртката до цевката - тоа е она што го спречува топењето да се лизне наназад преку летовите. Градежната толеранција и цврстината на површината го одржуваат тој клиренс цврст со текот на времето, токму затоа изборот на материјалот и квалитетот на производството се важни исто како и дизајнот на завртките.
Околу бурето седат грејачи групирани во зони, секоја задржана на одредена температура, со ладење при рака, така што топењето никогаш не се прегрее. На крајниот крај, матрицата му ја дава конечната форма на топењето. Задачата на склопот е да се предаде на топење кое е униформно по температура и притисок - бидејќи секоја варијација горе се појавува како дефект на производот низводно.
Видови барел со завртки со екструдер
„Барел за завртки“ покрива неколку различни машини. Вистинскиот зависи од тоа дали вашиот процес требапумпаматеријал илиизмешајтетоа.
Единечна завртка
A еден шрафработи едно вратило во тркалезна дупка. Пренесува и пумпа исклучително добро, што го прави економичен работник за високоволумен истиснување на еден конзистентен материјал - цевка, профил, лим, филм и жица. Она што не го прави е интензивно мешање.
Двојна завртка
Двојна завртка води две шахти кои се испреплетуваат во дупка со бројка од осум. Поентата е тоа спојување: дава интензивно мешање, позитивно пренесување и цврста контрола врз времето на смолкнување и престој, поради што двојните завртки се справуваат со мешање, главна серија, реактивно истиснување и тешки или пополнети материјали. Ако ги мерите двете, нашиот водич заединечна завртка наспроти екструдери со двојни заврткиоди длабоко во компромисот.
Паралелно наспроти конусна двојна завртка
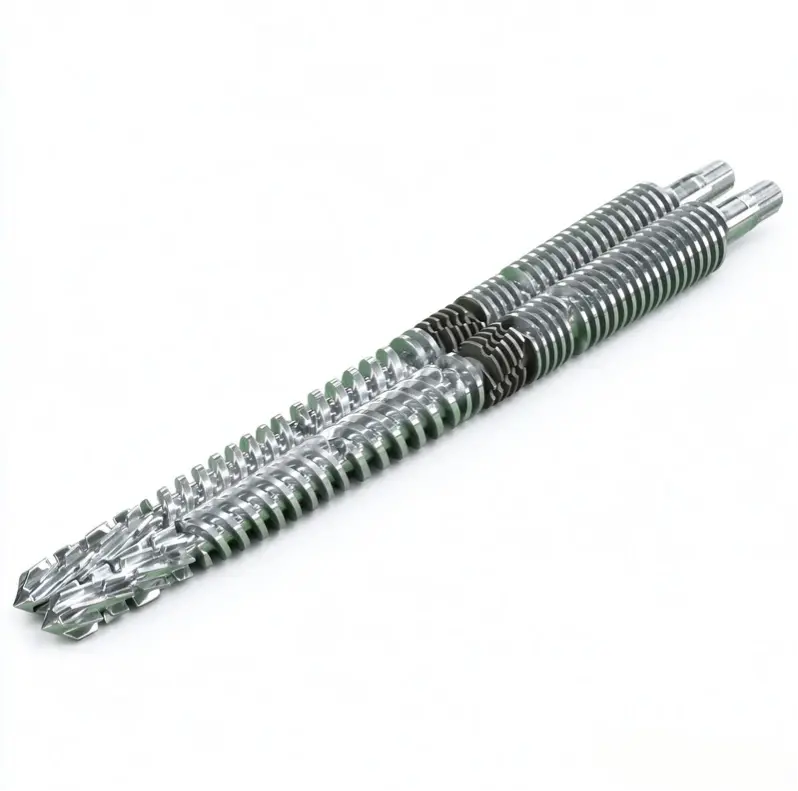
Двојните завртки повторно се делат по форма. Апаралелна двојна заврткаодржува константен дијаметар и користи модуларен,елементи што може да се реконфигурираат - разновиден избор за мешање и висок излез. Аконусна двојна заврткасе стеснува од широк доводен крај до тесен исцедок, давајќи големо доводно грло и голем вртежен момент при мала брзина - класичната машина за крути ПВЦ цевки и профили. Ние ги споредуваме детално воконусни наспроти паралелни двојни завртки екструдери.Двојните завртки се исто така ко-ротирачки (најдобро мешање) или контра-ротирачки (висок притисок, вообичаено за ПВЦ).

Буре со завртки за вбризгување
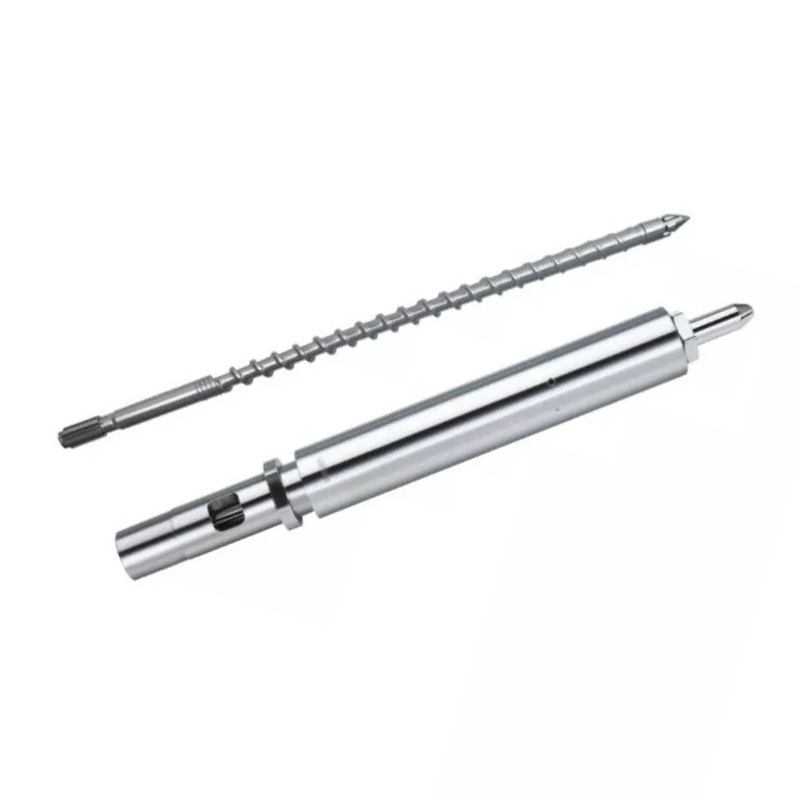
Анбуре со завртки за вбризгувањеработи на истиот принцип на топење и пренесување, но е изграден за клипниот циклус на машината за инјектирање наместо континуирано истиснување. Површината и материјалната логика подолу се однесуваат на истото.
На прв поглед, еве како се редат главните типови:
| Тип | Најдобро за | Мешање | Типични производи |
|---|---|---|---|
| Единечна завртка | Истиснување со голем волумен на еден материјал | Ниско | Цевка, профил, лист, филм |
| Паралелен близнак | Спојување, висок излез, флексибилност | Високо | Соединенија, мастер серија, пелети |
| Конусен близнак | Компактна ПВЦ цевка и профил | Високо | UPVC цевка, профил, WPC |
| Завртка за инјектирање | Циклус на калапи со инјектирање | Варира | Лиени делови |
Каде што се користат буриња со завртки со екструдер
Истата основна компонента се појавува низ целата пластична индустрија, конфигурирана за работата што се прави. Во линиите на цевки и профили обликува PVC, PE и PPR. Во филм и лист ја храни матрицата што прави пакување и штица. При мешањето, ги меша полимерите со полнила, пигменти и адитиви во пелети, а исто така работи на производство на главна серија. Ги придвижува линиите за рециклирање што го обработуваат отпадот и повторното мелење, облогата на каблите и жиците и клипните буриња во машините за шприц. Секаде каде што пластиката се топи и обликува, завртката и бурето се топат. Она што се менува од една индустрија во друга е типот, површината и геометријата - токму затоа внимателните спецификации се повеќе важни од бројот на дел од каталогот.
Материјали за завртки и површински третмани
Буре со завртки живее во казнена средина - топлина, притисок, триење и често абразивни или корозивни материјали. Основниот челик му дава сила; обработката на површината му дава отпорност на абење и корозија. Доминираат две површини.
Основен челик и нитридирање
Заедничката основа е челик за нитрирање како на пр38CrMoAlA. Нитридирањето со гас го стврднува тенкото куќиште на површината, давајќи добра отпорност на абење за чисти, непополнети смоли како PE, PP и ABS по разумна цена. А нитридзавртка бареле економичен, сигурен избор кога материјалот не е особено абразивен или корозивен.
Биметални
За абразивна или корозивна должност, биметалличното буре спојува многу потврд, подебел слој од легура во внатрешноста на отворот - на база на никел за корозија, богат со волфрам карбид за абразија - преку цврст основен челик. Тоа чини повеќе, но трае многу подолго онаму каде што нитридираната површина би се истрошила. На нашите сопствени биметални буриња ја носиме дупката до околу 62 HRC, каде што многу продавници застануваат на 58. Целосната споредба е во нашиот водич забиметални наспроти нитридни буриња за завртки.
Завртката исто така се третира
Стврднувањето на површината не е само работа со буре. Покрај нитридирањето, летањата со завртки често се со тврда површина - легура отпорна на абење заварена на приземјувањето на летот, највисоката точка на абење на завртката - така што завртката држи чекор со отворот. Ако завртката и барелот се истрошат со различни стапки, клиренсот се оддалечува и квалитетот страда, така што двете се стврднати за да работат и се носат како совпаднат пар, а не како посебни делови.
Усогласување на цевката за завртки со вашиот материјал
Ова е местото каде што повеќето одлуки за шрафови се добиваат или губат. Материјалот што го извршувате ја поставува површината што ви треба - не обратно. Брза мапа:
| Материјал | Главна закана за бурето | Препорачана површина |
|---|---|---|
| Исчистете PE / PP / ABS | Лесно носење | Нитридирани |
| Цврст ПВЦ | Корозија + малку абразија | Биметални (на база на никел) |
| Наполнето со стакло / наполнето со минерали | Тешка абразија | Биметалличен (богат со карбид) |
| WPC (дрво + филер) | Тешка абразија (+ корозија ако е базирана на ПВЦ) | Биметалличен (богат со карбид) |
| Рециклирана / контаминирана добиточна храна | Абразија + непознати | Биметални |
Два материјали заслужуваат своја книга.ПВЦе корозивен бидејќи ослободува хлороводородна киселина додека се обработува, па затоа му треба биметаллна површина отпорна на корозија.WPCе еден од најабразивните материјали во истиснување, благодарение на неговото дрво и минерално полнење, па затоа му треба најтврдиот слој од легура што можете да го ставите во отворот. Спецификација на површината за материјалот, секој пат.
Клучни спецификации: Дијаметар, L/D и компресија
Надвор од типот и површината, неколку спецификации го обликуваат начинот на кој функционира буре со завртки. Не треба да бидете дизајнер на завртки за да го набавите, но помага да знаете што значат.
- Дијаметар— големината на вашата машина и целниот излез. Завртките и бурињата се направени низ широк опсег на дијаметри за да одговараат на сè, од мали профилни линии до големи екструдери.
- Сооднос L/D- должината на завртката поделена со неговиот дијаметар. Подолгото L/D дава повеќе време за топење и мешање; пократката е покомпактна. Вистинската вредност зависи од материјалот и процесот.
- Сооднос на компресија— колку каналот на завртката се плитко од довод до мерење. Поголемата компресија на некои материјали работи потешко; Полимерите чувствителни на топлина како ПВЦ имаат поблаг однос.
Тие се поставени на материјалот и работата, и токму затоа буре направено по спецификации го надминува генеричкото. Дајте му на вашиот производител на машината, материјалот и излезот, а геометријата следи оттаму.
Вообичаени проблеми и на што тие укажуваат
Кога линијата ќе се оддалечи од спецификациите, патеката честопати води назад до завртката и цевката. Брза дијагностика:
- Излезот паѓа со иста брзина на завртката— истрошен клиренс, класичен прв знак.
- Зголемен или нестабилен притисок— абење или проблем со храната или температурата.
- Црни дамки и деградација— материјал кој се задржува во истрошените празнини или седи на кородирана површина.
- Лошо мешање или нестопен материјал— погрешен тип на завртка за работата или истрошен шраф.
- Вдлабнување на завртката или дупката— корозија, обично погрешна површина за материјалот.
Секој еден симптом може да има неколку причини, но два или три заедно речиси секогаш укажуваат на истрошено или погрешно наведено буре. Мерењето на абењето ви кажува кое — и дали поправката е поправка или замена.
Носење, одржување и замена
Секоја буре со завртки на крајот се троши - единственото прашање е колку брзо, а тоа зависи од материјалот и од тоа како работи машината. Абењето се појавува како пад на излезот со иста брзина на завртката, наплив, слабо мешање, црни дамки или зголемување на температурата на топењето. Причината е клиренсот помеѓу шрафот и барелот што ја отвора претходната толеранција.
Кога ќе ги видите тие знаци, измерете пред да дејствувате: дијаметарот на летот на завртката, отворот на цевката и радијалното растојание во однос на оригиналната спецификација. Понекогаш завртката може повторно да се изгради додека бурето е сè уште добро; штом дупката е истрошена во минатото, замената е обично економично решение. Нашиот водич закога да се замени истрошеното барел за заврткиоди преку мерење на абење и одлучување за поправка наспроти замена. Неколку навики го продолжуваат работниот век: усогласете ја површината со материјалот, држете ги загадувачите надвор од доводот, држете ги температурите во опсегот и отчитувањата за клиренсот на дневникот при секоја услуга.
Како да изберете и наведете буре со завртки за екструдер
Повлекувањето заедно, изборот на буре со завртка е три одлуки по редослед:тип, тогашповршина, тогашспецификација. Работете преку нив и нема да погрешите.
- Тип— дали вашиот процес пумпа еден материјал (една завртка) или меша и соединува (двојна завртка)? Компактен ПВЦ или профилна работа укажува на конусна; високиот излез и флексибилноста укажуваат на паралела.
- Површина— нитридирани за чисти смоли, биметаллички за абразивни или корозивни материјали. Кога се сомневате на наполнет или ПВЦ материјал, одете биметални.
- Спецификација— дијаметар, L/D и компресија одговараат на вашата машина, материјал и излез.
За да добиете точен цитат и буре што директно се спушта, дајте му на вашиот производител марката и моделот на машината, дијаметарот на завртката и L/D (или оригиналниот цртеж), оптоварувањето на материјалот и полнењето и целниот излез. Нема цртеж? Истрошениот примерок е доволен за да се направи точна замена - или надградена со поцврста површина од делот што го одложувате.
Зошто да работите со Нанхаја
Потрошивме повеќе од дваесет години градејќи екструдерски завртки и буриња од секаков тип -еден шраф, паралелна двојна завртка, конусна двојна завртка, икалапи со инјектирање— во 38CrMoAlA нитридиран челик и биметални легури, со цврстина на биметалличен отвор до 62 HRC, контрола на толеранцијата и тестирање на динамичка рамнотежа на секој сет. Со повеќе од 500 клиенти и повеќе од две децении искуство, градиме замени компатибилни со големите брендови како што се KraussMaffei, Cincinnati и Jwell, работејќи според моделот на вашата машина, цртеж или примерок. Кажете ни го вашиот материјал, машина и излез, и ќе имате приспособена препорака и понуда во рок од дванаесет часа.
Ви треба вистинската цевка за завртки или замена за вашата линија? Испратете ја вашата машина, материјал и излез - добијте препорака и понуда во рок од 12 часа.
Добијте понудаНајчесто поставувани прашања
Што е буре со завртки со екструдер?
Тоа е основниот работен дел на пластичен екструдер - ротирачка завртка во загреана буре. Потребна е цврста пластика на едниот крај, ја топи со топлина и смолкнување и испумпува еднообразно топење на другиот крај при постојан притисок. Завртката и цевката работат како пар, а малото растојание меѓу нив го контролира излезот и квалитетот.
Од што е направено буре со завртки со екструдер?
Основата е обично челик за нитрирање како 38CrMoAlA, зацврстен со нитридирање на гас за чисти смоли. За абразивни или корозивни материјали, тој е биметален - тврд, легиран слој отпорен на абење и корозија, споен во внатрешноста на отворот преку цврст основен челик. Површината е избрана за материјалот што го извршувате.
Кои се главните типови на барел за завртки?
Единечна и двојна завртка. Двојната завртка се дели на паралелни и конусни, и на коротирачки и контра-ротирачки, плус има и буриња со завртки за вбризгување. Пумпа со единечни завртки за истиснување со голем волумен; близнак завртки се меша и соединение; конусните близнаци одговараат на компактни ПВЦ и профилни линии.
Колку долго трае буре со завртки со екструдер?
Добро одржуваниот обично трае помеѓу 3 и 10 години. Зависи од материјалот, површинската обработка, условите за работа и одржувањето - абразивните и корозивните материјали го скратуваат, чистите смоли и биметалличната површина го продолжуваат.
Како да го изберам вистинскиот?
Три чекори: изберете го типот што му треба на вашиот процес, изберете ја површината за вашиот материјал, а потоа усогласете го дијаметарот, L/D и компресија на работата. Дајте му на производителот модел, материјал и излез на вашата машина - цртежот или примерокот го прави точно.
Дали можете да направите замена за која било марка на машина?
Да. Изградуваме шрафови и буриња за замена што одговараат на главните марки на екструдер и инјектирање - KraussMaffei, Cincinnati, Jwell - од моделот на вашата машина, цртеж или примерок. Испратете ги деталите за понуда во рок од 12 часа.