Врвот на завртката е доволно мал за да се третира како резервен дел, но сепак е доволно прецизен за да одлучи дали секоја снимка започнува со ист волумен на топење. Купете го како склоп со усогласен проток и запечатување, а не како метална точка со навој.


Брз одговор
Изберете врв на завртката за вбризгување според четири работи: дизајнот на неповратниот вентил, точниот интерфејс на завртката и цевката, обработената смола и полнење и моделот на абење на постојниот склоп. Само моделот на машината не е доволен кога може да постојат верзии, претходни поправки или нестандардни завртки.
За нарачка за замена, испратете го оригиналниот цртеж кога е достапно, а потоа потврдете ги конецот, рамото, должината на врвот, патувањето на прстенот, седиштето, надворешниот дијаметар и стопените премини во однос на вистинската машина. Добриот цитат започнува со геометријата. Следуваат материјалот и површинскиот третман.
Врвот на завртката го контролира протокот во двете насоки
За време на обновувањето на завртката, неповратниот вентил се отвора и дозволува стопениот полимер да помине кон предниот дел на завртката. На почетокот на вбризгувањето, тој се затвора, така што движењето на завртката и притисокот делуваат на ударот наместо да го туркаат топењето наназад по завртката.
Ова е причината зошто врвот на завртката, прстенот за проверка и седиштето припаѓаат на процесот, не само на одржувањето.Упатство за неповратен вентил на ENGELги опишува истите две работни состојби и го поврзува однесувањето на затворањето директно со повторливоста на инјектирањето.
Нашиот поглед на фабриката:најскапата грешка со врвот на завртката ретко е разликата помеѓу две класи на материјали. Тоа е дел што се навојува на завртката, но не патува, не запечатува или не се усогласува правилно. Успешниот тест за вклопување е повреден од долгата листа на продажни придавки.
Изберете го склопот околу должноста на обликувањето
Правилниот дизајн мора слободно да се отвора за време на обновувањето, да се затвора предвидливо за време на инјектирањето и да се избегне прекумерно ограничување на патеката на топење. Исто така, мора да го преживее абразивното, лепливото и корозивното оптоварување на смолата без да ги оштети нејзините површини за парење.
| Прашање за купување | Зошто го менува врвот на завртката | Што да му испратите на добавувачот |
|---|---|---|
| Каква смола се обликува? | Вискозноста, подмачкувањето, чувствителноста на деградација и должноста на корозија влијаат на протокот, обработката на материјалот и површината. | Точна класа на смола, систем на боја, отпорен на пламен и нормален опсег на обработка. |
| Дали смолата е зајакната или наполнета? | Стаклените влакна, минералните полнила и рекултивираната контаминација може да го забрзаат абразивното абење на прстенот, седиштето и да се стопат премините. | Вид на полнење, процент на тежина и дали се менува по производ. |
| Колку треба да биде прецизен ударот? | Деловите со тенок ѕид, повеќе шуплини и тесни тежини изложуваат мали промени во затворањето на вентилот и истекувањето. | Тежина на дел, број на шуплини, толеранција на шут-тежина и податоци за најновите трендови. |
| Каков е сегашниот стил на вентил? | Лизгачки прстен, проверка со топка и други дизајни имаат различни области на проток, однесување на патување и затворање. | Оригинален број на дел, цртеж, фотографии и целосно отстрането склоп. |
| Дали завртката е заменета претходно? | Моделот на машината може повеќе да не ја идентификува поставената нишка, должината на врвот или геометријата на седиштето. | Тековен цртеж на завртките и директни мерења, не само табличката со името на машината. |
| Зошто се заменува делот? | Скршена нишка, еродирана патека на проток и прстен што тече не укажуваат на истото корективно дејство. | Носете фотографии, симптоми на процесот, историја на одржување и неуспешни димензии. |
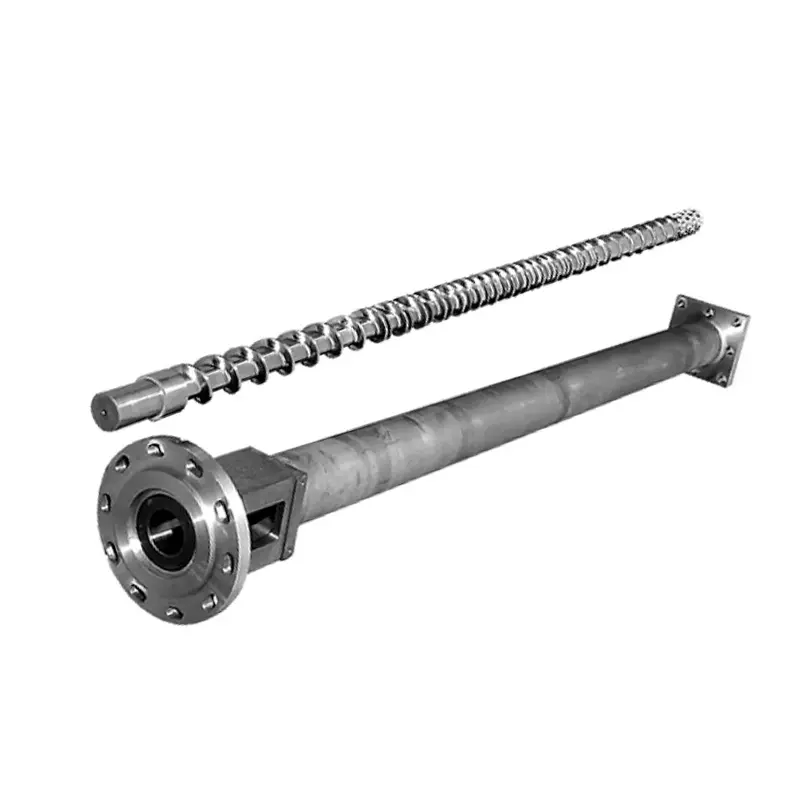
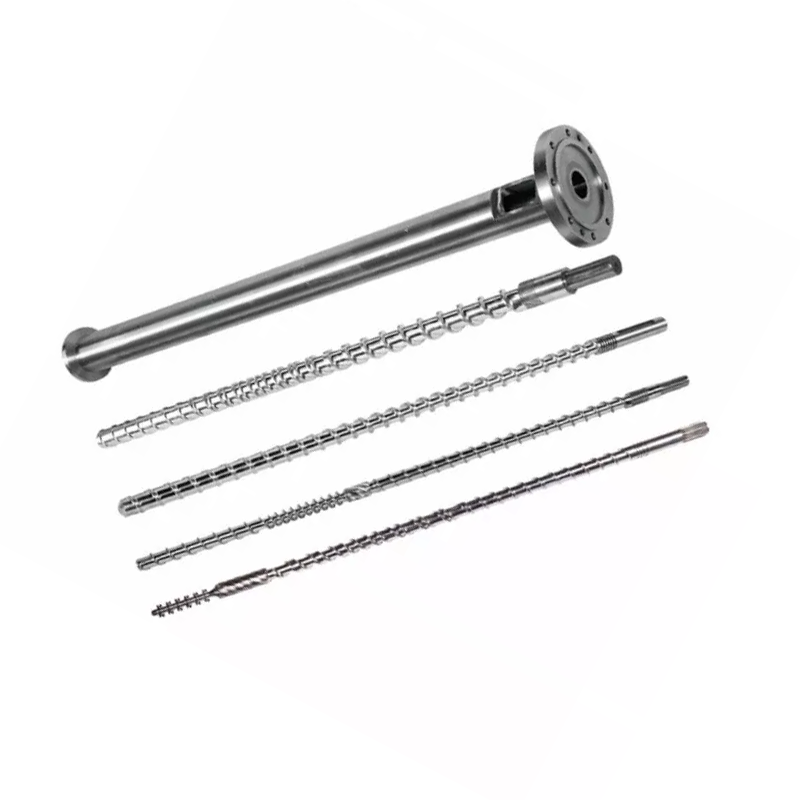
Nanhaiya нуди стандардни и приспособени шеми на нишки, плус опции за врвови со обратен тек за специјални полимери. Избраниот дел може да се совпадне созавртка за вбризгувањеили се испорачува како дел од поширокотоасортиман на резервни делови за обликување и истиснување.


Прочитајте ги сигналите за процесот пред да го отстраните склопот
Променливата перница, тежината на ударот или слабата повторливост на пренос може да укаже на истекување на вентилот, но ниту еден од нив не го докажува тоа сам. Промените на смолата, нестабилноста на храната, контролата на температурата, абењето на бурето, воздухот во топењето, поставките за притисок и условите за мувла може да создадат слични симптоми.
ENGEL препорачува проверка на неповратниот вентил, завртката и цевката за пластифицирањекога топеното перниче флуктуира. Истото упатство за решавање проблеми ги поврзува варијациите на перницата и тежината на ударот со поставките за процесот и абењето на компонентите.
| Набљудуван сигнал | Можно поврзување со шрафови | Проверете пред да нарачате |
|---|---|---|
| Позицијата на перницата варира од снимка до снимка | Прстенот може да се затвори на друга точка или да истече по седењето. | Тренд за вистинската позиција, притисокот и тежината на ударот под стабилен процес. |
| Тежината на делот се намалува додека поставките остануваат фиксни | Повратниот проток може да го намали ефективниот волумен што се доставува до калапот. | Исклучете ги причините за храна, температура, материјал и шуплина на мувла. |
| Кратките снимки се појавуваат наизменично | Вентилот може да не се запечатува постојано, особено по промените за обновување. | Споредете го одговорот на преносот и извршете го одобрениот тест на вентилот од производителот на машината. |
| Закрепнувањето станува ограничено | Оштетениот прстен, таложење или помала патека на проток може да се спротивстави на протокот на топење напред. | Проверете дали има слободно движење, наслаги, жолчка и опструкција на премин. |
| Црните дамки следат материјална промена | Мртвите точки или оштетените површини може да го задржат и ослободат деградираниот полимер. | Проверете ја целата патека на топење, млазницата, предниот дел на завртката и постапката за чистење. |
| Метален шум или напад на прстен | Може да има жолчка, деформација, неусогласеност или туѓ материјал. | Застанете и проверете според процедурата за безбедно одржување на производителот на машината. |
Штом ќе се извади склопот, испитајте го надворешниот дијаметар на прстенот за проверка, двете крајни страни, површината за седење, телото на врвот, топените премини и конецот. АнТехничка статија АРБУРГги идентификува абразијата, адхезијата и корозијата како механизми за абење и покажува дека абењето на дијаметарот на прстенот, крајната страна и заптивачкото седиште може да го промени движењето на прстенот и стабилноста на перницата.
Не дијагностицирајте проверен прстен со додавање притисок на задржување додека делот не се наполни.Промената на поставката може да го скрие истекувањето без да го коригира. Снимајте стабилна основна линија, следете го одобрениот метод на тестирање од производителот на машината и проверете го хардверот пред да ја промените спецификацијата за замена.
Заменете еден дел само кога деловите за парење се сè уште добри
Прстенот за проверка може да се замени сам по себе кога неговиот врв за парење и седиштето остануваат во одобрените димензии, површините за заптивање се здрави, а новиот прстен може слободно да се движи низ неговото целосно патување. Ова е поевтина поправка, но само кога инспекцијата ја поддржува.
Заменете го соодветниот врв, прстенот и седиштето кога неколку површини покажуваат абење, прстенот е запленет или жолчен од друга компонента, старите делови се измешани низ машините или не остануваат сигурни оригинални димензии. Комбинирањето на еден нов дел за заптивање со два истрошени делови за парење може да создаде нова патека за истекување.
Нашиот поглед на фабриката:истрошен примерок е доказ, а не главен цртеж. Ако точно копираме еродирано седиште, скратен прстен или оштетена нишка, новиот дел може да го репродуцира стариот проблем со почиста површина. Ние го реконструираме планираниот однос од цртежот, компонентите за парење и непотрошените референтни точки.


Податоци за врвот на завртката за вбризгување Nanhaiya
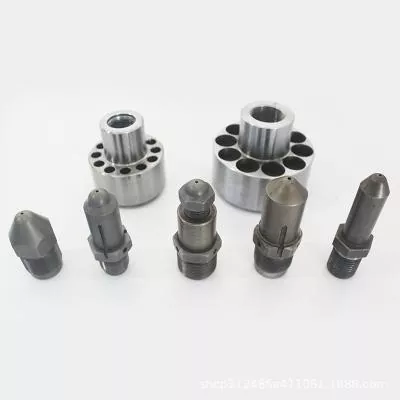
НаВрв на завртката за вбризгување Nanhaiyaе изградена како интерфејс помеѓу патеката на топење на завртката и млазницата. Достапен е за различни дијаметри на завртки и марки на машини за вбризгување, со прилагодени навои и геометрија на компонентите за работа за замена.
| Спецификација | Податоци за производот Nanhaiya | Релевантност за купување |
|---|---|---|
| Основен материјал | Д2 | Запишете го вистинскиот материјал на документите за понуда и инспекција. |
| Цврстина | HRC45-62 | Избраната вредност мора да одговара на термичка обработка, должност на абење и материјали за парење. |
| Правичност | 0,02 mm/m | Геометријата и усогласувањето се важни на предниот интерфејс на завртката. |
| Оклопно лице | Биметални | Обезбедува опција отпорна на абење на отворените работни површини. |
| Конфигурации со стаклени влакна | 30% / 60% | Наведете го вистинскиот процент на стаклени влакна и степенот на смола во RFQ. |
| Дел тежина | 1 кг | Референтна вредност на страницата на производот; конечната тежина ја следи одобрената геометрија. |
| Производствен пат | CNC обработка, термичка обработка и прецизно полирање | Овие операции ја контролираат формата, состојбата на површината и завршеното вклопување. |
| Стандардни апликации | Термопластично калапи од PE, PP, ABS и PVC | Испратете и адитиви, бои, рециклирана содржина и податоци за полнење. |
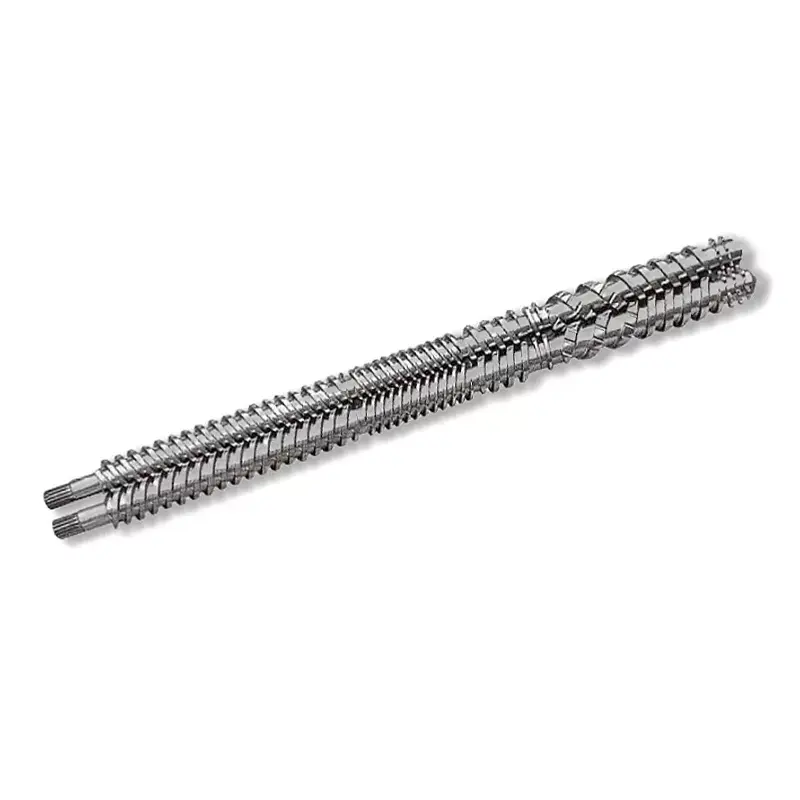
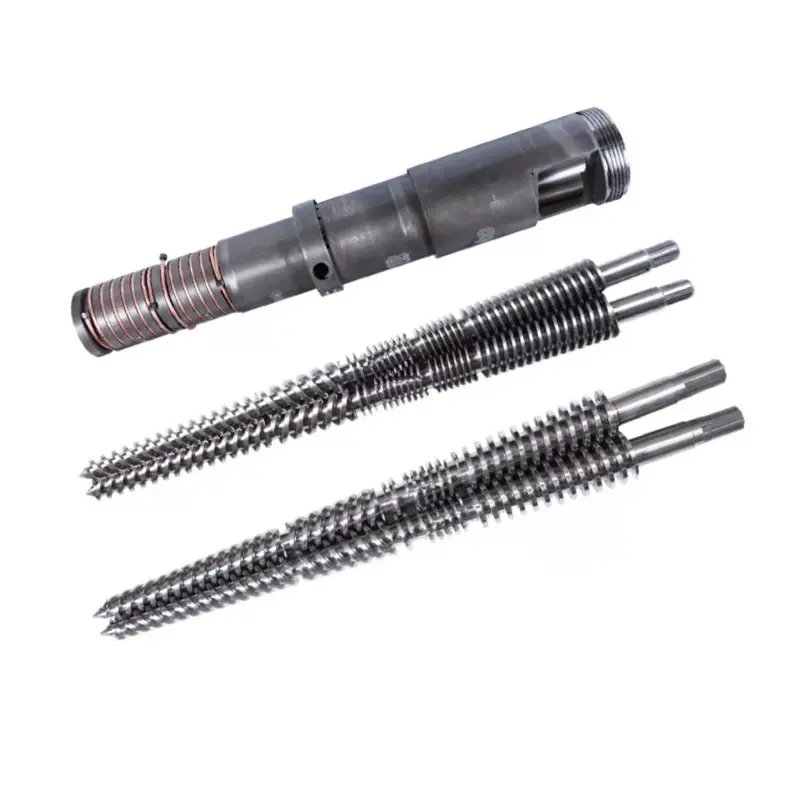
За комплетната единица за пластифицирање, Nanhaiya исто така произведувазавртки за вбризгување на мутант, завртки за калапи со постепено вбризгувањеи соодветни буриња за замена. Соседнатамлазницата за инјектирањеможе да се прегледа во исто време кога проблемите со истекување, усогласување или проток на топење се протегаат надвор од врвот на завртката.
Димензии кои одлучуваат дали делот ќе одговара
Производителот на машината и моделот може да го стесни пребарувањето, но не може да го замени цртежот. Семејствата на модели може да користат неколку големини на единици за вбризгување, а машината веќе може да носи завртка за замена што се разликува од нејзината оригинална конструкција.
- Идентификувајте ја инсталираната завртка.Производител на машина за снимање, модел, ознака на единицата за вбризгување, дијаметар на завртката, сериски информации и која било претходна замена на завртката.
- Целосно дефинирајте ја нишката.Вклучете го главниот и помалиот дијаметар, чекорот, насоката на конецот, должината на конецот, почетната позиција, релјефот и локацијата на рамената.
- Измерете го аксијалниот оџак.Снимете ја вкупната должина на врвот, должината на прстенот, должината на седиштето, патувањето на прстенот и секое рамо што ја контролира положбата на затворање.
- Измерете ги радијалните интерфејси.Запишете го дијаметарот на телото на врвот, надворешниот и внатрешниот дијаметар на прстенот, дијаметарот на седиштата, референцата на отворот на цевката и потребната работна празнина.
- Мапирајте ја патеката на топење.Прикажи број на флејти, ширина на премин, длабочина на премин, профил на носот и кој било радиус што влијае на протокот или чистењето.
- Обележете ги површините за запечатување и абење.Идентификувајте кои лица контактираат за време на затворањето и кои димензии се мерат од непотребните референци.
Не кријте ја неизвесноста во толеранцијата.Ако старата површина е истрошена, означете ја измерената вредност како вистинска истрошена димензија. Чувајте ја предложената завршена димензија одвоена. Таа разлика му дозволува на инженерството да го поправи делот наместо да одобри прецизна копија на штетата.
Проверете ја замената пред да влезе во производство
Дојдовната инспекција треба да го потврди идентитетот, димензиите и движењето пред склопот да биде изложен на топлина и притисок. Чувајте го одобрениот цртеж, материјалната евиденција и резултатот од проверката под истиот број на дел.
- Бројот на дел и ревизијата на цртежот одговараат на нарачката за купување
- Записите за материјалот и термичката обработка одговараат на понудата
- Критичните дијаметри и аксијалните должини се во рамките на толеранцијата на цртање
- Мерачите на нишките или проверките за парење ја потврдуваат врската
- Проверете дали прстенот патува слободно без видливо нишање или напад
- Прстенот и седиштето се во контакт со предвидените површини за заптивање
- Топените премини се чисти, мазни и без бруси
- Полираните површини не покажуваат оштетувања при ракување или дефекти на облогата
- Насоката на склопување и редоследот на компонентите се документирани
- Тежината и перничето за снимка од основната линија се снимаат по инсталацијата
По инсталацијата, користете одобрена процедура за стартување и споредете го процесот со задржаната основна линија. Новиот врв може да го промени обновувањето, реакцијата на декомпресија или однесувањето на затворањето на вентилот, затоа не претпоставувајте дека секоја стара поставка мора да остане недопрена.
Што фабриката мора да контролира
Квалитетот на врвовите на завртките доаѓа од односот помеѓу деловите. Концентричноста на конецот, положбата на рамената, движењето на прстенот, геометријата на заптивната страна, завршницата на патеката на проток и состојбата на термичка обработка мора да работат заедно. Еден импресивен број на цврстина не може да компензира за неправилна должина на оџакот или груба површина за запечатување.
Нанхајаопрема за производствовклучува CNC пили со грешка во доводот на или помала од 0,1 mm, CNC стругови за работни парчиња до 6 m и опрема за дупчење и глодање со точност на позиционирање од 0,02 mm. Обработката со пет оски се користи за неправилни летови и специјални структури на прирабници.

За купувачите, практичното прашање не е дали добавувачот поседува машински алат. Прашајте како се прегледува цртежот, кои димензии се проверуваат, како се следи материјалот и термичката обработка и како се проверува движењето на готовиот прстен. Nanhaiya обезбедува преглед на цртежи пред продажба и техничка поддршка преку негосервисен тим.
Список за проверка на RFQ за замена на врвот на завртката
Испратете еден јасен пакет наместо серија делумни пораки. Следниве информации му дозволуваат на добавувачот да одлучи дали работата е стандардна замена, обратно дизајнирана компонента или редизајн.
- Производител на машина, модел, сериски број и големина на единицата за инјектирање
- Инсталиран дијаметар на завртката и цртеж на завртката
- Оригинален број на дел со врвот на завртката и ревизија на цртежот
- Комплетно старо склопување со делови чувани во ред
- Фотографии од предните, страничните, конецот и запечатувачките лица
- Димензии на конец, рамо, прстен, седиште и премин
- Одделение на смола, тип на полнење и процент на полнење
- Боја, рециклирана содржина и корозивни адитиви
- Нормална температура на топење и големина на шут
- Тежина на дел, број на шуплини и прифатена варијација
- Трендот на перница, трансфер и обновување пред отстранување
- Забележано абење, режим на дефект и потребна количина
Ако цртежот недостасува, означете ја секоја измерена површина и фотографирајте го мерното поставување. Не испраќајте ниту еден надворешен дијаметар и барајте од фабриката да заклучи за конецот, седиштето и патувањето од него.
Најчесто поставувани прашања
Што прави врвот на завртката за вбризгување?
Склопот на врвот на завртката носи неповратен вентил. Се отвора за време на обновувањето на завртката, така што топењето може да се движи пред завртката, а потоа се затвора за време на вбризгувањето за да го ограничи повратниот проток и да го пренесе притисокот во калапот.
Кои се знаците на истрошен прстен за проверка или врв на завртката?
Вообичаените сигнали за процесот вклучуваат променлива перница за топење, неконзистентна тежина на ударот, слаба повторливост на притисокот, кратки снимки откако ќе се исклучат други причини и подолг или помалку стабилен одговор на пренос. Потврдете го абењето со контролиран тест за истекување и проверка на димензиите.
Може ли да нарачам замена на врвот на завртката само по модел на машина?
Производителот и моделот на машината се корисни појдовни точки, но сигурна нарачка за замена треба да ги вклучува и дијаметарот на завртката, димензиите на конецот и рамената, должината на врвот, проверете ги димензиите на прстенот и седиштето, патеката на проток, смола, содржината на полнење, цртежот и јасните фотографии.
Дали треба да го заменам само прстенот за проверка или комплетниот склоп на врвот на завртката?
Заменете ја само истрошената компонента кога врвот, седиштето и конецот остануваат во одобрените димензии и состојбата на површината. Заменете го соодветниот склоп кога се истрошени неколку површини за заптивање, димензиите се неизвесни или измешаните стари и нови делови не можат да создадат сигурно движење и запечатување.
Кој материјал го користи Nanhaiya за врвови за завртки за обликување со инјектирање?
Nanhaiya нуди врвови за завртки за обликување со вбризгување D2 со објавен опсег на цврстина од HRC45-62, исправност од 0,02 mm/m и опција за биметалличен оклоп. Конечната конфигурација е усогласена со смолата, полнењето, интерфејсот на машината и должноста на абење.
Дали поцврстиот врв на завртката секогаш трае подолго?
Не. Цврстината е само еден дел од перформансите на абење. Хемијата на легурите, термичката обработка, отпорноста на корозија, материјалите за парење, завршетокот на површината, усогласувањето, клиренсот и обработената смола влијаат на работниот век.
Што треба да испратам Nanhaiya за понуда за врвот на завртката?
Испратете го производителот и моделот на машината, дијаметарот на завртката, процентот на смола и полнење, оригиналниот број на дел или цртеж, целосни димензии на парење, фотографии од неколку агли, симптоми на абење, тренд на тежина на шутот и потребната количина.
Комерцијално обелоденување: Nanhaiya ги произведува врвовите за завртки за вбризгување и сродните компоненти поврзани во ова упатство. Техничките препораки треба да се применат со безбедносните процедури на производителот на машината и одобрениот цртеж на проектот.