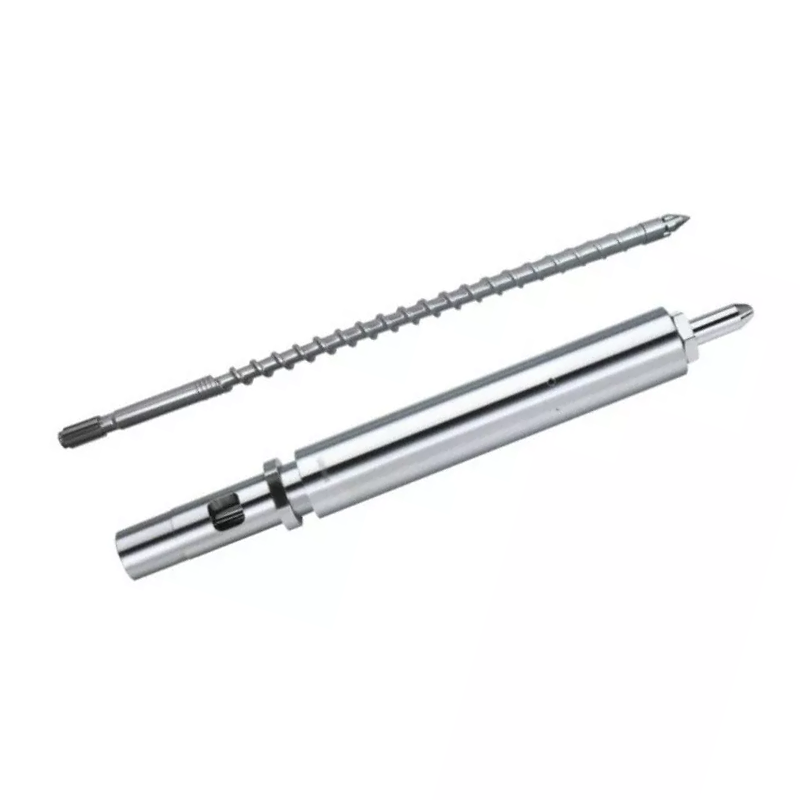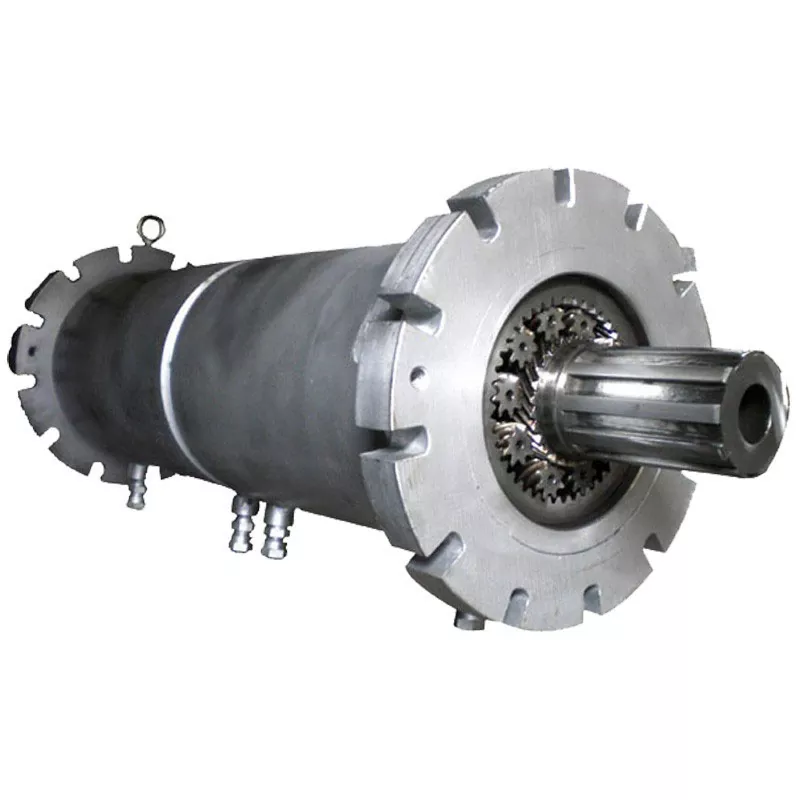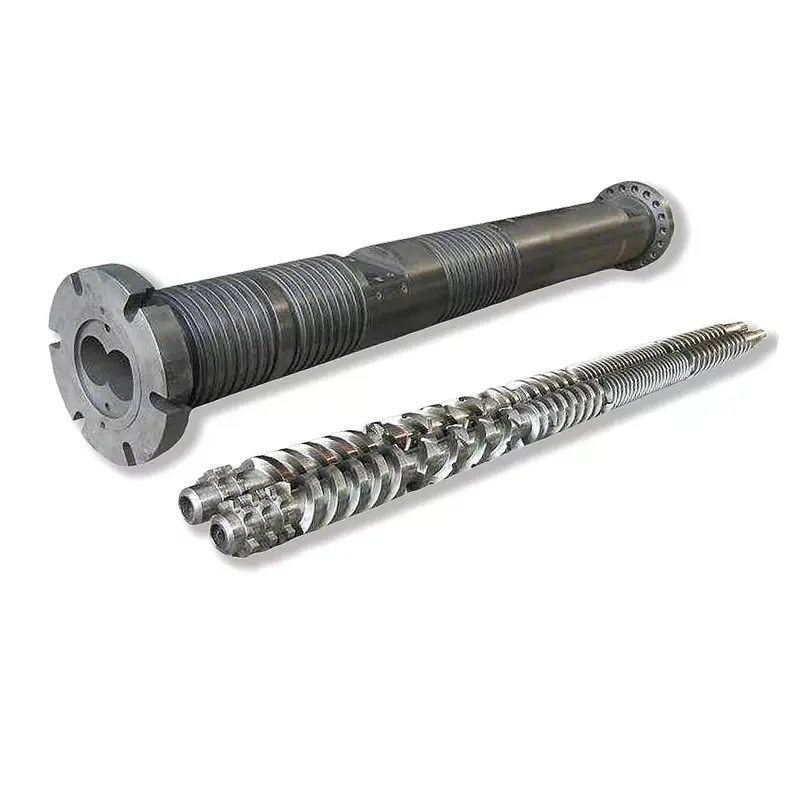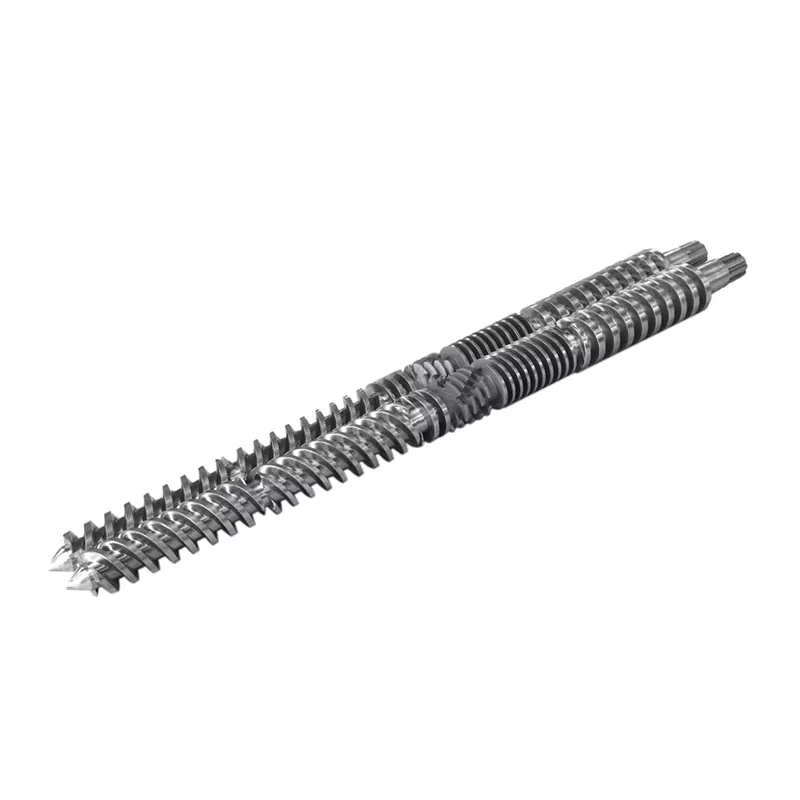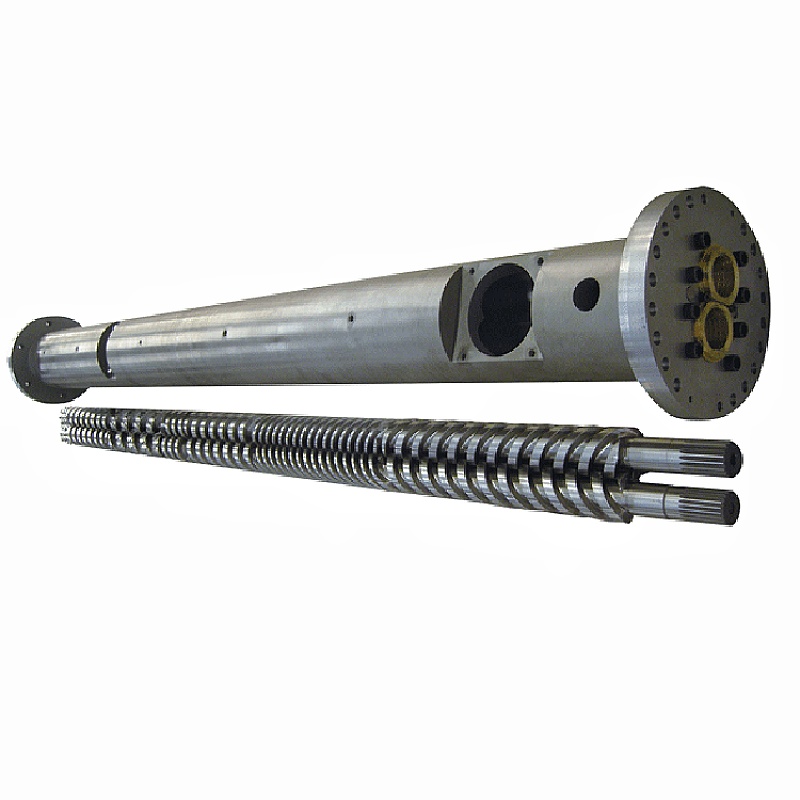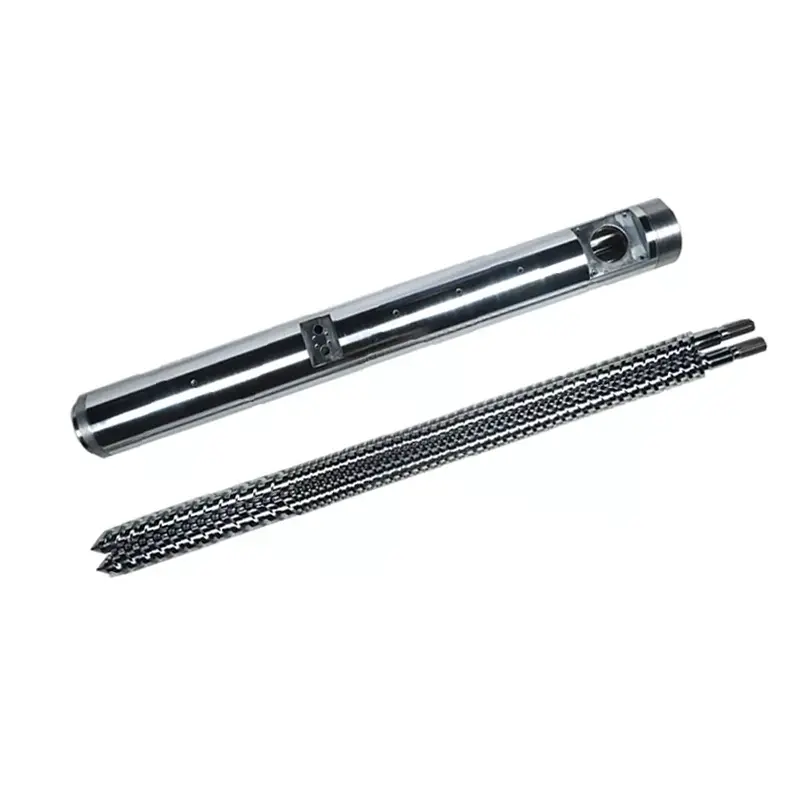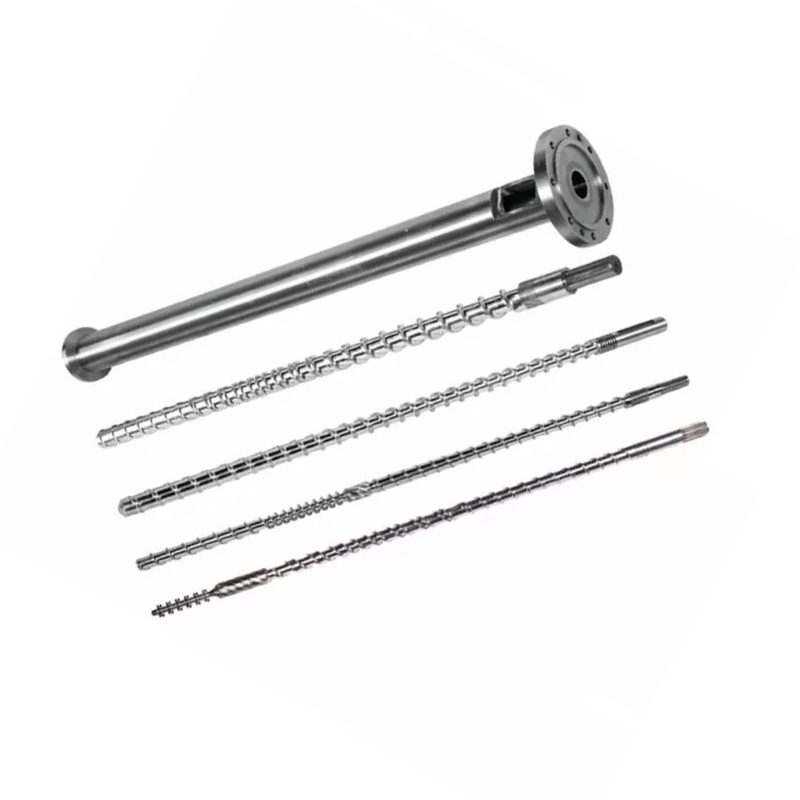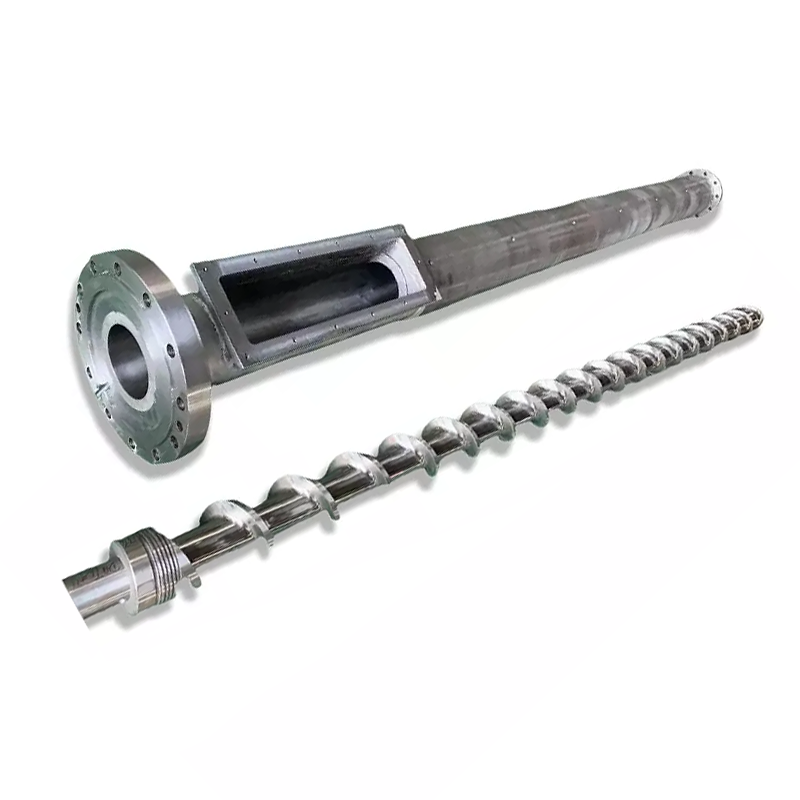
Вашиотбуре со завртки за вбризгувањеодлучува за квалитетот на топењето, конзистентноста на шутот и времето на циклусот. Подолу: како да изберете геометрија и површинска обработка за вашата смола, како да го одржувате комплетот и како да пронајдете дефект назад до завртката, цевката или прстенот за проверка наместо да го бркате преку поставките на машината. Нашите нитридирани 38CrMoAlA завртки за вбризгување носат нитриден слој од 0,5–0,8 mm на 950–1050 HV, одговараат на PE, PP, PS и ABS и се справуваат со стаклени влакна до 30%. После тоа, или на корозивна смола, на отворот му треба прскање од тврда легура до 62 HRC. Ако излезот се намали и циклусите се протегаат, прочитајте ја табелата за решавање проблеми пред да допрете друга зададена точка.

Што е буре со завртки за вбризгување?
Завртката и бурето ја формираат единицата за пластифицирање на машината за вбризгување. Заедно, тие земаат цврсти пелети од бункерот, ги топат, ги мешаат во еднообразно топење, мерат точен шут и го вбризгуваат тој шут во калапот. Секој дел што го произведува вашата машина поминува низ овој пар.
Калапите ги заменуваат млазниците, ги прилагодуваат калапи и ги прилагодуваат температурите со недели пред да ја погледнат единицата за пластифицирање. Тој редослед е наназад. Кога завртката или цевката се истрошат, ниту една зададена точка на контролорот не го враќа процесот назад.
Улогата на завртката во пластификацијата
Завртката го прави најголемиот дел од топењето, а не со лентите на грејачот. Топлината на бурето придонесува, но доминантниот механизам на топење етоплина на смолкнување: завртката го влече полимерот на жешкиот ѕид на бурето, а триењето создава топлина во самиот материјал. Затоа геометријата на завртките ја менува температурата на топењето дури и кога вашите зададени точки не се движат.
Завртката го мери и ударот. Се ротира за да се пластифицира, се повлекува додека топењето се собира пред врвот, а потоа запира. Растојанието што е повлечено е вашата големина на ударот. Секое топење кое истекува наназад преку летовите или покрај контролниот прстен го расипува тоа мерење.
Конечно, завртката инјектира. Престанува да ротира и се движи напред како клип, принудувајќи да се стопи низ млазницата. Оваа двојна улога, ротирачка и реципрочна, одвојува завртка за инјектирање од завртка за истиснување.
Улогата на бурето во пренос на топлина и задржување
Бурето е прецизен сад под притисок со загреан отвор. Содржи притисок на вбризгување, ја пренесува топлината од лентите во полимерот и го обезбедува тврдиот ѕид против кој завртката го стрижи материјалот.
Неговата дупка мора да остане тркалезна, исправена и димензионално цврста. Кога отворот е преголем, растојанието помеѓу летот на завртката и ѕидот на бурето расте. Топењето потоа истекува наназад преку летовите наместо да се движи напред, а стапката на пластифицирање паѓа.
Греењето на бурето е зонирано, обично се напојува, компресира и мери, секое со свој контролер и термоспој. Исфрлен термоспој во една зона може да готви материјал со месеци додека екранот се чита нормално.
Како завртката и цевката работат заедно како систем
Двата дела функционираат како совпаднат пар, а бројот што го опишува парот ерадијален клиренс: половина од разликата помеѓу дијаметарот на отворот на цевката и дијаметарот на летот на завртката.
Расчистувањето е мало според дизајнот. Правилото на индустријата за нов сет е приближно 0,001 инчен клиренс по страна за секој инч дијаметар на завртката. На завртката со големина од 60 mm (околу 2,36 инчи), се спушта близу 0,06 mm по страна. Вашиот цртеж на градба е авторитет и секогаш треба да биде бројот на кој се проверувате.
Таа мала празнина прави вистинска работа. Го принудува полимерот да се стриже на ѕидот на бурето наместо да се лизне. Двојниот клиренс и стрижењето слабее, топењето забавува, излезот опаѓа, а машината се обидува да компензира со топлина што не треба.
Самото заменување на еден дел ретко го поправа истрошениот пар. Новата завртка во истрошеното барел враќа само половина од изгубеното растојание, а неусогласеноста го носи новиот дел побрзо отколку што треба.
Анатомија на завртка за вбризгување
Стандардна завртка за вбризгување се дели на три зони плус склоп на врв. Секоја зона има работа и секоја пропаѓа на начин што можете да го препознаете.
| Зона | Длабочина на каналот | Работа | Како изгледа неуспехот |
|---|---|---|---|
| Feed | Длабоко | Земете пелети, пренесете ги напред | Премостување, гладување, непредвидлива храна, неконзистентно закрепнување |
| Компресија (транзиција) | Плитки | Набијте го и стопете го полимерот на ѕидот на бурето | Не топи, лошо мешање, оваа зона се носи прво |
| Мерење | Плитко | Хомогенизирајте и испумпајте конзистентно топење | Варијација на снимките, скокови на температурата |
| Совет и проверете прстен | — | Запечатете против повратниот тек за време на инјектирањето | Лебдат во големина на снимката, кратки снимки, губење на перницата |
Зона на храна
Длабоките канали зграпчуваат пелети од грлото на бункерот и ги движат напред како цврсти материи. Оваа зона не се топи многу. Тоа пренесува.
Проблемите со добиточната храна се претставуваат како проблеми со топењето. Ако пелетите се премостат во грлото, или делот за храна е премногу жежок и пелетите омекнат и се залепат рано, завртката гладува. Времето за опоравување се менува, а следи големината на снимката. Проверете го ладењето на доводното грло пред да ја обвините геометријата.
Зона на компресија (транзиција).
Каналот станува поплиток долж овој дел. Тоа плитко го притиска полимерот на жешкиот ѕид на бурето и генерира топлина на смолкнување што го прави топењето.
Зоната на компресија е местото каде што се концентрира абењето. Притисокот го достигнува врвот овде, а абразивните полнила се мелат најтешко овде. Кога ќе измерите истрошена завртка, тука прво ги наоѓате бројките.
Мерна зона
Плитки канали со постојана длабочина го хомогенизираат топењето и го пумпаат напред при постојан притисок. Оваа зона ја одредува конзистентноста од шут до снимка.
Абењето во мерната зона се појавува како варијација на снимката и зголемување на температурата на топењето при истите зададени точки. Завртката работи понапорно за да го придвижи истиот материјал.
Врв за завртка, проверете го прстенот и неповратниот вентил
Склопот на контролниот прстен, понекогаш наречен неповратен вентил, заслужува повеќе внимание отколку што добива. Седи на врвот на завртката и врши една работа: за време на вбризгувањето се запечатува, така што топењето оди во калапот наместо назад преку завртката.
Кога ќе престане да се запечатува, добивате варијација во големината на снимката, кратки снимки и перниче што исчезнува. Молдерите поминуваат недели за да го приспособат притисокот на инјектирањето, времето на задржување и температурата да го бркаат ова. Ништо од тоа не функционира, бидејќи топењето бега наназад покрај истрошениот прстен.
Три сигнали укажуваат конкретно на контролниот прстен. Перницата се разликува од снимката до снимката наместо да остане константна. Тежината на ударот се намалува додека машината известува за нормално закрепнување. И повторливиот процес одеднаш станува непредвидлив без промена во смолата или поставувањето.
Параметри на геометријата на клучот за завртки
Четири бројки опишуваат завртка за инјектирање. Разберете ги, и понудата на добавувачот престанува да биде црна кутија.
Сооднос L/D: дефиниција, формула и препорачани вредности од смола
Сооднос L/Dе работната должина на завртката поделена со нејзиниот надворешен дијаметар. Завртката 22 пати подолга отколку што е широка има L/D од 22:1. Формулата е едноставно поделена на L со D, а односот се скали со големина: завртката од 50 mm на 22:1 има работна должина од 1.100 mm.
L/D контролира колку простор има завртката да се стопи, измеша и хомогенизира. Подолго дава поголем капацитет на топење и подобро мешање. Пократко дава помалку време на престој, што ги штити смоли чувствителни на топлина.
Завртките за вбризгување работат пократко од завртките за истиснување. Завртката подготвува еден по еден истрел наместо постојано да пумпа, а материјалот седи во цевката помеѓу истрелите. ВоКалапи со вбризгување со однос L/Dпракса, повеќето машини паѓаат помеѓу 18:1 и 25:1, со 20:1 до 22:1 вообичаени кај машините за општа намена.
Смолите чувствителни на топлина, како што е ПВЦ, го фаворизираат пократкиот крај, така што материјалот поминува помалку време топло. Инженерската пластика на која треба темелно да се топи го фаворизира подолгиот крај. Нашиот водич за односот L/D длабински ги опфаќа компромисите.
Сооднос на компресија: како тоа влијае на топлината на смолкнување и на квалитетот на топењето
Сооднос на компресијаја споредува длабочината на каналот во зоната на напојување со длабочината на каналот во зоната за мерење. Завртката со канал за напојување три пати подлабок од неговиот канал за мерење има однос на компресија од 3:1.
Соодносот на компресија одредува колку шрафот работи на материјалот. Поголема компресија значи повеќе смолкнување, поголема механичка топлина и поагресивно топење. Пониската компресија нежно го третира полимерот.
Поврзете го со смолата, а не со предност за поголем број. Полиолефините со низок вискозитет имаат потреба од позитивно смолкнување за чисто да се стопат. Смолите чувствителни на топлина како што се PVC, PC и POM се разградуваат под смолкнување што PE ќе ги отфрли. Нашиот водич за односот на компресија работи низ опсегот.
Длабочина на летот, ширина на каналот и нивното влијание врз излезот
Односот на компресија е сооднос, а две завртки со ист сооднос можат да се однесуваат поинаку. Апсолутните длабочини се важни.
Длабоко мерниот канал придвижува повеќе материјал по вртење, зголемувајќи ја стапката на пластифицирање, но помалку темелно се меша и дава помалку еднообразно топење. Плиткиот канал за мерење подобро се меша и обезбедува поконзистентна температура, со помала моќност по вртење.
Ширината на летот и аголот на спиралата влијаат на ефикасноста на пренесување и на смолкнувањето што материјалот го гледа при слетувањето на летот. Ова се детали за дизајнот што ги одредувате со опишување на вашиот процес пред дизајнерот на завртки, а не бројки што треба да ги изберете од табелата.
Врска со дијаметар на завртката и големина на шутот
Дијаметарот на завртката го одредува капацитетот за шут на машината. Поголемиот шраф поместува поголем волумен на милиметар од напредното патување, така што дава поголема снимка.
Практичното правило е лента за удобност, а не тешко ограничување. Испратете шут што користи мал дел од капацитетот на бурето и материјалот седи предолго во бурето, поминувајќи низ топлината и деградирајќи. Работете со речиси полн капацитет и ќе ја изгубите перницата потребна за постојано пакување.
Повеќето обликувачи цели на истрел некаде во средината на употребливиот опсег на цевката. Ако вашиот дел седи надвор од таа лента, правилната поправка е различен дијаметар на завртката, а не поцврста поставка на машината.
Еве ја нашата објавена табела со димензии, која покажува како капацитетот на истрелот ги следи завртките и големината на цевката низ опсегот што го градиме. Користете го за да ја лоцирате вашата машина или за да го проверите здравиот дијаметар што ве цитира добавувачот.
| Истрел (g) | Завртка Ø × должина (мм) | Буре Ø × должина (мм) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Две работи што треба да се прочитаат од него. Капацитетот на ударот се искачува со дијаметар, како што налага физиката. И надворешниот дијаметар на бурето расте со него, поради што поголем шраф никогаш не е бесплатна надградба: тоа е различна класа на големина на машина.
Видови завртки за вбризгување: кој ви е потребен?
Пет фамилии за завртки покриваат речиси секоја апликација за инјектирање. Вистинскиот зависи од вашата смола и од тоа што бара вашиот дел.
| Тип на завртка | Што прави | Најдобро за | Слабост |
|---|---|---|---|
| Општа намена (GP) | Еден лет, три стандардни зони | PE, PP, PS, ABS, повеќето стоковни смоли | Компромисна геометрија; се бори со тешките смоли |
| Бариера | Вториот лет го одвојува цврстиот кревет од топениот базен | Подобро топење, поголем излез, делови чувствителни на нетопење | Чини повеќе; претерување на лесните смоли |
| Мешање / мешање | Додава делови за мешање Maddock или пинови | Мастер серија на бои, наполнети соединенија, делови чувствителни на ленти | Дополнително смолкнување; погрешно за смоли чувствителни на топлина |
| Вентилирана (двостепена) | Зоната за декомпресија плус отворот за вентилација ги отстранува испарливите материи | Хигроскопски смоли каде што сушењето е непрактично | Комплекс; отворот може да се лигави ако не се совпаѓа |
| Специфично за ПВЦ | Ниска компресија, полирани површини, без мртви точки | Цврст и флексибилен ПВЦ | Наменски изграден; не е завртка за општа намена |
Завртка за општа намена (GP): Најчеста, најдобра за?
ГП завртката е компромис и добар. Прифатливо работи со PE, PP, PS и ABS, што ги покрива повеќето калапи на стоки. Машинските конструктори го испорачуваат стандардно затоа што е најбезбедно стандардно кога не знаат што ќе работиш.
Компромисот ве чини кога смолата станува напорна. ГП завртката на најлон исполнет со стакло брзо се троши. ГП завртката на крут ПВЦ го деградира материјалот. ГП завртката туркана за максимален излез на дел со тенок ѕид дава нетопење. Кога некој од нив го опишува вашиот процес, наменска завртка се плаќа само во отпад.
Завртка за преграда: Подобро одвојување на топењето и хомогеност
Завртката за бариера додава втор лет низ зоната на топење. Тој лет физички ги одвојува преостанатите цврсти пелети од веќе формираното топење и ги задржува цврстите материи притиснати на жешкиот ѕид на бурето каде што продолжуваат да се топат.
Без бариера, цврстите честички се кријат во базенот за топење, изолирани од ѕидот и можат да преживеат до млазницата како нетопени. Со еден, топењето завршува поцелосно и поконзистентно.
Исплатата е подобра униформност на топењето на ист или поголем излез, што се покажува како помалку нетопени, построга контрола на ударот и поширок прозорец на процесот. Калапите со тенки ѕидови пакувања, оптички делови или што било што не е чувствително на топење треба да побараат еден по име.
Завртка за мешање / соединување: за полнети и обоени материјали на Masterbatch
Завртките за мешање додаваат посебен дел за мешање, обично во близина на врвот. Деловите на Мадок (флутани) принудуваат да се топат низ тесни празнини, растурајќи ги нетопените честички со смолкнување. Пиновите миксери се делат и го рекомбинираат протокот, дистрибуирајќи боја и полнење.
Користете го кога лентите на боите се проблем со квалитетот, кога е важна дисперзијата на главна серија или кога дистрибуцијата на полнење ги поттикнува перформансите на делот. Замена е додадено смолкнување, што го прави мешањето на деловите погрешен избор за смоли чувствителни на топлина кои се веќе блиску до нивната граница на разградување.
Завртка за вентилација/одгасување: за хигроскопски смоли
Вентилирана завртка работи во две фази. Првата фаза се топи, а потоа каналот нагло се продлабочува, намалувајќи го притисокот на топење на близу нула на отворот за вентилација што се сече во бурето. Таму излегуваат влага и испарливи материи, често под вакуум. Втората фаза потоа го репресуризира топењето за инјектирање.
Ова функционира за хигроскопски смоли каде што сушењето е непрактично или несигурно. Исто така, носи ризик: ако двете фази не се совпаѓаат, топењето турка надвор од отворот за вентилација наместо гас. Завртката со вентилација и вентилационата цевка мора да бидат дизајнирани заедно, поради што тие се специфицирани како комплет и не се монтираат случајно.
Дизајн на завртки специфични за ПВЦ: Зошто стандардните завртки не успеваат со ПВЦ
Цврстиот ПВЦ казнува стандардна завртка на два начина одеднаш. Се разградува при смолкнување, ослободувајќи водород хлорид, кој потоа го кородира челикот на кој седи. Оштетувањето започнува пред операторот да види дефект.
ПВЦ завртка одговара на двете закани. Ниската компресија го одржува стрижењето нежно. Полираните површини и геометријата без мртви точки го спречуваат материјалот да стагнира и да се готви. На комплетот речиси секогаш му е потребна отпорност на корозија при површинскиот третман, а не само отпорност на абење. НашиотВодич за буре од ПВЦ заврткаја опфаќа хемијата, а нашатаконусни буриња со двојни заврткипослужете ПВЦ на страната на истиснување.
Како да го изберете вистинското барел за завртки за вашата смола
Изборот на смола ја води секоја друга одлука на страницата: геометрија, челик и површина. Прочитајте ја табелата, а потоа прочитајте ги белешките под неа, бидејќи белешките ги носат предупредувањата.
| Смола | Типично L/D | Типичен сооднос на компресија | Тип на завртка | Специјални белешки |
|---|---|---|---|---|
| ПП / ПЕ | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP или бариера | Простување. Потребно е позитивно смолкнување за чисто да се стопи |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Низок вискозитет, лесно се топи. Нежно мешање на HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP или бариера | Аморфни. Гледајте ја топлината на смолкнување, лесно се покажуваат лентите |
| PC и инженерска пластика | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Бариера или GP, низок смолкнување | Висока температура на топење, тесен прозорец. Подолго L/D, нежна компресија |
| ПВЦ крути | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Специфично за ПВЦ | Отпорноста на корозија не е изборна. Кратко време на престој |
| ПВЦ флексибилен | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Специфично за ПВЦ | Повеќе простува отколку крути, сепак корозивни |
| ПЕТ (преформа) | 20:1 – 24:1 | Ниско, прецизно мерење | Наменски изграден ПЕТ | Исушете го или деградирајте го. Ниско смолкнување, минимална резиденција, полирани површини |
| ПОМ (ацетал) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | ГП, ниско смолкнување | Нагло се деградира ако се прегрее. Прецизна контрола на температурата |
| Наполнето со стакло / абразивно | По основна смола | По основна смола | Тип на основа + тврда површина | Геометријата ја следи основната смола. Наповршинае она што се менува: оди биметалличен |
Како да се користи оваа табела:ова се типични објавени опсези и почетни точки, а не спецификации. Вашата машина, вашата оценка, вашиот дел и вашиот излез ги менуваат бројките. Дизајнер на завртки ја потврдува конечната геометрија во однос на вашиот вистински процес. Никогаш не нарачувајте од генеричка табела без тој разговор.
PP и PE: Полукристално, умерено смолкнување
Полиолефините се најлесниот случај. Тие толерираат смолкнување, се топат преку широк прозорец и простуваат на завртката на GP. Умерената до поголема компресија работи добро, бидејќи на овие смоли со низок вискозитет им треба позитивно смолкнување за чисто да се стопат наместо да се лизгаат низ полустопените.
Силно туркајте го излезот на тенки ѕидови, а завртката за бариера ја заработува својата цена со испорачување на поцелосно топење со иста брзина.
ABS и PS: Аморфни, Гледајте ја топлината на смолкнување
Аморфните смоли омекнуваат низ одреден опсег наместо да се топат на остра точка. PS работи со мала компресија затоа што се топи толку лесно. На ABS му треба поголема грижа: покажува ленти и прскање кога се деградира, а причината е обично топлината на смолкнување.
Ако деловите од ABS се шараат и вашите подесени точки изгледаат правилно, посомневајте се во стрижењето пред да се посомневате во машината за сушење. Агресивниот сооднос на компресија на аморфна смола чувствителна на топлина создава сопствени дефекти.
Компјутер и инженерска пластика: висока температура, подолго L/D
Компјутерот, најлонот, PBT и нивните роднини се топат високо и се деградираат блиску над тоа. Ним им треба темелно топење, што аргументира за подолго L/D, но тие го казнуваат и времето на престој, што се залага против држење на топење во големо буре.
Резолуцијата е подолга L/D со нежна компресија и снимка со правилна големина. Направете погрешна големина на кадарот на компјутерот и материјалот се движи низ топлина додека не пожолти, без разлика колку е добра завртката.
ПВЦ Цврст и флексибилен: Критична отпорност на корозија
Сè погоре за ПВЦ се однесува на изборот. Цврстиот ПВЦ се наоѓа на долниот крај и на L/D и на компресија, бидејќи времето и стрижењето се и непријатели. Површинскиот третман мора да се спротивстави на корозија, а не само на абразија, и тоа го менува изборот на легура во биметалличната буре.
PET и POM: Ниско смолкнување, прецизна контрола на температурата
ПЕТ е хигроскопски. Водата во топењето ги хидролизира полимерните синџири, ја намалува внатрешната вискозност и ги остава преформите кршливи и маглива додека машината изгледа како да работи добро. Исушете ја смолата правилно, исушете ја со слабо стрижење, држете го краткото место и наведете полирани површини за да не се формираат наслаги.
POM толерира обична компресија, но нагло се разградува кога се прегрее, а неговите производи за деградација се опасни. Контролата на температурата и дисциплината за времето на престој се повеќе важни од паметната геометрија.
Материјали полни со стакло и абразивни материјали: линијата од 30%.
Еве го најјасното правило на страницата, а тоа е бројка, а не чувство.Стаклени влакна до 30%: се справува со нитриден сет 38CrMoAlA.Ги конструираме и ги оценуваме нашите завртки за вбризгување со нитрид за токму тоа, гасени и калени, а потоа нитридирани со гас до куќиште од 0,5–0,8 mm на 950–1050 HV.
Над 30% стакло или со минерално полнење и заштитник на пламен одозгора, површината мора да се промени.Нитридираното куќиште е дифузен слој, а абразивното полнење го пресекува многу побрзо отколку што заслужува челикот одоздола.
Тоа е кога Абиметалличен шраф барелпрестанува да биде надградба и станува точна спецификација: тврда легура го испрска целиот круг околу зоната на абење на отворот, зголемувајќи ја внатрешната цврстина на 62 HRC. Геометријата сè уште ја следи основната смола. Се менува само површината. Нашиотбиметален наспроти нитриден водичработи преку логиката на трошоците.
Видови, материјали и површински третмани на буриња
Бурето не пропаѓа драматично. Се отвора, тивко и го носи вашиот излез со себе. Материјалот и површината одлучуваат колку време е потребно.
Стандардно нитридирано челично буре: Апликации и ограничувања
Нитридирањето дифузира азот во челичната површина, формирајќи тврдо куќиште. Ги нитридуваме нашите завртки за вбризгување 38CrMoAlA на 500–560 °C, создавајќи нитриден слој со дебелина од 0,5–0,8 mm на 950–1050 HV. Тоа ја зголемува отпорноста на абење за 30-40% во однос на необработениот челик.
Основниот челик најпрво се гаси и калира, што самостојно ја зголемува отпорноста на абење на смолкнување за 50%. Заедно, овие два чекори даваат работен век од околу 10.000-20.000 часа на некорозивни смоли како што се PE и PP.
Нејзината граница е длабочината на случајот. Штом абразијата ќе го пресече нитридираниот слој, помекото јадро одоздола брзо се троши. Ги оценуваме нашите завртки за вбризгување со нитрид за соединенија засилени со стаклени влакна до 30% (на пример, PA плус стаклени влакна). Над тоа, или на корозивни смоли, нитридираното куќиште е надминато и површината мора да се промени.
Биметалличен барел: изградба, цена и кога се исплати
Биметалличното барел задржува тело од легиран челик и спојува посебна легура на абење во отворот. На нашите буриња прскаме тврда легура околу целиот круг на зоната на абење на отворот, со што внатрешната цврстина е 62 HRC.
Тоа е поинаков вид на заштита од нитридирање. Нитриден случај е дифузен слој измерен во фракции од милиметар. Прсканата или споена легура е слој од различен метал, а абразивното полнење треба да помине низ сето тоа.
Легурата е избрана за заканата. Површините богати со карбид и волфрам-карбид се спротивставуваат на абразија од стакло и минерални полнила. Легурите што носат никел се спротивставуваат на корозија од ПВЦ и соединенија отпорни на пламен. Изберете погрешна легура и сте платиле за биметалличен буре што решава погрешен проблем.
Се исплати секогаш кога вашата храна е абразивна или корозивна. Аритметиката е едноставна: ако биметалличниот сет трае неколку пати повеќе од нитридираниот на вашиот материјал, повисоката куповна цена се дели на пониска цена годишно, пред да ги броите остатоците и времето на застој што ги избегнувате.
Сегментирано наспроти монолитно буре: Флексибилност наспроти прецизност
Монолитното (едноделно) буре се обработува од едно тело. Најдобро ја држи исправноста и концентричноста, а тоа е норма за обликување со инјектирање, каде што прецизноста ја поттикнува конзистентноста на шутот.
Сегментираните буриња се завртуваат меѓусебно од деловите, што овозможува заменување на изабениот дел без да се отфрли целата цевка и овозможува флексибилно поставување на отворите за вентилација. Трговијата е усогласување: секој зглоб е можност за неусогласеност, а машините за инјектирање помалку простуваат за тоа отколку екструдерите за мешање.
Основниот челик и површинските опции што седат на него
38CrMoAlAе основниот челик од кој ги обработуваме нашите завртки за вбризгување и тоа е стандардно во индустријата со причина. Неговата хемија хром-молибден-алуминиум е дизајнирана за нитридирање: алуминиумот формира тврди, стабилни нитриди во куќиштето додека јадрото останува цврсто.
Основниот челик го носи механичкото оптоварување. Површината на врвот од неа го зема абењето, и токму тука лежи вистинскиот избор. Како апроизводител на завртка барелго снабдуваме целиот опсег на површини и секој одговара на различна закана:
- Нитридирање- 0,5-0,8 мм слој на 950-1050 HV. Чисти смоли, стаклени влакна до 30%.
- Биметална површина— тврда легура споена околу зоната на абење на отворот, отвор до 62 HRC. Абразивна и корозивна должност.
- Прскање со волфрам карбид- за најтешките случаи на абразија.
- Позлата со хром— мазна површина што е пријатна за ослободување. Помага при промена на бојата и лепење, а не при силно триење.
- Нерѓосувачки челик— кога отпорноста на корозија или чистотата на материјалот го водат барањето наместо абењето.
Нашиот водич за материјали за буре со завртки целосно ги споредува основните челици.
Споредени површински третмани
| Материјал / третман | Цврстина | Отпорност на абење | Отпорност на корозија | Најдобро за |
|---|---|---|---|---|
| 38CrMoAlA, нитридиран | 950-1050 HV, 0,5-0,8 mm слој | Добро | Умерено | PE, PP, PS, ABS; стаклени влакна до 30%. Економично стандардно |
| Биметална површина | Отворете до 62 HRC | Одлично | Добро | Наполнето со стакло над 30%, наполнето со минерали, мелење, абразивно дејство |
| Прскање со волфрам карбид | Многу високо | Одлично | Добро | Најтешките случаи на абразија |
| Површина од легура на база на никел | Селектирани по формулација | Добро | Одлично | ПВЦ, флуорополимери, ретарданти на пламен |
| Тврдо хромирање | Тешко, многу тенко | Умерено | Добро | Непречено ослободување, полесно менување на бојата, анти-лепење |
| Нерѓосувачки челик | По одделение | Умерено | Одлично | Апликации предводени од корозија или чистота |
Наведете ја површината за највалканото напојување што ќе работи линијата, а не за најчистата. Спецификацијата за чистата кутија е најчестиот начин на кој новото множество рано умира.
Одржување: Како да го добиете секој час што може да го даде комплетот
Одржувањето не го намалува абењето. Ве спречува да додавате абење што може да се избегне над неизбежното, и ви дава податоци за да ја планирате замената наместо да реагирате на неа.
Список за рутинска инспекција
| Фреквенција | Што да се провери | Зошто |
|---|---|---|
| Секоја смена | Температура на топење наспроти нормална, време на обновување, конзистентност на перницата, оптоварување на моторот | Овие лебдат пред да се појават дефекти |
| Секоја промена на материјалот или бојата | Исчистете целосно; проверете го чистењето за црни дамки или распаднат материјал | Стапките значат мртви точки или деградација некаде |
| Месечно | Потврдете ги термопаровите и лентите за грејачи; проверете го ладењето на доводното грло | Исфрлен сензор незабележано готви материјал со месеци |
| Секогаш кога завртката е надвор | Измерете го OD на летот и ID на отворот на цевката на означените позиции; проверете го прстенот за проверка | Завртката е веќе излезена. Десет минути мерење се бесплатни податоци |
| Најмалку годишно (абразивна или корозивна должност) | Планирано влечење: мерење на целосно абење, проверка на усогласување, евиденција на отчитувањата | Наполнетите, ПВЦ и повторно мелењето ги носат комплетите многу побрзо од чистата смола |
Правилна процедура за прочистување при промена на смоли или бои
Чистете пред секое застанување и секое менување, без исклучоци за напорните денови. Материјалот што е оставен да се излади внатре во бурето се деградира, се пече на површини и подоцна се враќа како црни дамки во делот на купувачот.
Користете комерцијално соединение за прочистување за промена на бојата, за исклучување и пред да се префрлите на полимер чувствителен на топлина. Virgin PE или PP се справува со рутински транзиции помеѓу компатибилни материјали. Смолите со висока температура како компјутер и PMMA се држат поцврсто и имаат потреба од поагресивно чистење.
Чистете пред исклучување, не само пред да го вклучите. Она што го оставате во буре за ладење станува проблем со кој се борите при следниот старт.
Како да се измери расчистувањето од завртка до буре
Ова е мерење кое го претвора мислењето во факт, а повеќето продавници го прескокнуваат.
- Повлечете ја и исчистете ја завртката.Топло, со месинг или бакарни алатки. Никогаш не челични стругалки, кои ја сечат третираната површина од која зависи завртката.
- Обележете ги позициите за мерењедолж работната должина: напојување, транзиција и мерење на минимум.
- Измерете OD на летотсо надворешен микрометар на секоја позиција, земајќи отчитувања на неколку точки околу обемот за да се фати нерамномерно абење.
- Идентификување на дупката за мерење на цевкатасо мерач на дупнатини на соодветни позиции и длабочини.
- Пресметајте го радијалниот клиренс:одземе OD на летот од ID на дупката и подели со два.
- Споредете со цртежот за изградбаи евидентирај го секое читање со датумот и часовите.
Толкувајте го резултатот според оригиналниот клиренс, а не против универзален број. Корисно правило во продавницата: кога клиренсот порасна на приближно двапати поголема од вредноста на градбата или кога излезот значително се намали со иста брзина на завртката, почнете да планирате замена. Нашиот водич за мерење чекор-по-чекор го опфаќа методот во целосни детали.
Распоред за чистење и типови на соединенија за прочистување
Поврзете го соединението со работата. Механички (без абразивни) чистење за чистење со висок вискозитет. Хемиските чистки напаѓаат деградирани материјали и јаглерод. Прочистувањата со пенење се прошируваат за да стигнат до мртви точки што ги пропушта ламинарниот тек.
Интервалите на длабинско чистење зависат од смолата. Полимерите со висока температура побрзо создаваат јаглерод и имаат потреба од почесто длабоко прочистување. Што и да трчате, одржувајте го интервалот на распоред наместо да чекате црни дамки да ви го закажат.
Кога да се поправи наспроти кога да се замени
Споредете ги трошоците по година на услуга, а не двете ценовни ознаки. Обновата која чини половина помалку, но враќа една третина од годините е скапата опција прикриена.
Поправка се наведнува деснокога абењето е димензионално и умерено, основниот метал е здрав, ова е прва обнова, а геометријата сепак одговара на вашата смола.
Замената се наведнува надеснокога корозијата е длабоко навлезена, кога завртката е веќе обновена претходно, кога вашиот материјал се смени и старата геометрија повеќе не одговара или кога комплетот е вообичаена големина чија цена за замена е блиску до понудата за поправка.
Нашиот водич за поправка и замена ја прикажува целосната табела за одлуки.
Правилно складирање и ракување со резервни буриња со завртки
Резервниот сет е корисен само ако е исправен и чист кога ви треба. Чувајте ги завртките хоризонтално со потпора по должината, никогаш не потпирајќи се на врвот. Премачкајте ги против 'рѓа, држете ги покриени и чувајте го листот со спецификации и бројките за измерената цврстина со делот.
Стратегијата за ротација на резервни сетвреди повеќе од која било такса за забрзување, и речиси ниту еден добавувач нема да ви го каже ова. Купете ја замената пред да не успее тековниот сет. Вклучете го новиот сет, испратете го стариот на обнова додека производството продолжува и чувајте го повторно изградениот сет на полицата како резервен.
Сега имате ротација со нула непланирано застој и секоја идна замена се случува според вашиот распоред наместо во 2 часот наутро во сабота. Стратегијата чини еден сет на обртни средства и го враќа првиот пат кога нема да се случи дефект.
Дали е тоа процесот или машината? Порта за одлука
Еве го делот кој не го пишува конкурентот и ќе ви заштеди повеќе време отколку остатокот од овој водич заедно.
Кога ќе се појави дефект во обликувањето, повеќето тимови посегнуваат по поставките на машината. Температура, повратен притисок, брзина на инјектирање, време на задржување. Понекогаш тоа е точно. Но, кога единицата за пластифицирање се носи, ниту една поставка не го обновува процесот, а неделите исчезнуваат во потрагата што никогаш не може да успее.
Вклучете ја оваа порта пред да допрете друга зададена точка.
1. Дали нешто се промени?Нова многу смола, нова боја, нов сооднос на мелење, нов калап, поставка што некој ја прилагодил? Ако одговорот е да, бркајте ја промената. Ова е процесен проблем додека не се докаже спротивното.
2. Дали дефектот се појави ненадејно, или лази повеќе од неколку недели?Ненадејни точки на промена или скршена компонента. Постепени точки на абење. Носењето не пристигнува преку ноќ.
3. Дали перничето е доследно шут до шут?Неконзистентна перница е проверениот прстен што зборува. Проверете го пред било што друго.
4. Дали излезот паднал со иста брзина на завртката или се протегало времето за обновување?И двете се насочени кон клиренсот, што значи абење на завртката или бурето. Поставките не можат да го вратат изгубениот клиренс.
5. Дали температурата на топењето се искачува на непроменети зададени точки?Завртката генерира дополнителна топлина на смолкнување, обично затоа што работи посилно против истрошеното растојание.
6. Дали црните дамки се враќаат после секое чистење?Материјалот е сместен на мртво место. На постар сет, таа мртва точка често се носи со клиренс и има деградирано топење.
Три или повеќе одговори „да“ на прашањата од 3 до 6 значат дека машината ви кажува дека единицата за пластифицирање е истрошена. Стоп за подесување. Повлечете ја завртката и измерете ја.
Мерењето трае еден час. Бркањето на механички дефект низ поставките трае со недели и никогаш не се спојува, бидејќи одговорот никогаш не бил во контролорот.
Водич за решавање проблеми со табела за корени
Секој дефект подолу може да дојде од процес или од механичко абење. Табелата ги именувазавртка и буреосновната причина, бидејќи тоа е половината што сите останати ја оставаат надвор.
| Проблем | Симптом | Завртка / барел коренска причина | Корективна акција |
|---|---|---|---|
| Црни ленти / траги од изгореници | Темни дамки или ленти во делот; полошо по застанувањето | Деградиран материјал сместен во дотраен простор или мртво место; постигна гол; оштетена површина на завртката | Длабоко чистење. Ако се вратат дамките, повлечете и проверете. Проверете дали има бодување и истрошено растојание. Заменете ако сетот содржи материјал |
| Неконзистентна големина на кадарот / кратки снимки | Застрелан тежина наноси; перница варира шут до шут | Проверете дека прстенот не е запечатен(најчести); истрошени летови кои дозволуваат топењето да истече наназад; буре создаден преголеми | Прво проверете го прстенот за проверка. Потоа измерете го клиренсот. Поставките нема да го поправат неповратниот вентил што протекува |
| Зголемување на температурата на топење | Вистинската температура на топење над зададените точки; обезбојување на материјалот | Прекумерно смолкнување од погрешен однос на компресија; истрошениот клиренс што го прави шрафот да работи понапорно; дрифтиран термоспој | Потврдете ги термопаровите. Проверете ја брзината на завртката и задниот притисок. Ако геометријата е погрешна за смолата, завртката е поправка |
| Бавно закрепнување / долго пластифицирање | Времето на закрепнување се протега; времето на циклусот расте | Истрошениот клиренс што ја намалува ефикасноста на пумпањето; прашање на делот за храна; погрешна геометрија за смолата | Прво проверете го ладењето на доводното грло и напојувањето на пелети. Потоа измерете го клиренсот наспроти цртежот |
| Зголемено оптоварување на моторот / повратен притисок | Моторните засилувачи се качуваат при постојан излез; аларми за вртежен момент | Влечење на завртката во отворот (непорамнување, свиткана завртка); прекумерно смолкнување; Отпорност на градење деградиран материјал | Проверете ја усогласеноста и исправноста на завртките. Свитканата завртка ја носи едната страна од отворот и ќе уништи и ново буре |
| Деградација / обезбојување на материјалот | Пожолтување, прскање, кршливост, мирис | Премногу долго време на престој (истрел премал за бурето); стриже премногу агресивен; мртви точки држејќи материјал | Проверете го односот на големината на шутот и капацитетот на цевката. Намалете го смолкнувањето. Кај смолите чувствителни на топлина, завртката со помала компресија може да биде единствената вистинска поправка |
| Делумно не се топи / цврсти честички | Цврсти дамки; дефекти слични на леќи; слаби точки | Недоволен капацитет на топење: L/D е премногу краток, компресија е погрешна, излезот е поместен над она што може да се стопи завртката или истрошено растојание | Намалете го излезот или надградете го на завртка за бариера. Ако комплетот се носи, ниту една поставка не го враќа топењето |
| Низ боја / слаба дисперзија | Нерамна боја; masterbatch не се растура | Нема дел за мешање; истрошена завртка лошо мешање; погрешна завртка за наполнета или обоена смеса | Наведете дел за мешање (Maddock или пин). Потврдете дека завртката не е едноставно истрошена прво |
Црни ленти или траги од изгореници
Деградираниот полимер се сместува некаде и се распаѓа на парчиња. Класичните скривалишта се истрошени клиренси, пробиена дупка, оштетен прстен за проверка и секое мртво место каде што протокот стагнира.
Прво длабоко чистење. Ако дамките се вратат по темелно чистење, материјалот не е само остаток. Непрекинато се произведува од место во вашата машина и треба да ја повлечете завртката и да ја пронајдете.
Неконзистентна големина на снимката или кратки снимки
Проверете го прстенот пред да допрете поставка. Кога неповратниот вентил ќе престане да се запечатува, топењето излегува наназад за време на вбризгувањето, а истрелот што машината мислел дека го измерил не е ударот што го прима калапот.
Подарокот е перницата. Конзистентен процес држи стабилна перница. Кога перницата талка снимен во шут, топењето оди некаде каде што не треба.
Температурата на топење скок или превисока
Измерете го вистинското топење со сонда наместо да им верувате на поставените точки. Ако вистинското топење тече многу над зоните, дополнителната топлина доаѓа од смолкнување, а не од лентите.
Топлината на смолкнување се зголемува кога компресијата е премногу агресивна за смолата, кога брзината на завртката е превисока, кога задниот притисок е прекумерен и кога истрошената завртка мора да работи понапорно за да го придвижи истиот материјал.
Бавно обновување на завртките / Долго време на пластифицирање
Почнете од бункер. Премостувачките пелети, прегреаното грло за напојување и несоодветното ладење на храната го изгладнуваат завртката и се истегнуваат, а ниту еден од нив не е дефект на завртката.
Ако храната е здрава и закрепнувањето е сè уште бавно, измерете го клиренсот. На завртката што ја изгубила својата ефикасност на пумпање за да се носи, му треба подолго време за да го пополни истиот удар, а времето на циклусот го одразува тоа.
Зголемување на оптоварувањето на моторот или на задниот притисок
Зголемувањето на засилувачите при постојан излез значи дека нешто се спротивставува. Свитканата завртка што се влече во отворот е опасниот случај: се носи на едната страна од цевката, а новата завртка што е поставена против таа неусогласеност се носи на ист начин на истиот распоред.
Проверете ја исправноста и усогласеноста пред да нарачате нешто. Едностраното носење на отворот е отпечатокот од прст.
Деградација или обезбојување на материјалот
Доминираат две причини: материјалот е премногу жежок или предолго е жежок. Вториот е оној кој им недостасува на луѓето.
Кадар што е премногу мал за листовите од бурето се топат додека седат низ циклус по циклус, нежно се готви додека не пожолти. Ниту еден дизајн на завртка не поправа шут со мала големина во преголема цевка. Поправете го дијаметарот на завртката или преместете ја работата на помала машина.
Како да нарачате барел за замена за завртки
Ниту еден конкурент не го покрива ова, а тоа е делот што навистина им е потребен на купувачите. Без разлика дали нарачувате од ОЕМ или од независенфабрика за буре со завртки, истата информација го движи цитатот.
Димензии и спецификации што мора да ги наведете
- Марка и модел на машината.Фотографија на табличка со име е доволна за да се потврдат димензиите на монтажата и крајот на погонот.
- Дијаметар на завртката и однос L/D,од цртеж или директно мерено.
- Смолата, со содржина на филер.Ова го придвижува основниот челик и површинскиот третман повеќе од било што друго на списокот.
- Големина на ударот и целен циклус,па геометријата може да се оптимизира наместо да се копира.
- Цртеж, или истрошен примерок.Или работи. Може да се измери истрошен дел и да се реконструира целосната геометрија.
- Што тргна наопаку минатиот пат.Испратете го моделот на абење заедно со делот. Мазната загуба на димензија вели абразија. Питинг вели корозија. Едностраното носење вели порамнување, кое ново завртка нема да го поправи.
Последната ставка е онаа што купувачите ја забораваат и таа е онаа што ве спречува да купите верна копија од неуспехот.
OEM-Match наспроти прилагоден дизајн: добрите и лошите страни
OEM натпреварја репродуцира оригиналната геометрија. Тоа е вистинскиот повик кога оригиналната завртка одговара на вашиот процес и едноставно се истроши. Предвидлив, проверлив според цртежот, без ревалидација на процесот.
Прилагоден дизајнја менува геометријата за да одговара на она што всушност го трчате денес. Тоа е вистинскиот повик кога процесот се движел, а завртката не: сте додале повторно мелење, сте се префрлиле на пополнето одделение, сте ги смениле излезните цели или оригиналната завртка никогаш не се справила добро со вашата смола.
Нарачувањето на OEM натпревар кога процесот е променет го репродуцира проблемот во нов челик. Нарачувањето приспособен дизајн кога оригиналот беше во ред, додава цена и повторна проверка за ништо. Моделот на носење ви кажува во која ситуација се наоѓате.
Што да очекувате при набавка од Кина
Времето на довод зависи од геометријата, површинскиот третман и дали постои цртеж. Побарајте го писмено со вашата понуда и прашајте од што започнува часовникот: потврда за цртежот или нарачката за купување. Тие не се ист датум, а разликата често е една недела.
Три работи вреди да се закачат пред да се обврзете:
- Кога ќе започне производството.Обратно инженерство на истрошен примерок додава време пред да се исече еден чип. Цртежот го отстранува тој чекор.
- Што додава површинскиот третман.Биметалличната површина и прскањето со карбид се посебни процесни чекори со сопствена редица.
- Морски товар, посебно.Не е во времето на производство, и тоа е бројката што ги изненадува купувачите за прв пат.
Нашиот цитат е транспарентен по дизајн: даваме проценети трошоци што ги покриваат производот, испораката и тековното одржување, така што нема што да се открие подоцна. Ја добивате таа понуда во рок од 12 часа.
Планирајте околу времето на носење со ротација на резервниот комплет опишан претходно. Комплет нарачан од дневник за абење се испраќа на вашиот распоред. Комплет нарачан од дефект се испраќа спроти часовникот, по воздушен пат, по цена која никој не ужива да ја објасни.
Критериуми за прифаќање на квалитетот и точки на инспекција
Ова се проверките што го одвојуваат вистинскиот добавувач од евтин. Побарајте ги писмено пред да ја нарачате и потврдете ги кога ќе пристигне комплетот:
- Надворешен дијаметар на повеќе точки долж секој лет
- Дијаметар и цилиндричност на дупката
- Тврдоста на површината како аизмерена вредност(HV или HRC), а не спецификација на каталог
- Длабочина на нитридирана кутија или длабочина на слој од легура на биметалличен отвор
- Концентричност и директност
- Површинска грубост (Ra)
- Одделение за основен челик, потврдено
Цврстината и длабочината на куќиштето се двете најважни, а двете најчесто тивко се намалуваат. Нитриден слој на 950–1050 HV и длабочина од 0,5–0,8 mm е спецификација на која можете да го држите добавувачот. „Нитридиран“ сам по себе не е.
Ако цитатот е драматично под другите, прашајте што е челикот и колку длабоко е третманот. Речиси секогаш тука се крие разликата, а вие ја враќате при рано носење.
Нашиот целосен преглед на изворите се наоѓа во приспособениот водич за нарачка на буре со завртки.
Ви треба замена или прилагодено барел за завртки за вбризгување? Испратете ја вашата машина модел, цртеж или истрошен примерок. Цитираме во рок од 12 часа.
Добијте понуда за завртки за барелНајчесто поставувани прашања
П: Колку долго трае бурето со завртки за вбризгување?
О: На некорозивни смоли како што се PE и PP, нашите нитридирани завртки за вбризгување 38CrMoAlA работат приближно 10.000–20.000 часа. Соединенијата наполнети со стакло, ПВЦ и тешкото мелење го намалуваат тоа, а колку далеку зависи од содржината и излезот на филер. Не пуштајте го часовникот и надевајте се: измерете. Најмалку еднаш годишно при абразивна должност, проверувајте го OD и ID на отворот на летот според цртежот на конструкцијата и запишете го трендот. Трендот, а не бројката за часови, ви кажува кога да го нарачате следниот сет.
П: Која е стандардната празнина помеѓу завртката и бурето?
О: Не постои единствена фигура, бидејќи клиренсот се мери со дијаметар на завртката. Правилото на индустријата за нов сет е приближно 0,001 инч радијален клиренс по страна за секој инч од дијаметарот на завртката, така што завртката од 60 мм слетува близу 0,06 мм по страна. Вашиот цртеж на градба е авторитет. Како практична граница за сервисирање, кога измерениот клиренс пораснал на приближно двапати поголема од вредноста на изградбата или кога излезот значително се намалил со истата брзина на завртката, планирајте ја замената.
П: Може ли да користам една завртка за повеќе различни смоли?
О: Во рамките на семејството, да. Завртката за општа намена прифатливо се справува со PE, PP, PS и ABS, поради што производителите на машини го испорачуваат стандардно. Низ семејствата, бр. ГП завртката на крут ПВЦ го разградува материјалот и го кородира челикот. ГП завртката на најлон исполнет со стакло брзо се истроши. А завртката со големина за еден волумен на шут не може да послужи за работа што користи мал дел од бурето без да се готви материјалот. Ако вашите смоли ги опфаќаат тие празнини, ви требаат повеќе од една завртка или завртка дизајнирана за најтешкото куќиште.
П: Како можам да кажам дали мојата завртка за вбризгување е истрошена?
О: Машината прво ви кажува, а микрометарот го потврдува тоа. Гледајте дали излезот паѓа со иста брзина на завртката, истегнувањето на времето за обновување, качувањето на температурата на топење при непроменети зададени точки, црните дамки што се враќаат по чистењето и повлекувањето на големината на шутот. Секое од нив го оправдува влечењето на завртката. Потоа измерете го OD на летот со микрометар и ID на отворот со мерач на отвори, на соодветни позиции и споредете го радијалното растојание со цртежот. Симптомите сугерираат; мерењето потврдува.
П: Што е биметалличен шраф барел и кога ми треба?
О: Биметалличното буре го задржува телото од легиран челик и спојува легура со потешко абење во отворот. На нашите буриња прскаме тврда легура на целиот круг околу зоната на абење на отворот, со што внатрешната цврстина е 62 HRC. Линијата е лесно да се повлече:стаклени влакна до 30% работат добро на нитриден сет 38CrMoAlA. Над 30% стакло, со минерално полнење или заштитник на пламен, или на корозивна смола, стануваат биметални. Нитридираното куќиште е дифузен слој од 0,5–0,8 мм, а тешкото полнење го пресекува долго пред да се заврши челикот одоздола.
П: Дали дизајнот на завртката влијае на квалитетот на делот во обликувањето со инјектирање?
О: Директно и повеќе од повеќето процесни поставки. Геометријата на завртките одредува колку целосно се топи материјалот, колку е рамномерна температурата на топењето, колку добро се распрснуваат бојата и полнењето и колку е конзистентна снимката. Растопување, ленти, прскање, деградација и варијации на шутот, сето тоа се навраќа на дизајнот на завртката или абењето на завртките барем онолку често колку што трагаат до контролерот. Кога дефектот се спротивставува на секоја промена на поставката што ја правите, причината е обично геометријата или абењето.
П: Која е разликата помеѓу завртката за инјектирање и завртката за истиснување?
О: Завртката за истиснување постојано се ротира и пумпи се топи напред без запирање. Завртката за вбризгување прави две работи: се ротира за да го пластифицира ударот, потоа престанува да ротира и се движи напред како клип за да го инјектира. Тоа возвратно дејство е причината зошто завртките за вбризгување носат прстен за проверка на врвот и зошто имаат пократки сооднос L/D, обично 18:1 до 25:1, од завртките за истиснување. Материјалот исто така се наоѓа во буре за инјектирање помеѓу снимките, што го прави времето на престој и големината на снимката критични.
П: Дали производителот на буре со завртки може да ја копира мојата завртка без цртеж?
О: Да. Испратете го истрошениот дел и геометријата може да се измерат и реконструираат: дијаметар, сооднос, длабочина на каналот и димензии на погонот. Ги држиме завртките за вбризгување на ±0,001 mm. Вреди да се истакне една претпазливост: истрошената завртка е помала отколку што ја напуштила фабриката, така што замената треба да биде изградена според оригиналната намера на дизајнот, а не според истрошените димензии. Испратете ја шемата за абење заедно со делот и новата завртка ќе биде специфицирана против дефектот наместо да ја наследи.
Заклучок
Три идеи го носат целиот водич.
Изборот ја следи смолата.Геометријата (L/D, однос на компресија, тип на завртка) одговара на тоа како се топи вашиот полимер. Третманот на површината одговара на тоа колку е валкана вашата храна. Чистите смоли работат среќно на нитридирана 38CrMoAlA. Абразивните и корозивните доводи имаат потреба од биметалличен отвор, а наведувањето на чистото куќиште е најчестиот начин на кој нов комплет рано умира.
Одржувањето купува години, а податоците купува планирање.Чистете пред секое застанување, чистете со месинг наместо со челик и мерете го растојанието секогаш кога завртката ќе се извади. Дневникот за абење се врти „дали се носи? во „кога ќе ја премине линијата?“, што е разликата помеѓу планираното менување и исклучувањето.
Дијагностицирајте ја машината пред да го прилагодите процесот.Кога излезот опаѓа, циклусите се протегаат, перницата талка или се враќаат дамките по чистењето, единицата за пластифицирање зборува. Поставките не можат да го вратат изгубениот клиренс или повторно да го запечатат истрошениот прстен за проверка. Повлечете ја завртката и измерете ја.
Nanhaiya има изградено завртки и буриња повеќе од дваесет години и опслужува над 500 клиенти ширум светот. Нашите завртки за вбризгување се обработуваат од 38CrMoAlA, се гасат и се калат, потоа се нитридуваат со гас на 500-560 °C до куќиште од 0,5-0,8 mm на 950-1050 HV, се одржуваат на толеранција од ±0,001 мм 1-0,00 часа и оценети некорозивни смоли. Онаму каде што доводот е поостар, го прскаме цврстата легура на целиот круг околу зоната на абење на отворот и ја зголемуваме внатрешната цврстина на 62 HRC.
Пред да нарачате, нашите инженери работат со вас преку параметрите: дијаметар, сооднос, длабочина на каналот за завртки и избор на материјал помеѓу 38CrMoAlA и дуплекс легура. Таа консултација е бесплатна, а понудата што следи ги вклучува производот, испораката и очекуваните трошоци за одржување, така што подоцна не се појавува ништо што не било на страницата.
По испораката, нашите техничари поддржуваат инсталација и пуштање во работа, гаранцијата тече до договор (обично една до две години) и секое прашање по продажбата добива одговор во рок од 24 часа и решение во рок од 48.
Испратете ни го вашиот модел на машина, смола и проблемот што се обидувате да го решите. Ќе имате спецификација и понуда во рок од дванаесет часа.
Кажете ни ја вашата машина, вашата смола и што тргна наопаку минатиот пат. Ќе го наведеме множеството што го поправа, а не оној што го повторува.
Контактирајте со Nanhaiya за понуда