Вести

Како може завртката да ги исполни барањата за отпорност на абење и висока прецизност за обработка?

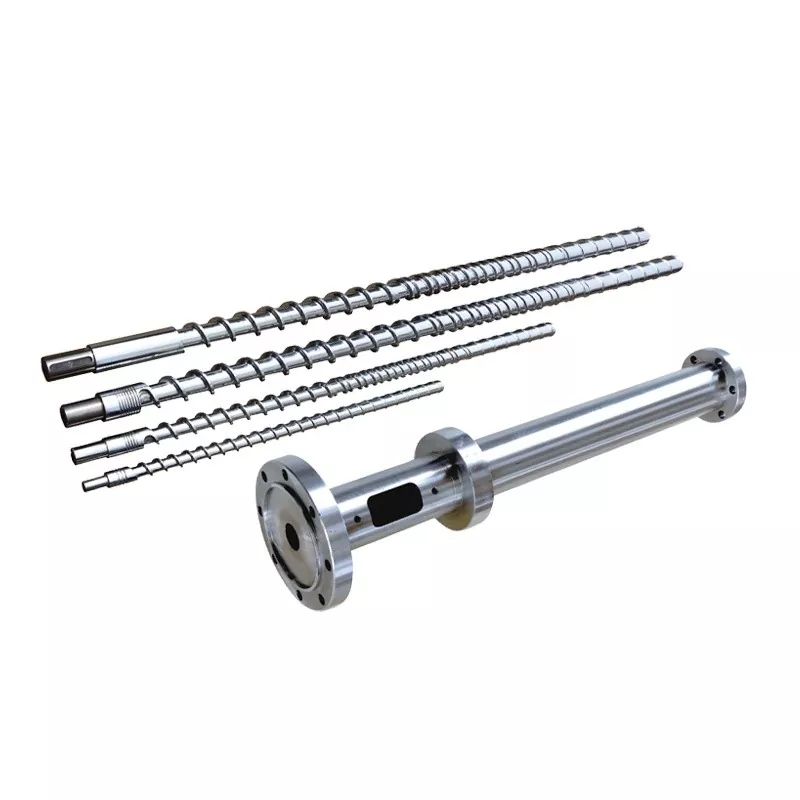
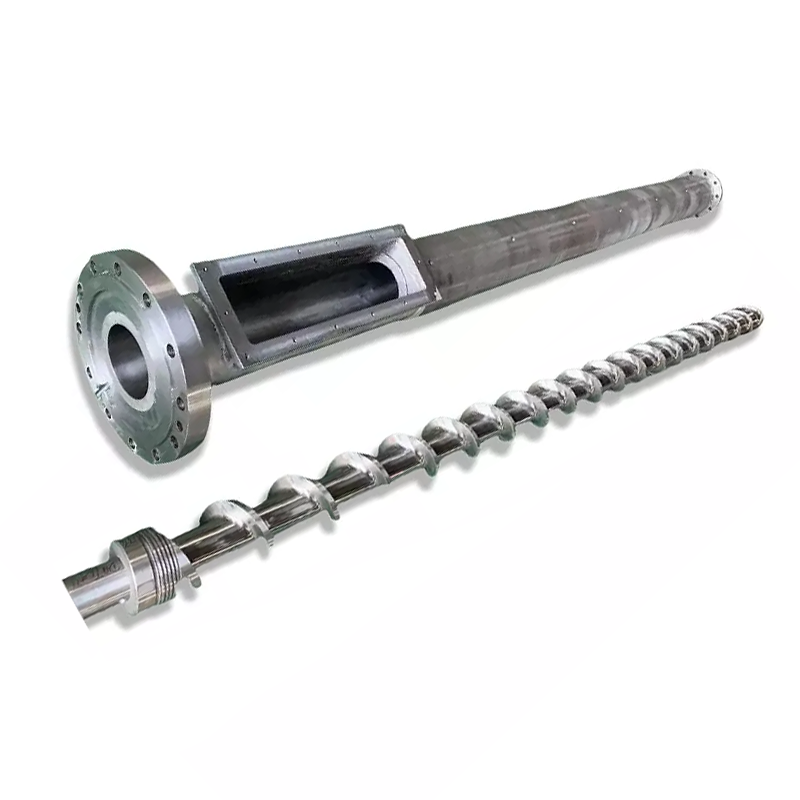
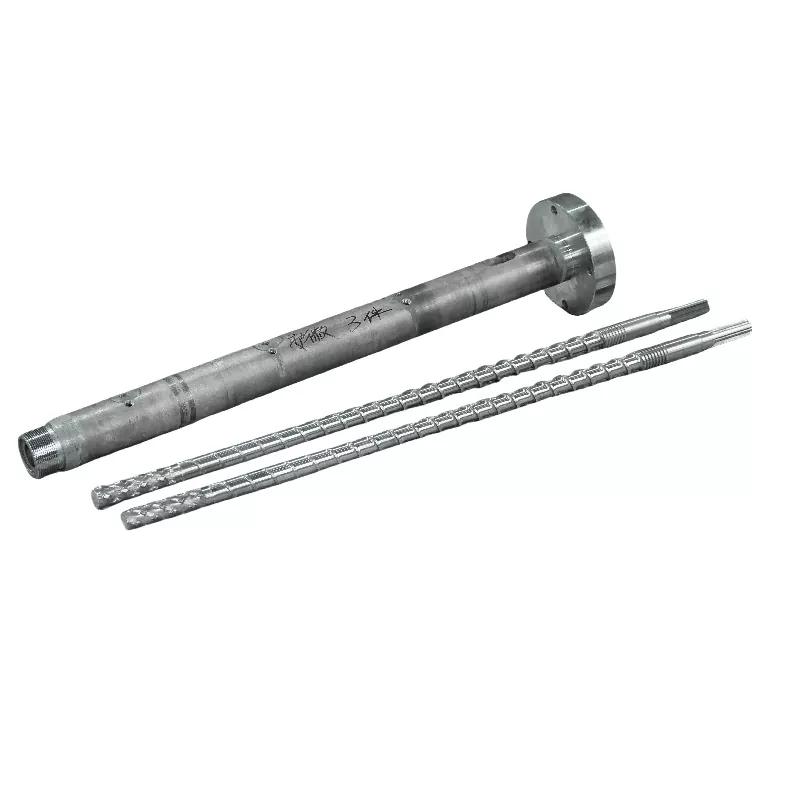
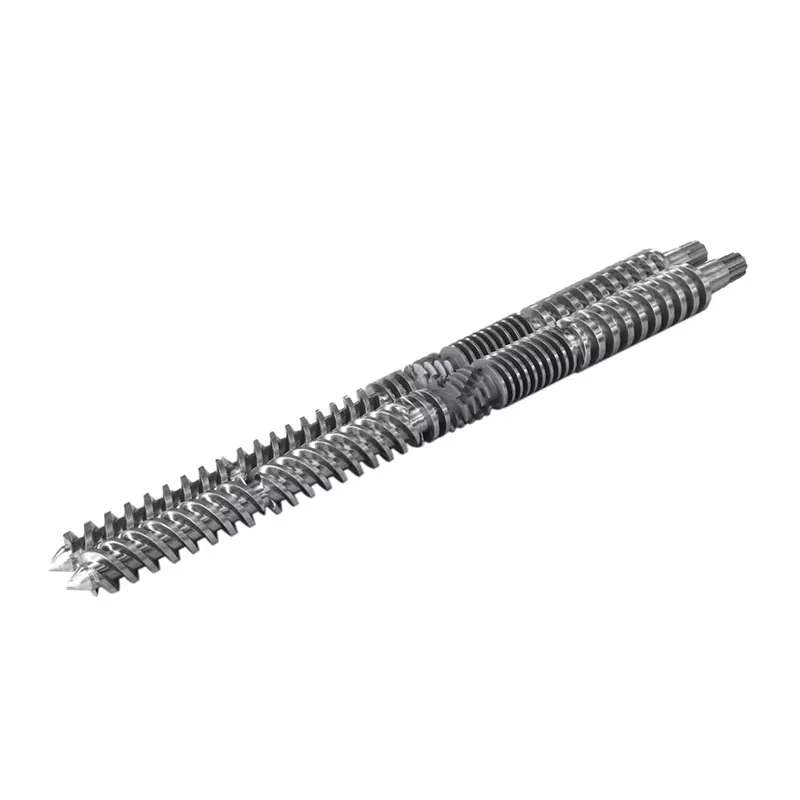
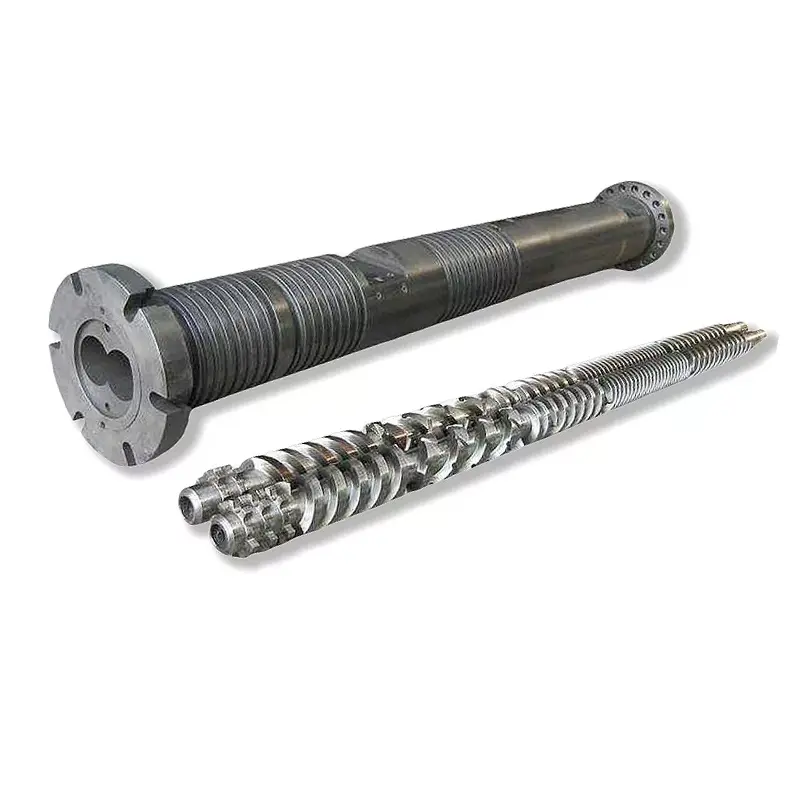
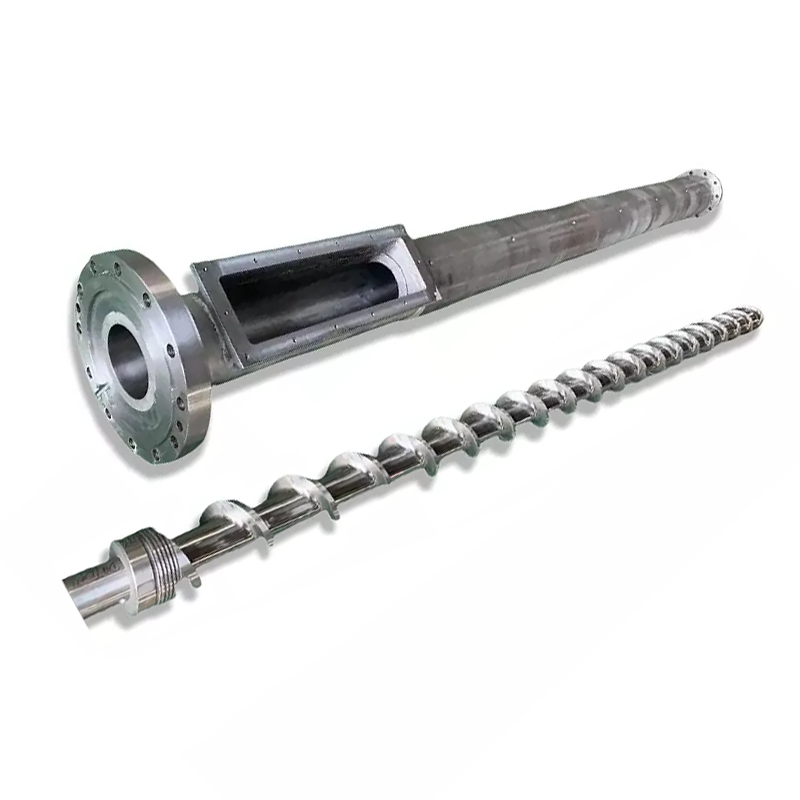
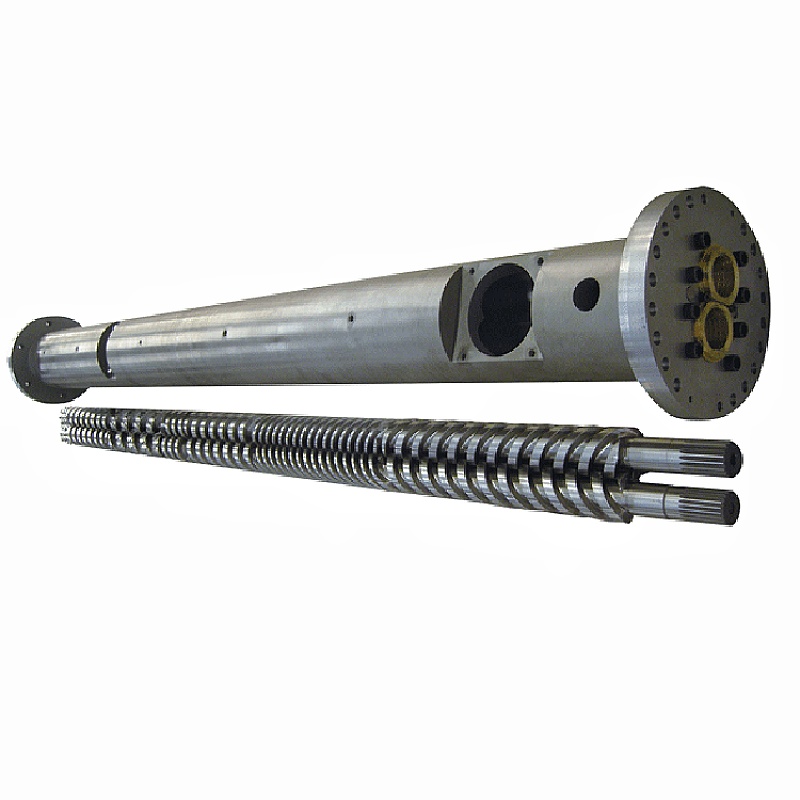
Во областа на пластична екструзија и обликување со инјектирање, наеден шрафе основната енергетска компонента на целата производна линија. Добро дизајниран и прецизно произведен, не само што ја одредува стабилноста на квалитетот на преносот и пластифицирањето на материјалите, туку директно влијае и на точноста на димензиите на готовите производи и на континуитетот на производството. Соочени со сложени материјали кои содржат стаклени влакна, калциум карбонат, минерални полнила и корозивни адитиви, одржувањето одлична отпорност на абење и стабилна прецизност на обработка за овој клучен дел при долгорочно големо оптоварување, високо триење и висока температура стана технички фокус за менаџерите на опремата и инженерите на процесите.

single-screw

Абење и корозија: примарни причини засновани на податоци за производство

Факторите кои водат до предвремено откажување на површината на завртката се директно поврзани со карактеристиките на обработените материјали. Различни материјали произведуваат различни механизми на оштетување на aЕдинечна завртка,кои бараат насочени решенија за заштита. Табелата подолу резимира три вообичаени типови на материјална штета и нивните ефекти:

Тип / Состојба на материјал Главен механизам за оштетување Специфичен ефект на еден шраф
Стаклени влакна, калциум карбонат, минерални полнила Абразија и сечење со тврди честички Рабовите на летот на завртките стануваат заоблени, пренесувајќи падови на ефикасноста, клиренсот се зголемува
ПВЦ, ЕВА, ТПР и други материјали чувствителни на топлина Корозивни гасови (на пример, HCl) ослободени на висока температура Микропори и дупчење на метална површина, деградација на јачината
Топен или рециклиран материјал со висок вискозитет Локално прегревање поради висок стрес на смолкнување Забрзано абење од замор на површината, пукнатини или распарчување


Во вистинското производство, абразивното абење и хемиската корозија често се менуваат, што дополнително го забрзува расипувањето на завртката. Затоа, мора да се изгради целосен систем за заштита од три аспекти: материјал, термичка обработка и површинско инженерство.

Клучни технички патеки за подобрување на отпорноста и прецизноста на абење

Основни процеси: Систематска заштита од третман со базен материјал до обложување со тврда површина

За да се постигне и висока отпорност на абење и висока прецизност, професионалните производители обично го усвојуваат следниов систем на процес на чекори:

  • Калење и калење на основниот материјал– Користете 38CrMoAlA легиран челик, изведете калење и калење на висока температура за да добиете униформа калена структура на сорбит, елиминирајќи го стресот од ковање и обезбедувајќи добра цврстина на јадрото.
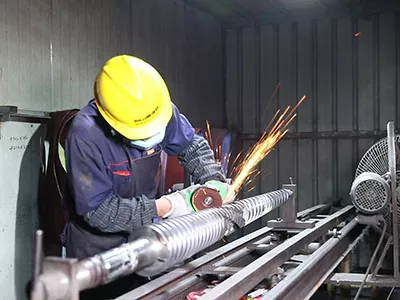
  • Прецизно мелење– Користете високопрецизни цилиндрични и CNC брусилки со навој за да обезбедите геометриска точност на профилот на летот. Правилата, толеранцијата на висината и грубоста на површината на aЕдинечна заврткасе контролираат до ниво на микрони, намалувајќи го повратниот проток на топење и локалното триење.
  • Нитридирање на површината– Нанесете нитридирање со гас или јони за да формирате бел слој од 0,3–0,6 mm на површината на завртката, постигнувајќи површинска цврстина од HV900–1100, значително подобрување на отпорноста на абразивно абење додека ја задржува цврстината на јадрото.
  • Електропластирање или позлата без електроника– За висококорозивни материјали (на пр. ПВЦ, флуоропластика), додајте слој од тврд хром или никел без електроника над нитридираниот слој за да ги запечати микропорите и да ја подобри отпорноста на корозија, истовремено намалувајќи ја адхезијата на топење.
  • Заварување со спреј со двојна легура (PTA или ласерско обложување)– За високо абразивни материјали како што се стаклени влакна, калциум карбонат или рециклиран материјал, нанесете легура на база на никел или кобалт на врвовите на летот, постигнувајќи цврстина над HRC60. Оваа композитна структура му овозможува на завртката да одржува стабилен капацитет за пластифицирање и прецизно растојание при екструзија со голема брзина и корозивни средини.

Прецизна обработка и усогласување на процесите: Обезбедување униформно пластифицирање и конзистентност на производот

Високата прецизност не се однесува само на сопствените димензионални толеранции на завртката, туку и за контролирање на растојанието помеѓу надворешниот дијаметар на летот на завртката и внатрешниот ѕид на цевката. Искуството покажува дека контролирањето на клиренсот помеѓу аЕдинечна завртка а цевката во рамките на 0,10–0,20 mm (во зависност од дијаметарот) значително го намалува истекувањето на топењето и ја зголемува специфичната моќност. Дополнително, оптимизираните геометриски параметри (однос на компресија, однос L/D) кои се совпаѓаат со жлебови чаури за напојување на цевката може да постигнат високо пластифицирање на смолкнување при помали брзини на завртките, намалувајќи ја температурата на топењето за околу 10°C, а со тоа го подобрува квалитетот на површината на производот и стабилноста на димензиите.

Вкупно решенија за тешки работни услови

За специјални материјали како што се композитот од дрво-пластика (WPC), инженерска пластика и рециклирани материјали, водечките производители се префрлија од едноставна обработка на делови на интегрирани технички услуги што покриваат „избор на материјал - дизајн на процес - посттретман“.

На пример, за армиран најлон кој содржи повеќе од 30% стаклени влакна, може да се дизајнира завртка со променлив чекор и променлива длабочина на каналот, со заоблени транзиции во коренот на летот за да се намали концентрацијата на стрес. Во комбинација со заварување со спреј со двојна легура и полирање со огледало (груба на површината Ra ≤ 0,05 μm), ова го намалува ризикот од таложење на јаглерод и го олеснува чистењето.

single-screw

Заклучок: Долгорочна вредност на инвестирање во завртка со високи перформанси

Накратко, АЕдинечна заврткапроизведен со прецизен дизајн и повеќекратни заштитни третмани не само што значително го продолжува сопствениот работен век, туку и ја подобрува енергетската ефикасност на истиснување и обликување со инјектирање, ја намалува фреквенцијата на одржување и обезбедува конзистентност на квалитетот на производот. Кога компаниите за преработка на пластика избираат производител какоZhoushan Nanhaiya Plastic Machinery Co., Ltd.– кои поседуваат целосен синџир на процеси, прецизна опрема за обработка и долгогодишно искуство во индустријата – тие добиваат еднократна техничка гаранција од материјал за завртки, термичка обработка до површинска облога, поставувајќи цврста основа за долгорочно стабилно производство.

Поврзани вести
Остави ми порака
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња. Политика за приватност
ОтфрлиПрифати