Завртените вртежи во минута не е излезно копче сам по себе. Промената на брзината го менува пренесувањето на цврстите материи, времето на топење, смолкнувањето, создавањето на притисок и времето на престој, така што корисниот резултат мора да се процени според температурата на топењето, оптоварувањето на моторот, притисокот и квалитетот на производот.

Брз одговор
Зголемувањето на брзината на завртката обично го зголемува протокот на влечење и брзината со која материјалот влегува во процесот, но врската не е неограничена или совршено линеарна. Повеќе вртежи во минута, исто така, може да додаде топлина на смолкнување, да го скрати времето на престој и да изложи слаб дел за напојување или топење.
Променете по една контролирана променлива, почекајте стабилна состојба, а потоа споредете го излезот, профилот на температурата на топење, притисокот, оптоварувањето на моторот и квалитетот на производот. Застанете кога еден од нив ќе го достигне дозволеното ограничување, дури и ако погонот може да врти побрзо.
Читајте го екструдерот како еден поврзан систем
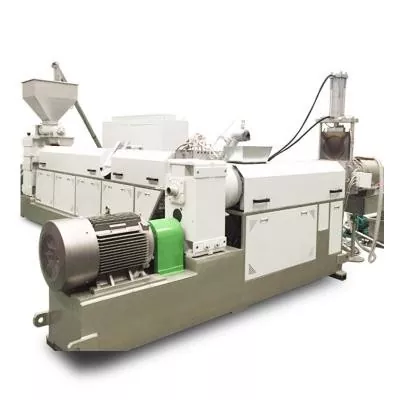
Материјалот влегува како масовно цврсто тело, станува набиен слој, се топи, се меша и излегува низ рестриктивна патека на проток. Моторот обезбедува механичка енергија додека грејачите на бурињата и колата за ладење разменуваат топлина со процесот. Завртката и матрицата ја делат должноста на притисокот.
Студијата во индустриски размери од 2016 година тестираше три полимери, три геометрии на завртки, пет брзини и три температурни услови, за 135 работни ситуации. Авторите заедно ја мереле побарувачката за енергија и варијациите на температурата на топењето. Нивните резултати се менуваа со материјалот, завртката и условите, поради што едно универзално правило од вртежи во минута е несигурно.
Нашиот поглед на фабриката:најдобрата работна точка не е најголемите вртежи во минута што ги прифаќа инверторот. Тоа е највисоката стабилна производна состојба која останува во одобрените граници на моторот, менувачот, притисокот, температурата и квалитетот на производот. Ако една граница пристигне рано, идентификувајте го тоа тесно грло пред да нарачате побрз погон или нова завртка.
Што се менува кога брзината на завртката се зголемува
Поголемите вртежи во минута ја поместуваат површината на завртката побрзо во однос на цевката. Во стабилен опсег, ова може да го зголеми транспортот на цврсти материи и пренесувањето на топењето. Исто така, ја менува брзината на смолкнување, влезната механичка енергија, времето достапно за топење и бројот на вртежи на завртката што ги доживува материјалот.
Насоката на промената на температурата на топењето не е универзална. Една студија на HDPE од 2014 година користела три вискозитети на смола, три геометрии на завртките и неколку брзини и поставени температури. Утврдено е дека типот на завртката, вискозноста на смолата, поставената температура и брзината влијаат на искористувањето на енергијата и конзистентноста на топењето.
Еднолетните завртки покажаа критична брзина кога квалитетот на топење се влоши, додека тестираната завртка за бариера одржуваше подобра температурна униформност.


Температурата на поставената барел не е температурата на топење
Контролорот прикажува цел на зоната на грејачот и обично температура во близина на ѕидот на бурето. Полимерот во внатрешноста на каналот исто така добива механичка енергија од деформација и триење. Ладењето може да отстрани дел од таа топлина, но последното топење може да остане потопло, постудено или помалку униформно отколку што сугерира едно читање на контролорот.
Измерете ја температурата на топењето на одредена локација и наведете го методот на сензорот. Студијата за полимерно инженерство и наука од 2006 година користеше термоспојна мрежа низ протокот на топење. Откри ниски температурни региони со висока пропусност со завртки со едно летање, додека тестираната бариера завртка со мешалка Maddock постигна подобро топење и помала варијација.
Не спуштајте ја секоја зона на грејачот само затоа што измереното топење е жешко.Ако завртката создава најголем дел од топлината, агресивното намалување може да го остави цврстиот кревет постуден додека смолкнувањето останува високо. Прегледајте каде се топи, излезот на грејачот, одговорот на ладењето и оптоварувањето на моторот пред да го промените целиот профил.
Зошто излезот престанува да следи вртежи во минута во права линија
При помала брзина, добро напојуваниот екструдер може да покаже речиси линеарна врска помеѓу вртежи во минута и масовниот проток. Тој однос слабее кога пелетите повеќе не го полнат каналот пропорционално, густината се менува, грлото за напојување се лизга, топењето опаѓа или отпорот низводно го менува балансот притисок-проток.
Студијата на Универзитетот во Штутгарт од 2022 година ги спореди мазни, спирално жлебови и аксијално жлебови напојувачки зони при големи брзини на завртките. Пронајде праг над кој пропусната моќ стана нелинеарна и таа форма и големина на пелети влијаеа на тој праг. Ова поддржува практично фабричко правило: запишете ја вистинската суровина, како и името на полимерот.



Како да го прочитате објавениот опсег на брзина и излез на Nanhaiya
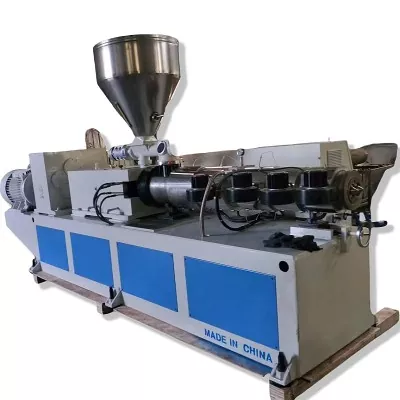
Нанхаја ја објавува следната семејна табела на двете нејзиникатегорија со една заврткаи PE/PP страница со голема брзина. Тоа е корисно за идентификување на наведениот опсег на производи на компанијата. Тоа не е оперативна гаранција за неодреден материјал и матрица.
| Модел | L/D | Објавен излез | Објавена брзина | Мотор за возење |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 до 5 kg/h | 10 до 60 вртежи во минута | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 до 8 kg/h | 10 до 60 вртежи во минута | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 до 10 kg/h | 10 до 60 вртежи во минута | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 до 36:1 | 10 до 120 kg/h | 10 до 150 вртежи во минута | 5,5 до 22 kW |
| NHY65 | 25:1 до 36:1 | 60 до 300 кг/ч | 20 до 150 вртежи во минута | 22 до 75 kW |
| NHY75 | 25:1 до 36:1 | 200 до 450 kg/h | 20 до 150 вртежи во минута | 30 до 132 kW |
| NHY90 | 25:1 до 36:1 | 180 до 600 kg/h | 20 до 110 вртежи во минута | 30 до 185 kW |
| NHY120 | 25:1 до 36:1 | 320 до 1000 kg/h | 20 до 90 вртежи во минута | 75 до 280 kW |
| NHY150 | 25:1 до 36:1 | 400 до 1300 kg/h | 20 до 75 вртежи во минута | 90 до 400 kW |
Извор: Веб-страница Nanhaiya, проверена на 31 август 2026 година. Секој ред содржи вредности на широки серии. Не комбинирајте го највисокиот излез, брзината и бројот на моторот во една претпоставена конфигурација на машината.
Тврдењето на веб-страницата Nanhaiya:на страницата со голема брзина PE/PP се наведува дека оптимизираната структура на завртките и менувачот со висок вртежен момент може да ја удвојат ефикасноста наспроти традиционалната опрема и дека неговиот дизајн може да ја намали температурата на истиснување на PP.
На страницата не е наведена машината за споредба, смолата, матрицата, методот на тестирање или прозорецот за прифаќање. Третирајте ги двете изјави како тврдења на добавувачи кои бараат протокол за тестирање специфичен за проектот пред да внесат рентабилност или гаранција за купување.
Толкувајте комбинации, а не изолирани читања
| Тренд по зголемување на вртежите во минута | Можно толкување | Следна проверка |
|---|---|---|
| Излезот се зголемува, притисокот и оптоварувањето остануваат стабилни, квалитетот останува | Линијата можеби сè уште е во нејзиниот корисен оперативен прозорец | Потврдете ја униформноста на температурата на топењето и капацитетот за ладење низводно |
| Вртежите во минута се зголемуваат, но излезните добивки се намалуваат | Капацитетот на доводот, отпорот на топење или низводно може да биде ограничен | Проверете ја конзистентноста на храната, специфичниот излез, филтерот и притисокот на матрицата |
| Температурата на топење и оптоварувањето на моторот брзо се зголемуваат | Механичката енергија и отпорот се зголемуваат | Прегледајте ја вискозноста на смолата, геометријата на завртките, состојбата на филтерот и топлинскиот профил |
| Просечната температура на топењето паѓа, но варијациите се зголемуваат | Може да биде присутно доцно или нецелосно топење | Проверете ги дефектите на производот и споредете со капацитетот на топење на завртката |
| Циклуси на притисок со излез и оптоварување на моторот | Проблемот може да биде храна, топење, контрола на температурата или ограничување | Користете гонапорен дијагностички водич |
| Товарот се зголемува по промена на филтерот или матрицата | Отпорот низводно ја смени работната точка | Споредете чист и нечист притисок со истиот материјал и брзина |


Користете тест со контролиран чекор наместо да ги бркате контролите
- Изберете еден стабилен материјал и производ.Забележете го степенот на смола, формата на пелети или повторно мелење, адитиви, влага и неодамнешна низа на материјали.
- Воспоставете основна линија.Снимајте ги вистинските вртежи во минута, доводот, излезот, температурата на топењето, притисокот, оптоварувањето на моторот, отчитувањата на зоната и квалитетот на производот откако линијата ќе се стабилизира.
- Променете една одобрена променлива.Користете го времето на зголемување и стабилизација дефинирано со линиската процедура. Не менувајте ја брзината, напојувањето и температурата заедно.
- Споредете ги и просечните и варијациите.Прифатливиот просек може да го скрие притисокот на велосипедот или нерамномерниот профил на температурата на топењето.
- Обележете го првиот ограничувачки услов.Тоа може да биде оптоварување на моторот, притисок, квалитет на топење, димензионална стабилност, капацитет за ладење или дефект на површината.
- Повторете само внатре одобрени граници.Корисниот максимум се постигнува кога уште едно зголемување дава премал излез или турка измерената состојба надвор од прифаќањето.
Нашиот поглед на фабриката:клиент кој испраќа пет стабилни работни точки ни дава покорисни докази за дизајн од клиент кој испраќа еден максимален вртежи во минута. Трендот покажува каде линијата ја губи ефикасноста и дали следната промена припаѓа во делот за напојување, геометријата на завртките, состојбата на абење или опремата низводно.
Кога трендот на процесот ќе се врати на хардверот
Поголемите вртежи во минута не можат да го поправат прекумерното растојание од завртката до цевката, недоволно големината на делот за довод, делот за топење што заостанува или мешалка што создава премногу губење на притисокот. Тоа може да ги олесни видливите граници. Исчистете ги и измерете ги истрошените компоненти пред да ги копирате.
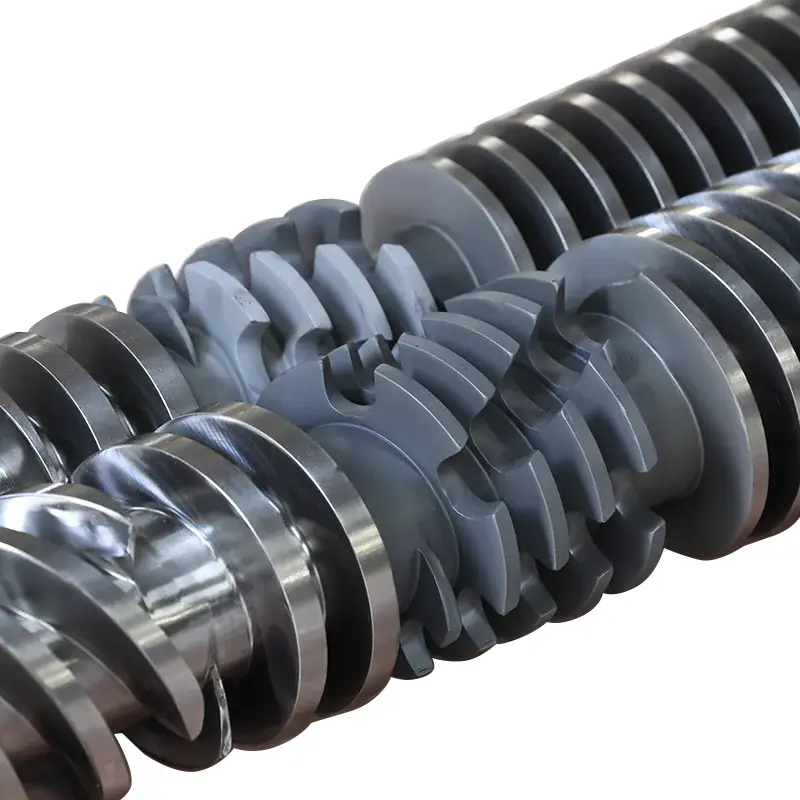
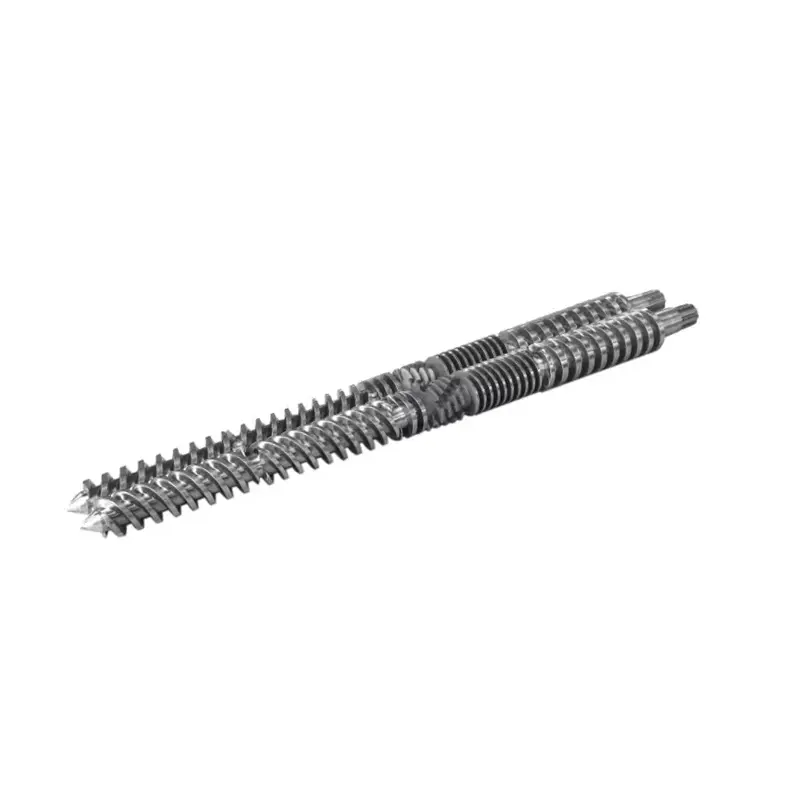
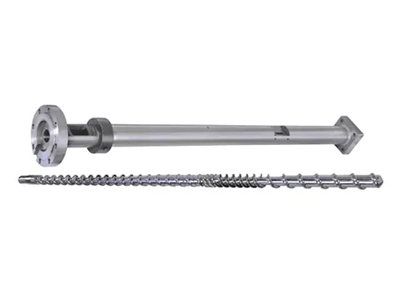
Користете гобариера, конвенционална и споредба на завртките за мешањекога униформноста на топењето се менува со брзината. Користете говодич за мерење на абењекога специфичниот излез се намалува со чиста патека на проток и стабилен материјал.
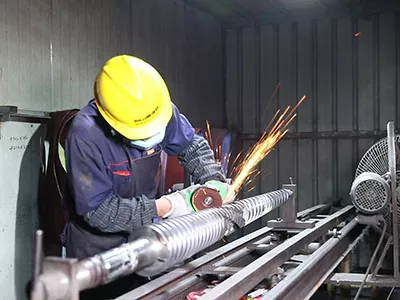
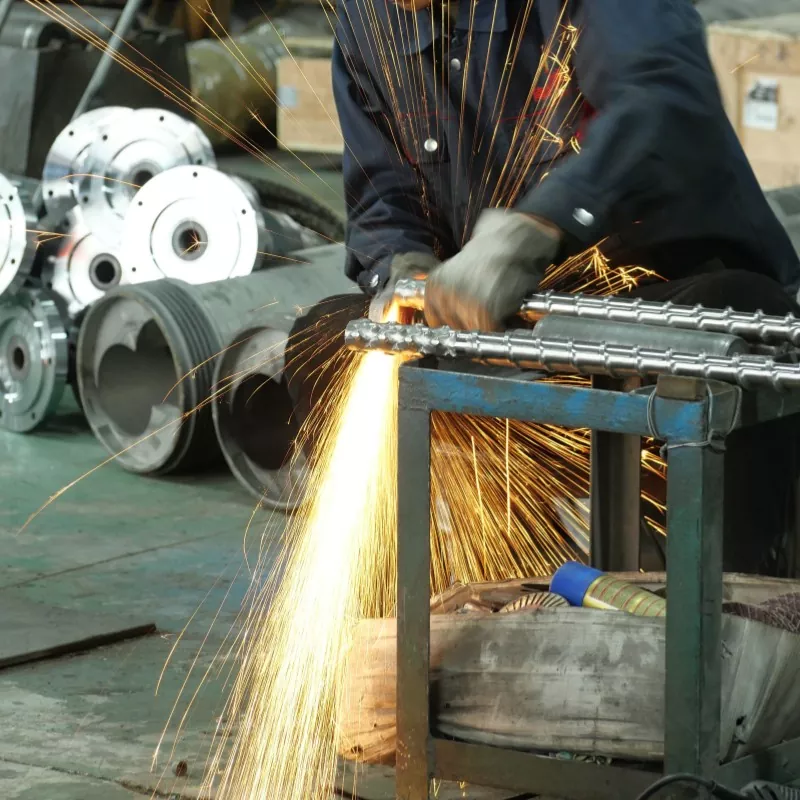
Нанхајастраница за опреманаведува дека неговите CNC стругови можат да обработуваат парчиња до 6 m, а неговата опрема за дупчење и глодање има 0,02 mm точност на позиционирање. Тоа се објавени способности на фабричко ниво. Одобрениот цртеж сепак мора да ги дефинира димензиите и точките за проверка за нарачката.

Податоци за преглед со еден шраф со висок излез
- Производител на машина, модел и дијаметар на завртката
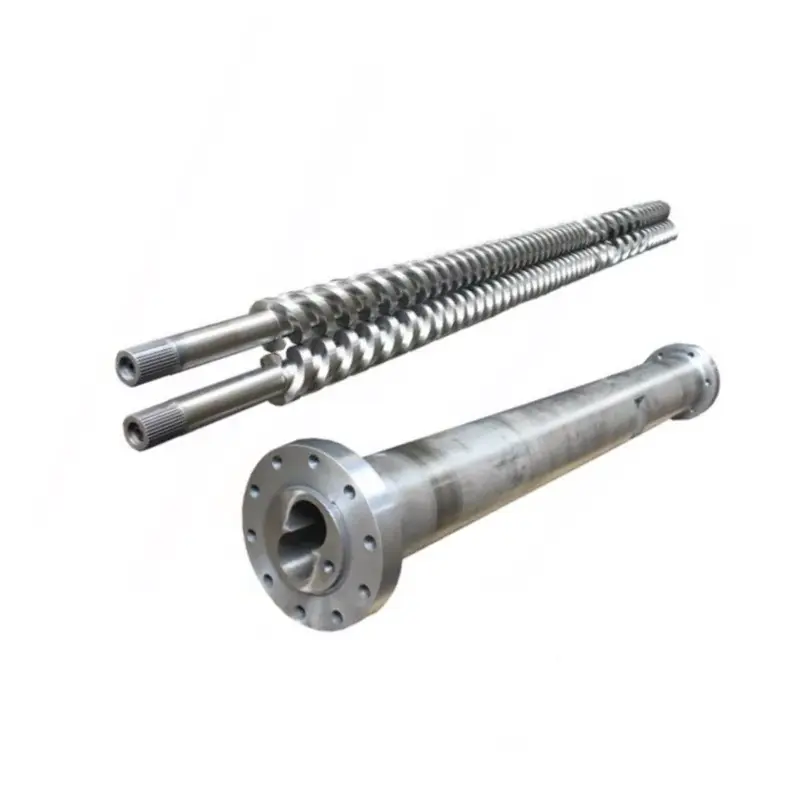
- Оригинални и тековни мерења на завртки и буре
- Одделение на смола, форма на пелети, мелење и адитиви
- Нормален и целен излез со прифатен квалитет
- Податоци за мотор, менувач и номинален вртежен момент
- Вистински вртежи во минута, оптоварување на моторот и тренд на енергија
- Зададени точки на барел и реални отчитувања на зоната
- Локација на температурата на топење и метод на сензор
- Тренд на притисок, детали за филтер и матрица
- Граници за ладење, повлекување и низводно
- Фотографии од дефекти и задржани примероци
- Оригинален цртеж и димензии на поврзување
Најчесто поставувани прашања
Дали зголемувањето на брзината на завртката секогаш го зголемува излезот на екструдерот?
Не. Излезот може да се зголеми со брзината на завртката во стабилен работен прозорец, но капацитетот за напојување, формата на пелети, геометријата на завртките, капацитетот на топење, отпорноста на матрицата, оптоварувањето на моторот и абењето може да го ограничат резултатот. При голема брзина, специфичниот излез може да падне или топењето може да стане помалку униформно.
Дали поставената температура на бурето е иста со температурата на топење?
Не. Зададените точки на барел ги контролираат зоните на грејачите, додека полимерот исто така добива механичка енергија од ротација на завртката и смолкнување. Измерете го топењето на дефинирано место со соодветен сензор и запишете го методот наместо да ја третирате поставената точка на контролерот како вистинска температура на топење.
Зошто температурата на топењето може да се зголеми кога брзината на завртката се зголемува?
Поголемата брзина на завртката може да ја зголеми брзината на смолкнување и внесот на механичка енергија. Колку се менува температурата на топењето зависи од вискозноста на смолата, геометријата на завртките, полнењето, профилот на цевката и отпорот низводно. Некои комбинации на завртки и материјали може да покажат слабо или нецелосно топење над критичната брзина.
Зошто излезот може да престане да се зголемува дури и кога вртежите во минута се зголемуваат?
Делот за напојување може да престане да се полни пропорционално, лизгањето на пелети може да се промени, волуменската маса може да варира, капацитетот на топење може да се достигне или да умре и отпорот на филтерот може да го ограничи системот. Истрошениот шраф и буре, исто така, може да го зголемат истекувањето и да го намалат корисното пумпање.
Што треба да снимаат операторите по промената на брзината на завртката?
Запишете ја вистинската брзина на завртката, брзината на напојување, излезот, температурата и варијацијата на топењето, притисокот и варијацијата на топењето, оптоварувањето на моторот, температурите на зоната, одговорот на ладењето, квалитетот на производот и времето дозволено да се постигне нова стабилна состојба.
Кои податоци треба да ги испратам Nanhaiya за преглед со еден шраф со висок излез?
Испратете ја класата и формата на смолата, адитивите и полнилата, потребната моќност, сегашните вртежи во минута, податоците за моторот и менувачот, профилот на цевката, трендовите на температурата и притисокот на топењето, деталите за матрицата и филтерот, цртежите на завртките и бурето, мерењата на абење и дефектот на производот или ограничувањето на производството што треба да го решите.
Уредувачка белешка: Спецификациите и тврдењата на производот Nanhaiya се идентификувани како информации објавени од компанијата. Независното истражување ги поддржува односите со процесот, а не гаранција за кој било модел на Нанхаја. Конечните ограничувања и условите за прифаќање бараат материјал, машина, одобрен цртеж и план за тестирање на проектот.