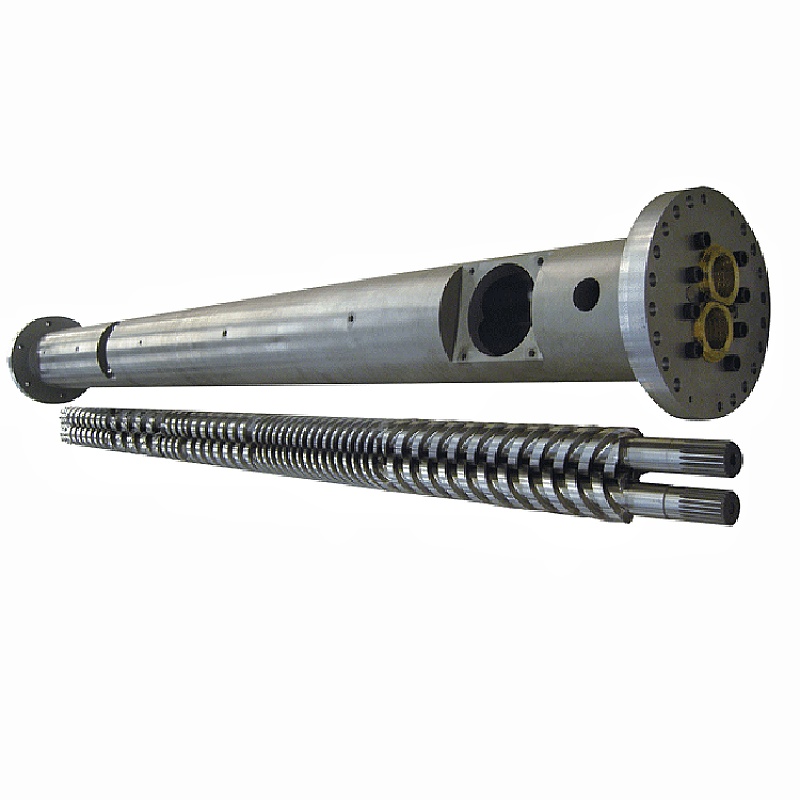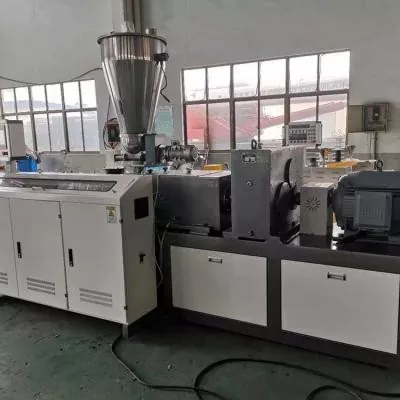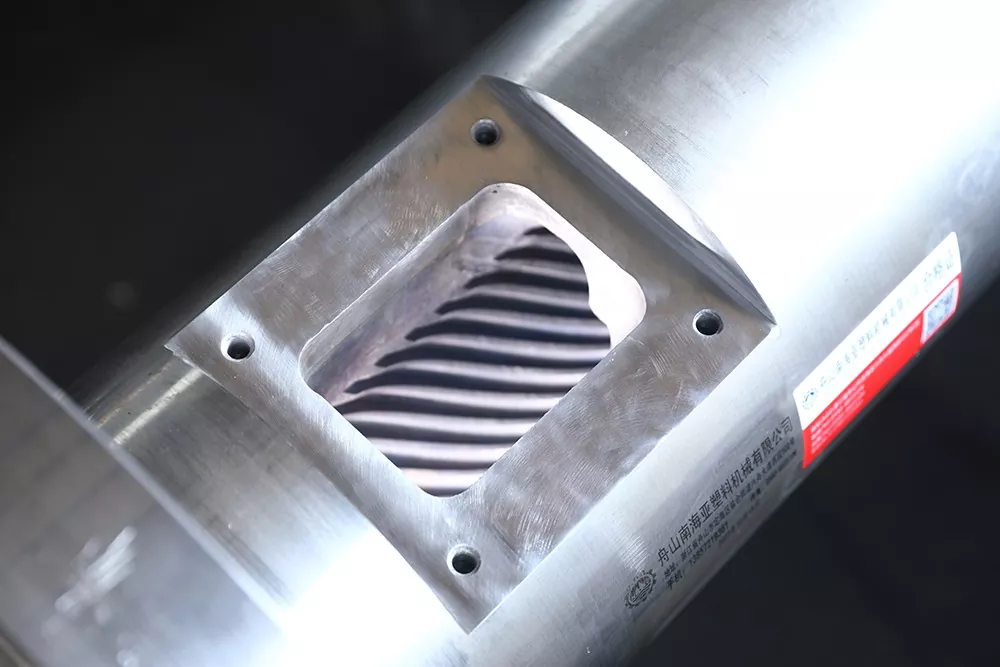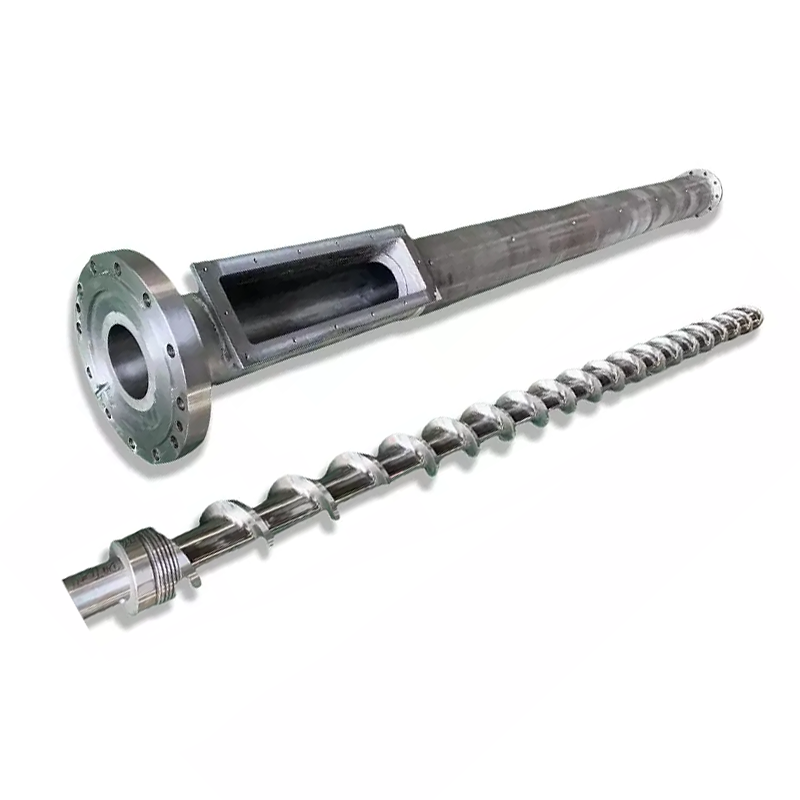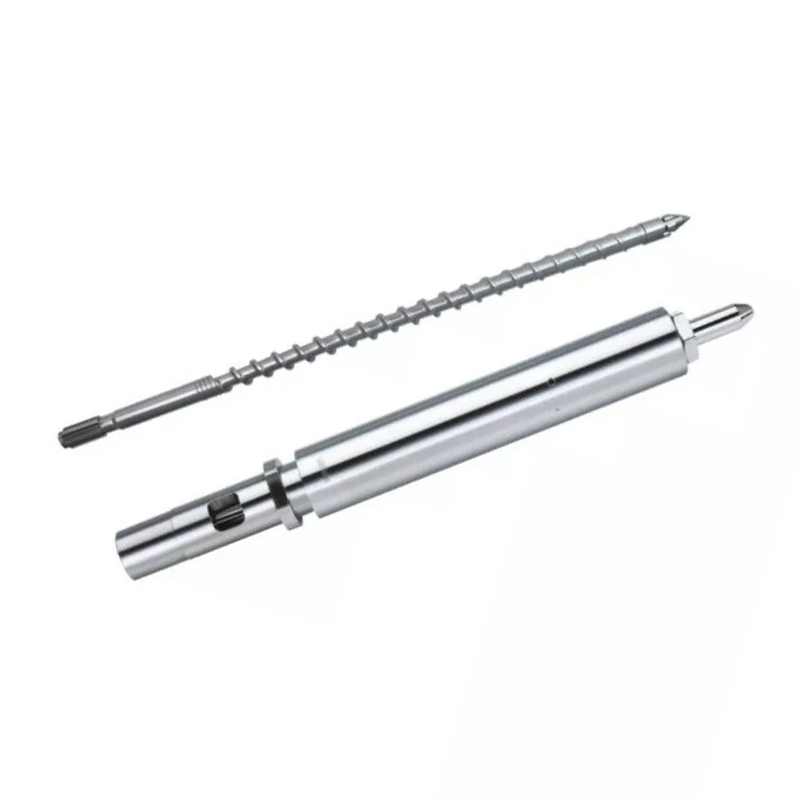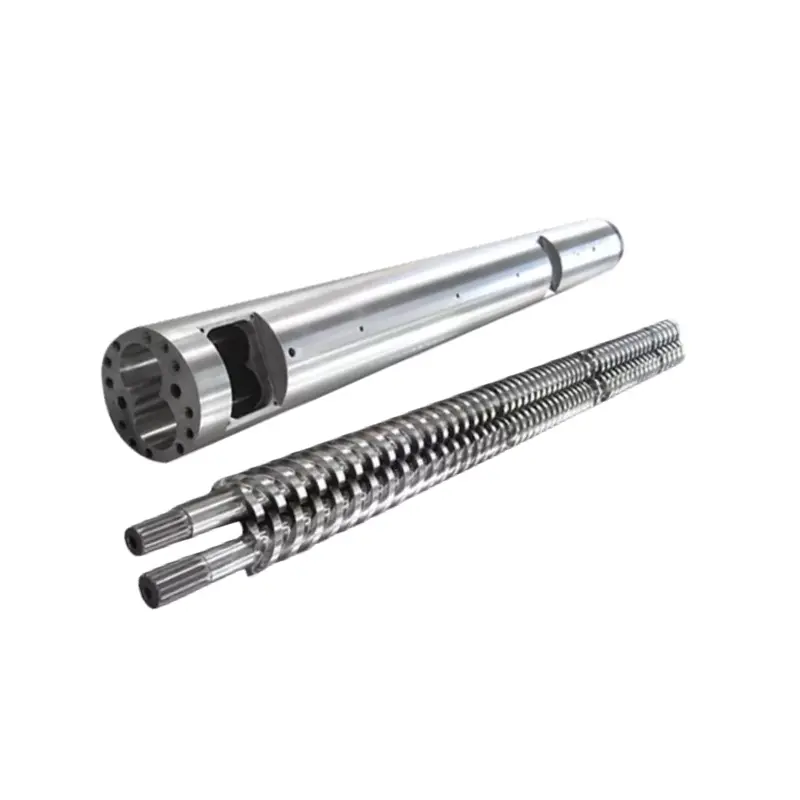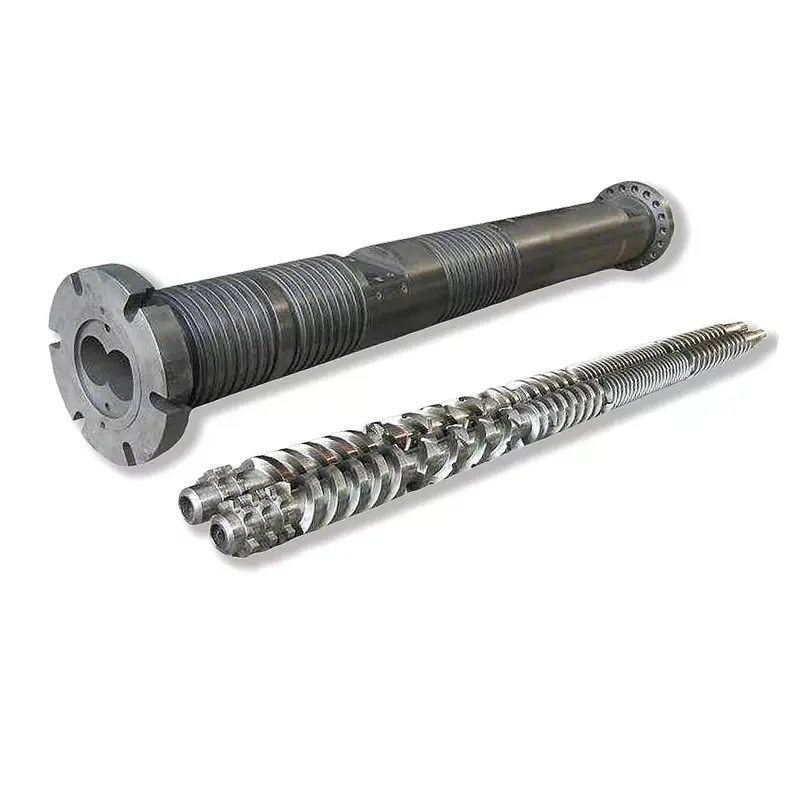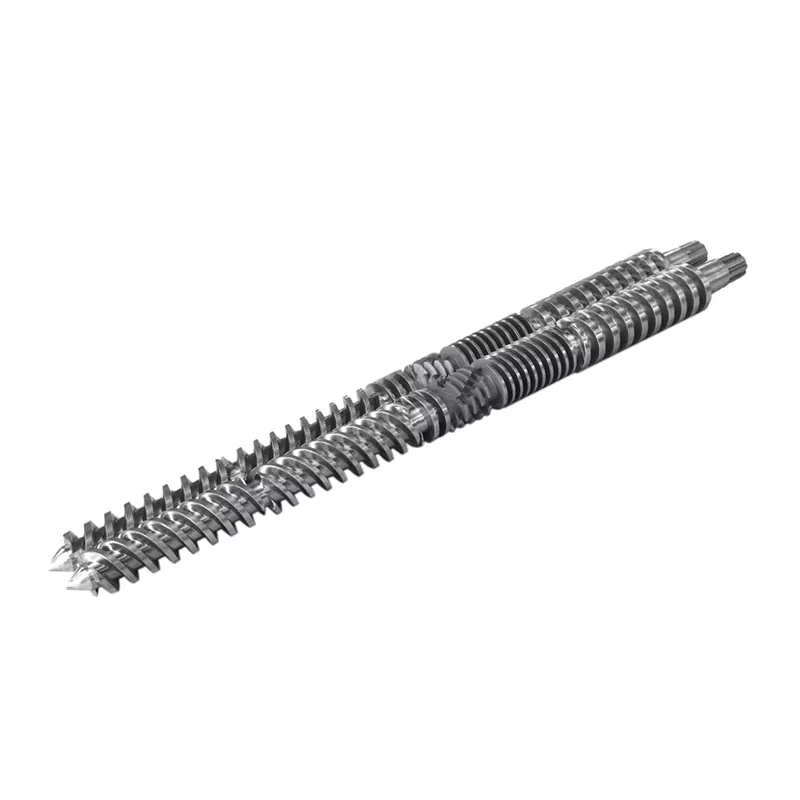
Користете аекструдер со една завртказа едноставни работи со голем волумен - цевка, профил, лим и филм - каде што обезбедува стабилен излез по пониска цена. Изберете аекструдер со двојни заврткикога ви треба интензивно мешање, мешање, реактивна обработка или за пуштање прашоци, полнила и материјали чувствителни на топлина како крут ПВЦ. Кратката верзија: пумпа со единечни завртки, мешавина со двојни завртки. Назавртка барелматеријални работи и во двете.
Тоа е едно од првите прашања во секој проект за истиснување, а неговото погрешно е скапо. Екструдер со една завртка и екструдер со два завртки се изградени за различна работа - едната е пумпа, другата е миксер - и изборот на цена или навика наместо на она што всушност му треба на вашиот материјал води до слаб квалитет на производот или до машина која е премногу изградена за оваа работа.
Ние правиме завртки и буриња за двете, па немаме причина да ве туркаме кон едното или кон другото. Овој водич ја изложува вистинската разлика помеѓу aединечна завртка наспроти двојна заврткаекструдер, што прави секој најдобро и како да се уверите деказавртка барелсамиот е наведен за вашиот материјал.
Што е екструдер со единечна завртка?
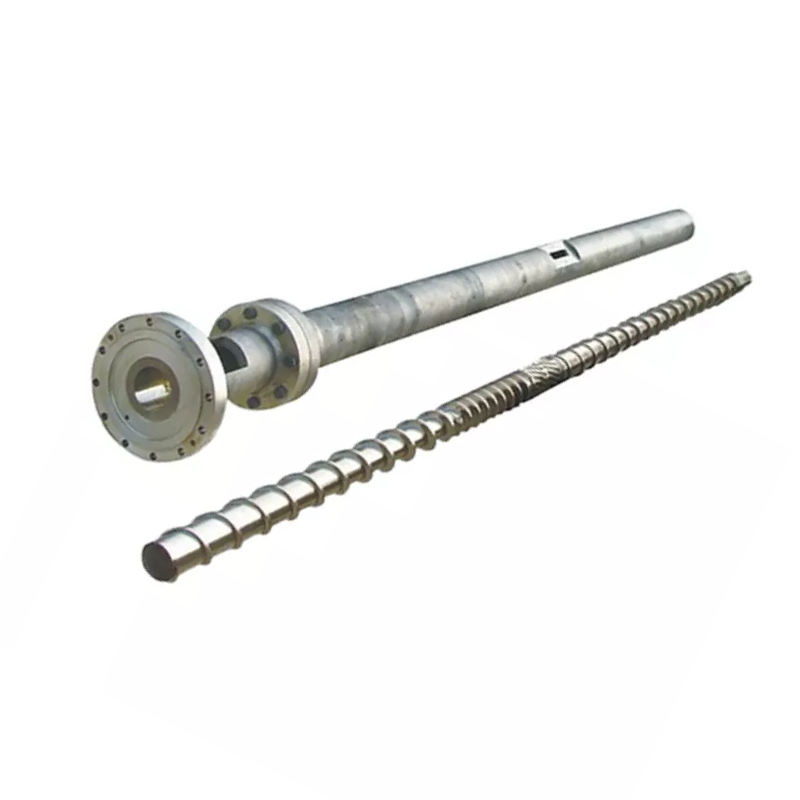
A екструдер со една заврткаработи една ротирачка завртка во загреана буре. Работата на завртката е едноставна: земете цврста храна на едниот крај, стопете ја преку топлина и смолкнување и испумпајте еднообразно топење на другиот крај при постојан притисок. Геометријата - зони за напојување, компресија и мерење - е прилагодена за пренесување и градење притисок, а не за агресивно мешање.
Таа едноставност е силата. Екструдерите со единечна завртка се економични, сигурни, лесни за ракување и одлични за пропусната моќ на еден конзистентен материјал. Тие го водат најголемиот дел од светските линии за цевки, профили, листови, филм и жици. Она што не го прават добро е интензивно дистрибутивно мешање или ракување со материјали кои бараат прецизно, контролирано мешање.

Што е екструдер со двојни завртки?
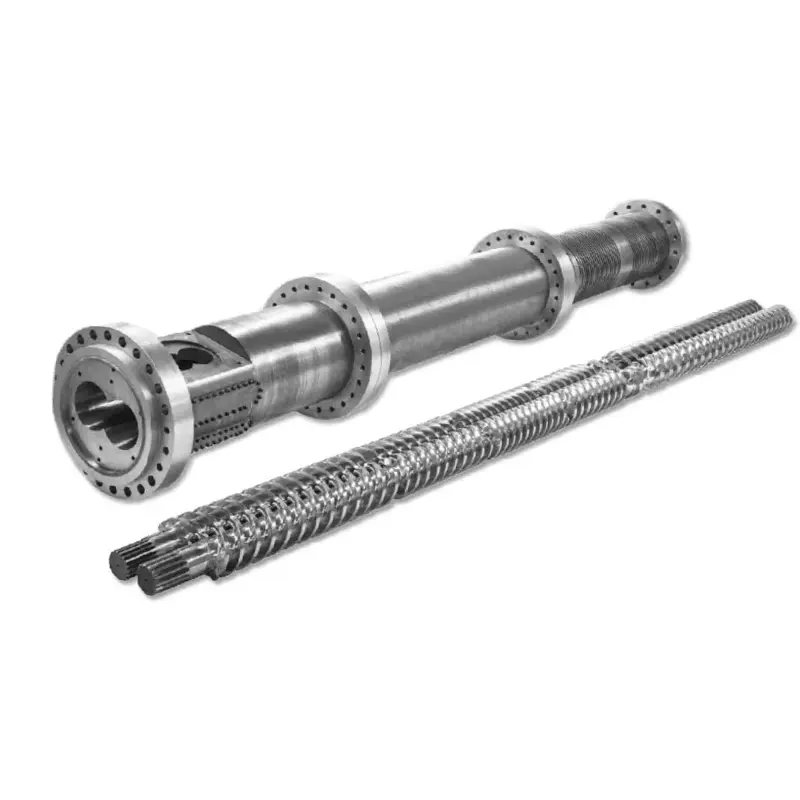
A екструдер со двојни заврткиработи две завртки рамо до рамо во отвор за буре со бројка осум. Двете завртки се преплетуваат, а таа интеракција е целата поента: создава интензивно мешање, позитивно пренесување, дејство на самобришење и цврста контрола врз времето на смолкнување и престој. Онаму каде што пумпи една завртка, се меси двојна завртка.
Тоа ги прави двојните завртки алатка за мешање, главна серија, реактивно истиснување, деватилизација и хранење на прашоци или полнила со кои се бори една завртка. Тие добро се справуваат со материјалите чувствителни на топлина како крутиот ПВЦ, бидејќи позитивното пренесување дава прецизна контрола врз тоа колку долго материјалот поминува во топлина. Размените се повисоки трошоци и поголема механичка сложеност.
Единечна завртка против двојна завртка: клучни разлики
Рамо до рамо, поделбата е јасна. Табелата ги споредува со факторите што одлучуваат за купување.
| Фактор | Екструдер со еден шраф | Екструдер со две завртки |
|---|---|---|
| Примарно дејство | Пренесување и пумпање | Мешање и мешање |
| Способност за мешање | Ограничено (само за дистрибуција) | Одлично и контролирано |
| Најдобро прилагодени материјали | Единечни, конзистентни смоли | Соединенија, полнила, прашоци, чувствителни на топлина |
| Типични производи | Цевка, профил, лист, филм, жица | Соединенија, masterbatch, WPC, реактивни |
| Хранење во прав / филер | Тешко | Лесно |
| Контрола на времето на престој | Основни | Прецизно |
| Цена | Пониски | Повисоко |
| Операција | Едноставно | Покомплексно |
Како се разликуваат дизајните со единечни и двојни завртки
Разликата во способноста доаѓа директно од тоа како се изградени двете. Единечна завртка е едно вратило со три зони долж нејзината должина: зона на напојување која прима цврсти пелети, зона на компресија каде што каналот е плитко за да се стопи и збие и мерна зона што го пумпа топењето напред со постојан притисок. Еден шраф, еден отвор на бурето, една работа добро завршена.
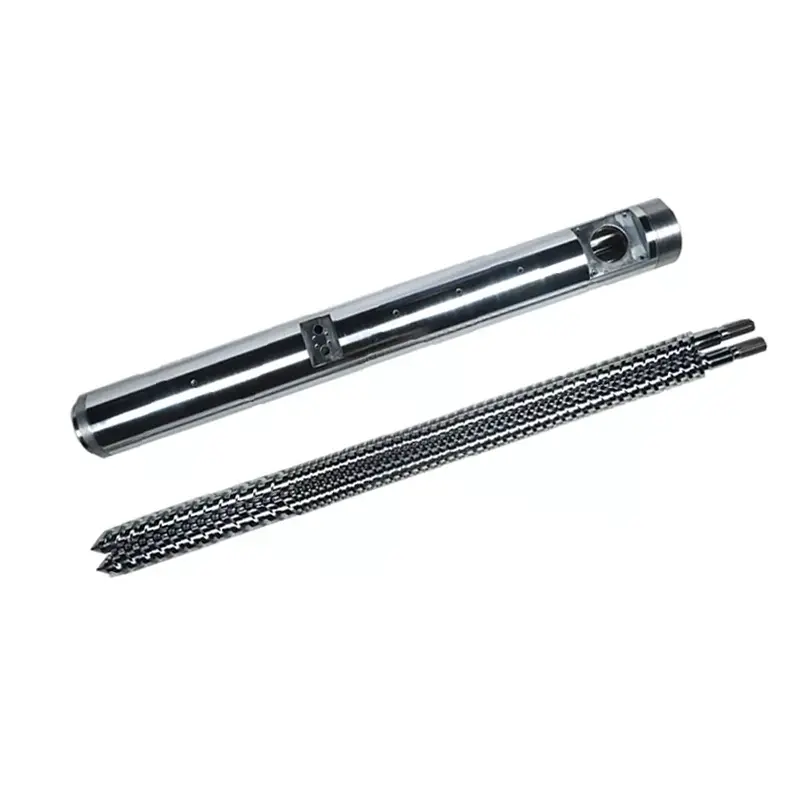
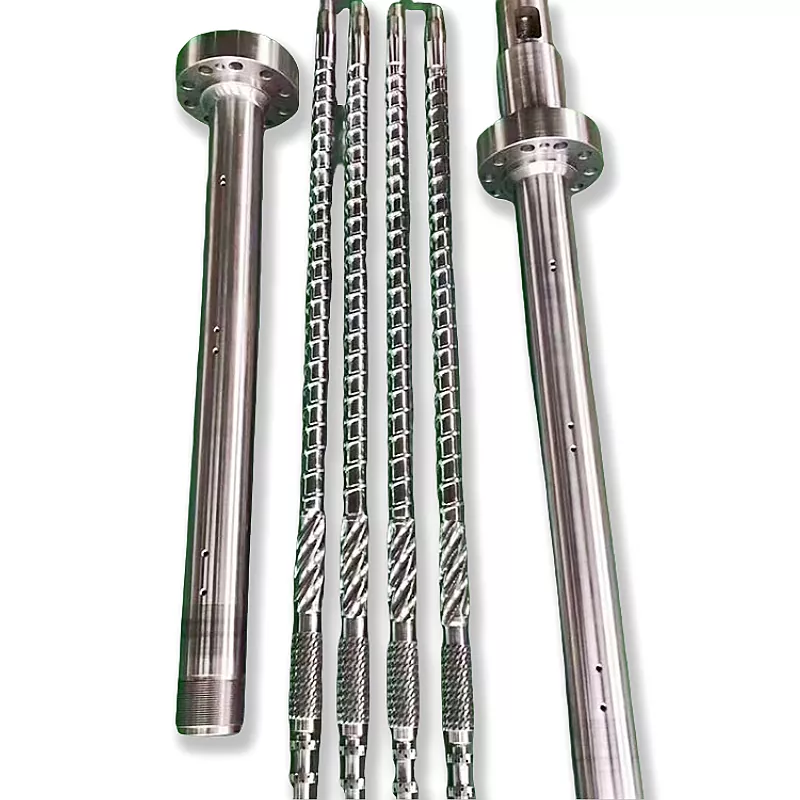
Двојна завртка е модуларна. Две меѓусебни оски се собрани од сегменти - пренесување на елементи за движење на материјалот, месење блокови за да се измеша - така што профилот на завртката може да се конфигурира за одредено соединение и да се реконфигурира кога ќе се промени работата. Назавртка бареле дупка со бројка осум во која се сместени и двете завртки, често вградени во загреани делови што може да се заменат. Таа модуларност е она што му дава моќ на мешање и флексибилност на близната завртка, а исто така е и причината зошто близнакзавртка барелчини повеќе и бара попрецизно производство. На двете машини, растојанието помеѓу завртката и цевката е она што го одредува излезот и квалитетот на топењето, така што градежната толеранција е важна исто како и конфигурацијата.
Кога да се избере екструдер со една завртка
Посегнете по една завртка кога работата е истиснување со голем волумен на еден конзистентен материјал и интензивното мешање не е дел од равенката. Цевка, профил, лим, филм, облога со жица - ова е територија со една завртка, а економијата е тешко да се победи. Тоа е исто така вистинскиот повик кога буџетот е важен, кога на операторите им треба машина што е едноставна за работа или кога линијата ќе го произведува истиот производ од ден на ден. Ако вашиот материјал е веќе составен и треба само да го обликувате, една завртка ја врши таа работа добро и ефтино.
Кога да изберете екструдер со две завртки
Изберете двојна завртка во моментот кога на вашиот процес му треба мешање наместо само обликување. Тоа опфаќа производство на мешање и главна серија, мешање на полнила како што се стаклени влакна или калциум карбонат, реактивно истиснување, девалализирање и прашоци за исхрана. Тоа е, исто така, подобар избор за материјали чувствителни на топлина, како што е крут PVC, каде што прецизната контрола на времето на престој го штити полимерот. Плаќате повеќе однапред и машината бара повеќе од операторот, но за овие работи една завртка едноставно не може да го испорача истиот квалитет на производот.
Видови екструдери со двојни завртки
„Твин завртка“ не е една машина. Две разлики се важни кога ќе наведете една:
Ко-ротирачки против контра-ротирачки
Во близната завртка која се врти заедно, завртките се вртат во иста насока. Ова дава високо дистрибутивно мешање и самобришење, поради што коротирачките машини доминираат со мешање и главна серија. Во двојната завртка што се врти спротивно, завртките се вртат во спротивни насоки, генерирајќи висок притисок и силно позитивно пренесување - вообичаен избор за крути ПВЦ профили и цевки.
Паралелно наспроти конусно
Паралелна двојна завртка одржува константен дијаметар по должината и е разноврсна работна сила за повеќето мешавини. Аконусна двојна заврткасе стеснува од широк доводен крај до тесен празнење, што дава поголемо доводно грло и поголем вртежен момент при мала брзина - класична конфигурација за крути ПВЦ цевки и профили на линии со мала и средна големина. Оваа компромиса ја покриваме подетално во нашиот конусен наспроти паралелен водич со двојни завртки.
Вообичаени грешки при изборот на вашиот екструдер
Неколку скапи грешки се појавуваат повторно и повторно:
- Купување на двојна завртка кога би направила една завртка.Ако едноставно обликувате еден конзистентен материјал, моќта на мешање на двојната завртка е способност за која плаќате и никогаш не ја користите.
- Купување на една завртка, а потоа обид за соединување на него.Една завртка не може да испорача интензивно мешање без разлика како ќе ја наместите - ќе се борите со квалитетот на топењето засекогаш.
- Копирање на поставувањето на конкурентот без совпаѓање со вашиот сопствен материјал.Вистинската машина зависи од вашата смола, полнила и излезот, а не од тоа што функционирало за некој што користи различна формулација.
- Игнорирање на површината на цевката за завртки.Процесорите внимателно го избираат типот на машината, потоа поставуваат стандардна нитридна буре за абразивен или корозивен материјал и гледаат како рано се истроши.
Добијте го типот на машината изавртка барелспецификација заедно и линијата работи во спецификации со години. Направете или погрешно и плаќате за тоа во квалитет, застој или потрошен капитал.
Едноставен начин да се одлучите
Ако сè уште сте на оградата, обично се решаваат три прашања:
- Дали на вашиот материјал му треба мешање или само обликување?Мешањето - соединенија, полнила, главна серија - укажува на двојна завртка. Обликувањето на една готова смола укажува на една завртка.
- Колку е разновидна вашата мешавина на производи?Линијата со многу формулации има корист од реконфигурабилниот профил на двојна завртка; линија работи со еден производ цел ден не.
- Кој е вашиот буџет и колку сложена машина може да работи вашиот тим?Единечните завртки победуваат и по цена и по едноставност кога процесот го дозволува тоа.
Одговорете искрено и изборот е обично очигледен. Кога не е - често затоа што материјалот седи на границата - разговарајте со производител кој ги гради и двете и може да одговара на завртката изавртка барелдо вашето точно соединение.
Не заборавајте на завртката барел
Слободен или близнак, назавртка бареле делот што всушност се троши, а неговиот материјал одлучува колку долго машината го држи излезот и квалитетот. Абразивни или корозивни материјали - соединенија наполнети со стакло, крут ПВЦ, рециклирана суровина - бараат биметалличен буре; чистите смоли добро се сервираат со нитридирана. Тој избор е важен исто колку и еден-наспроти-близнак, и ние одиме низ него во нашиот водич забиметални наспроти нитридни буриња за завртки.Наведете ја погрешната површина, па дури и вистинскиот тип на машина ќе се истроши рано.
Тоа е, исто така, делот што ќе го замените повеќе од еднаш во текот на животниот век на машината, па затоа е исплатливо да го специфицирате добро од самиот почеток. А правилно совпаднатзавртка барелработи подолго помеѓу замените, го задржува излезот и го заштитува квалитетот на производот — кој тип на машина се наоѓа.
Зошто да работите со Нанхаја
Потрошивме повеќе од дваесет години правејќи завртки и буриња за двата света -еден шраф, паралелна двојна завртка, иконусна двојна заврткасклопови во 38CrMoAlA нитридиран челик и биметални легури, со цврстина на биметалличен отвор до 62 HRC. Бидејќи го градиме секој тип, нашите инженери ја препорачуваат конфигурацијата и површината што навистина му е потребна на вашиот материјал, а ние правиме замени компатибилни со главните марки на машини. Кажете ни го вашиот материјал, машина и излез и ќе имате приспособена препорака во рок од дванаесет часа.
Не сте сигурни која завртка и буре му треба на вашиот процес? Испратете ги деталите за вашиот материјал и машина - добијте препорака во рок од 12 часа.
Испрати барањеНајчесто поставувани прашања
Која е вистинската разлика помеѓу екструдер со единечна и двојна завртка?
Сфатете го тоа како пумпа наспроти миксер. Аеден шрафврти едно вратило за да го турка топењето напред - одлично кога работите со еден стабилен материјал и само треба да го обликувате и испумпате. Адвојна заврткамрежни две шахти заедно, и тоа мрежно поврзување е она што го прави тешкото мешање. Значи, ако работата е мешање, мешање полнила или ракување со прашоци, сакате близнак. Директно истиснување на конзистентна смола? Слободен има многу.
Дали близната завртка е всушност подобра од една завртка?
Не навистина - тие се изградени за различни работни места, па „подоброто“ зависи од вашето. Потребно ви е интензивно мешање, главна серија или реактивна работа? Близнак победи. Туркање големи количини на една смола во цевка, профил или филм? Еден шраф го прави тоа поевтино и со помала врева. Купувањето на погрешно за работата е единствената вистинска грешка.
Може ли да користам само двојна завртка наместо една завртка?
Можеш - двојна завртка се справува со повеќето работи со една завртка и многу повеќе освен тоа. Но, чини повеќе да се купи и да се работи, и бара повеќе од оној што го управува. За обично истиснување со голем волумен на еден материјал, таа дополнителна способност е неактивен додека плаќате за тоа. Освен ако не ви треба мешање или слобода за менување формулации, држете се со една завртка.
Кој е подобар за ПВЦ?
За цврстиот ПВЦ, повеќето процесори се двојни - спротивно-ротирачки или особено конусни - бидејќи позитивното пренесување одржува цврста контрола врз тоа колку долго овој материјал чувствителен на топлина останува топол. Една работа без оглед на тоа што ќе изберете: специфицирајте биметалензавртка барел. ПВЦ е корозивен, а биметалличната површина се држи таму каде што обичната нитридирана нема.
Дали двете користат иста буре со завртки?
Не. Една завртка се наоѓа во една кружна дупка; на близната завртка му треба дупка со бројка од осум обработена за двајца. Челикот и површинската обработка - нитридирање со 38CrMoAlA или слој од биметаллична легура - се пренесуваат меѓу нив, но геометријата на отворот е исечена специјално за вашиот тип на завртка и вашата машина. Не може да се заменат.